| Обновлено 2020-04-10 10:46:45 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) |
|||||
|
261 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием на станках Стр.D99 |
|||||
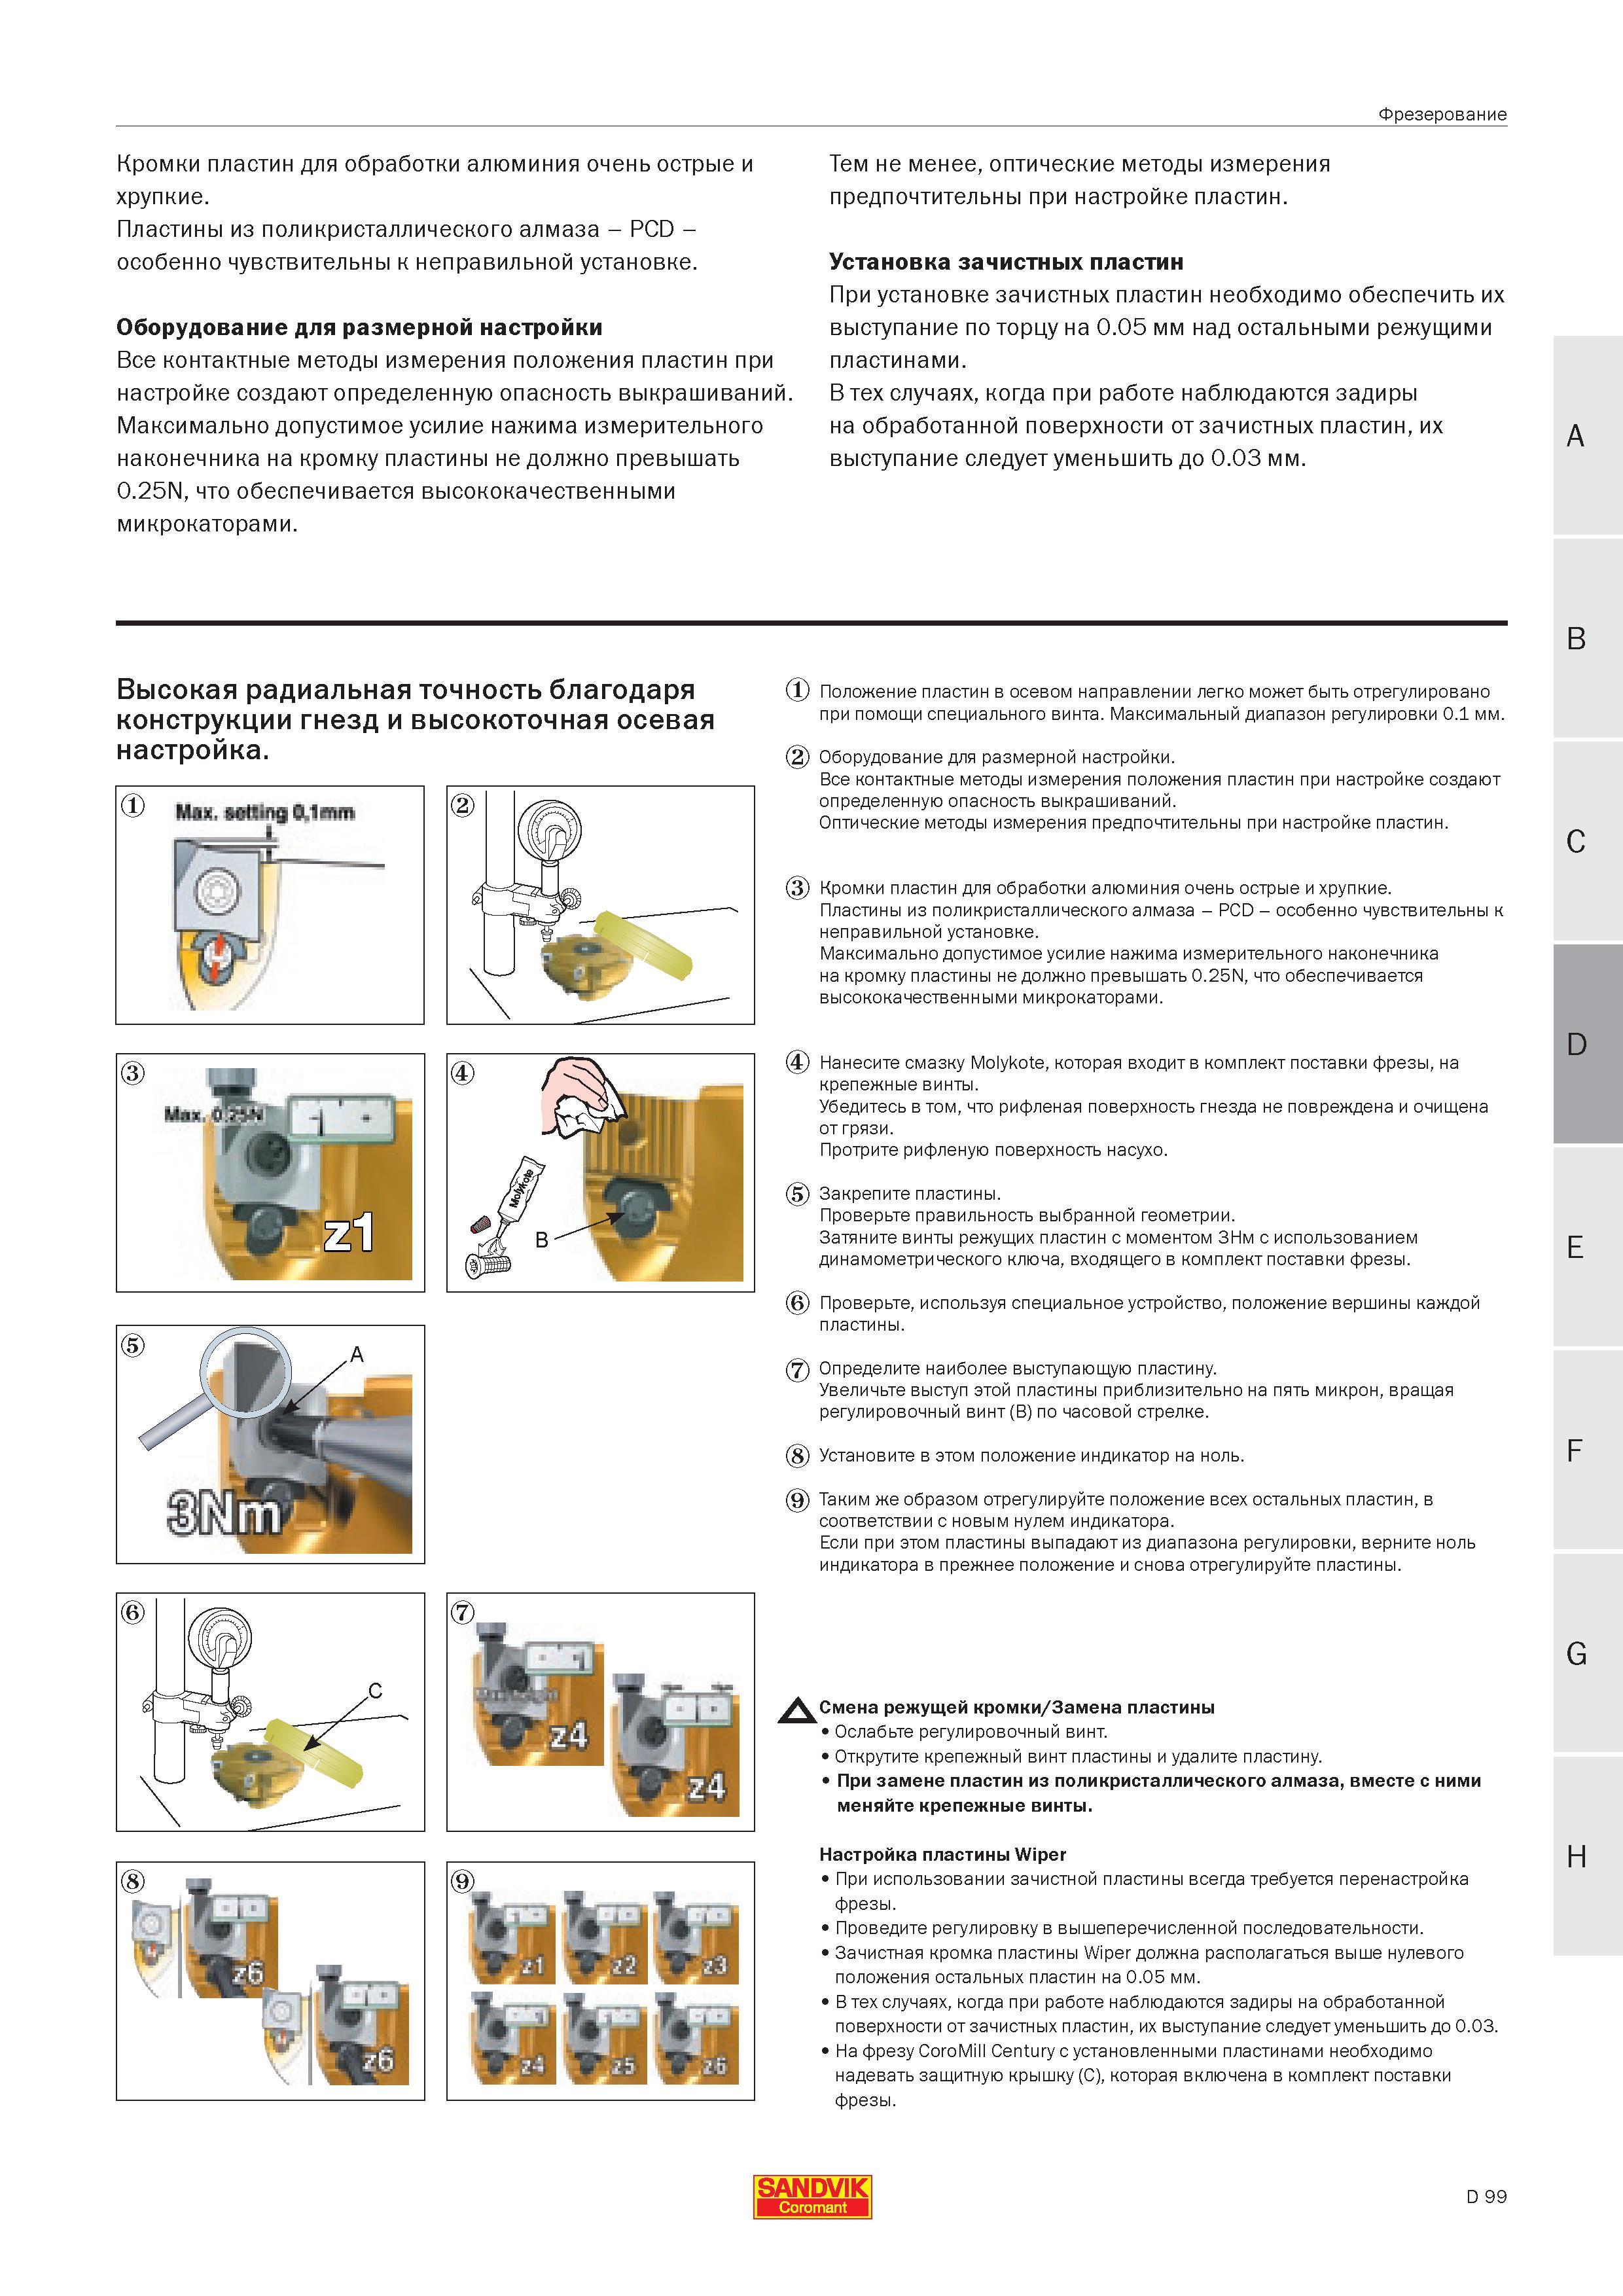
Кромки пластин для обработки алюминия очень острые и хрупкие Пластины из поликристаллического алмаза - PCD -особенно чувствительны к неправильнойКромки пластин для обработки алюминия очень острые и хрупкие. Пластины из поликристаллического алмаза - PCD -особенно чувствительны к неправильной установке. Оборудование для размерной настройки Все контактные методы измерения положения пластин при настройке создают определенную опасность выкрашиваний. Максимально допустимое усилие нажима измерительного наконечника на кромку пластины не должно превышать 0.25N что обеспечивается высококачественными микрокаторами. Тем не менее оптические методы измерения предпочтительны при настройке пластин. Установка зачистных пластин При установке зачистных пластин необходимо обеспечить их выступание по торцу на 0.05 мм над остальными режущими пластинами. В тех случаях когда при работе наблюдаются задиры на обработанной поверхности от зачистных пластин их выступание следует уменьшить до 0.03 мм. Высокая радиальная точность благодаря конструкции гнезд и высокоточная осевая настройка Положение пластин в осевом направлении легко может быть отрегулировано при помощи специального винта. Максимальный диапазон регулировки 0.1 мм. Оборудование для размерной настройки. Все контактные методы измерения положения пластин при настройке создают определенную опасность выкрашиваний. Оптические методы измерения предпочтительны при настройке пластин. Кромки пластин для обработки алюминия очень острые и хрупкие. Пластины из поликристаллического алмаза - PCD - особенно чувствительны к неправильной установке. Максимально допустимое усилие нажима измерительного наконечника на кромку пластины не должно превышать 0.25N что обеспечивается высококачественными микрокаторами. Нанесите смазку Molykote которая входит в комплект поставки фрезы на крепежные винты. Убедитесь в том что рифленая поверхность гнезда не повреждена и очищена от грязи. Протрите рифленую поверхность насухо. Закрепите пластины. Проверьте правильность выбранной геометрии. Затяните винты режущих пластин с моментом 3Нм с использованием динамометрического ключа входящего в комплект поставки фрезы. Проверьте используя специальное устройство положение вершины каждой пластины. Определите наиболее выступающую пластину. Увеличьте выступ этой пластины приблизительно на пять микрон вращая регулировочный винт (B) по часовой стрелке. Установите в этом положение индикатор на ноль. Таким же образом отрегулируйте положение всех остальных пластин в соответствии с новым нулем индикатора. Если при этом пластины выпадают из диапазона регулировки верните ноль индикатора в прежнее положение и снова отрегулируйте пластины. Смена режущей кромки Замена пластины Ослабьте регулировочный винт. Открутите крепежный винт пластины и удалите пластину. При замене пластин из поликристаллического алмаза вместе с ними меняйте крепежные винты. Настройка пластины Wiper При использовании зачистной пластины всегда требуется перенастройка фрезы. Проведите регулировку в вышеперечисленной последовательности. Зачистная кромка пластины Wiper должна располагаться выше нулевого положения остальных пластин на 0.05 мм. В тех случаях когда при работе наблюдаются задиры на обработанной поверхности от зачистных пластин их выступание следует уменьшить до 0.03. На фрезу CoroMill Century с установленными пластинами необходимо надевать защитную крышку (C) которая включена в комплект поставки фрезы. с SANDVIK Coromant D 99 Фрезерование |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| |
|||||
| SANDVIK COROMANT | |||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) | |||||
| |
 258 Торцовые специализированные фрезы CoroMill Century для торцевого высокоскоростного фрезерования цветных металлов Описание основных особенностей м |  259 |  260 |  262 |  263 |  264 |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
