| Обновлено 2020-04-10 10:46:45 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) |
|||||
|
540 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием на станках Стр.H27 |
|||||
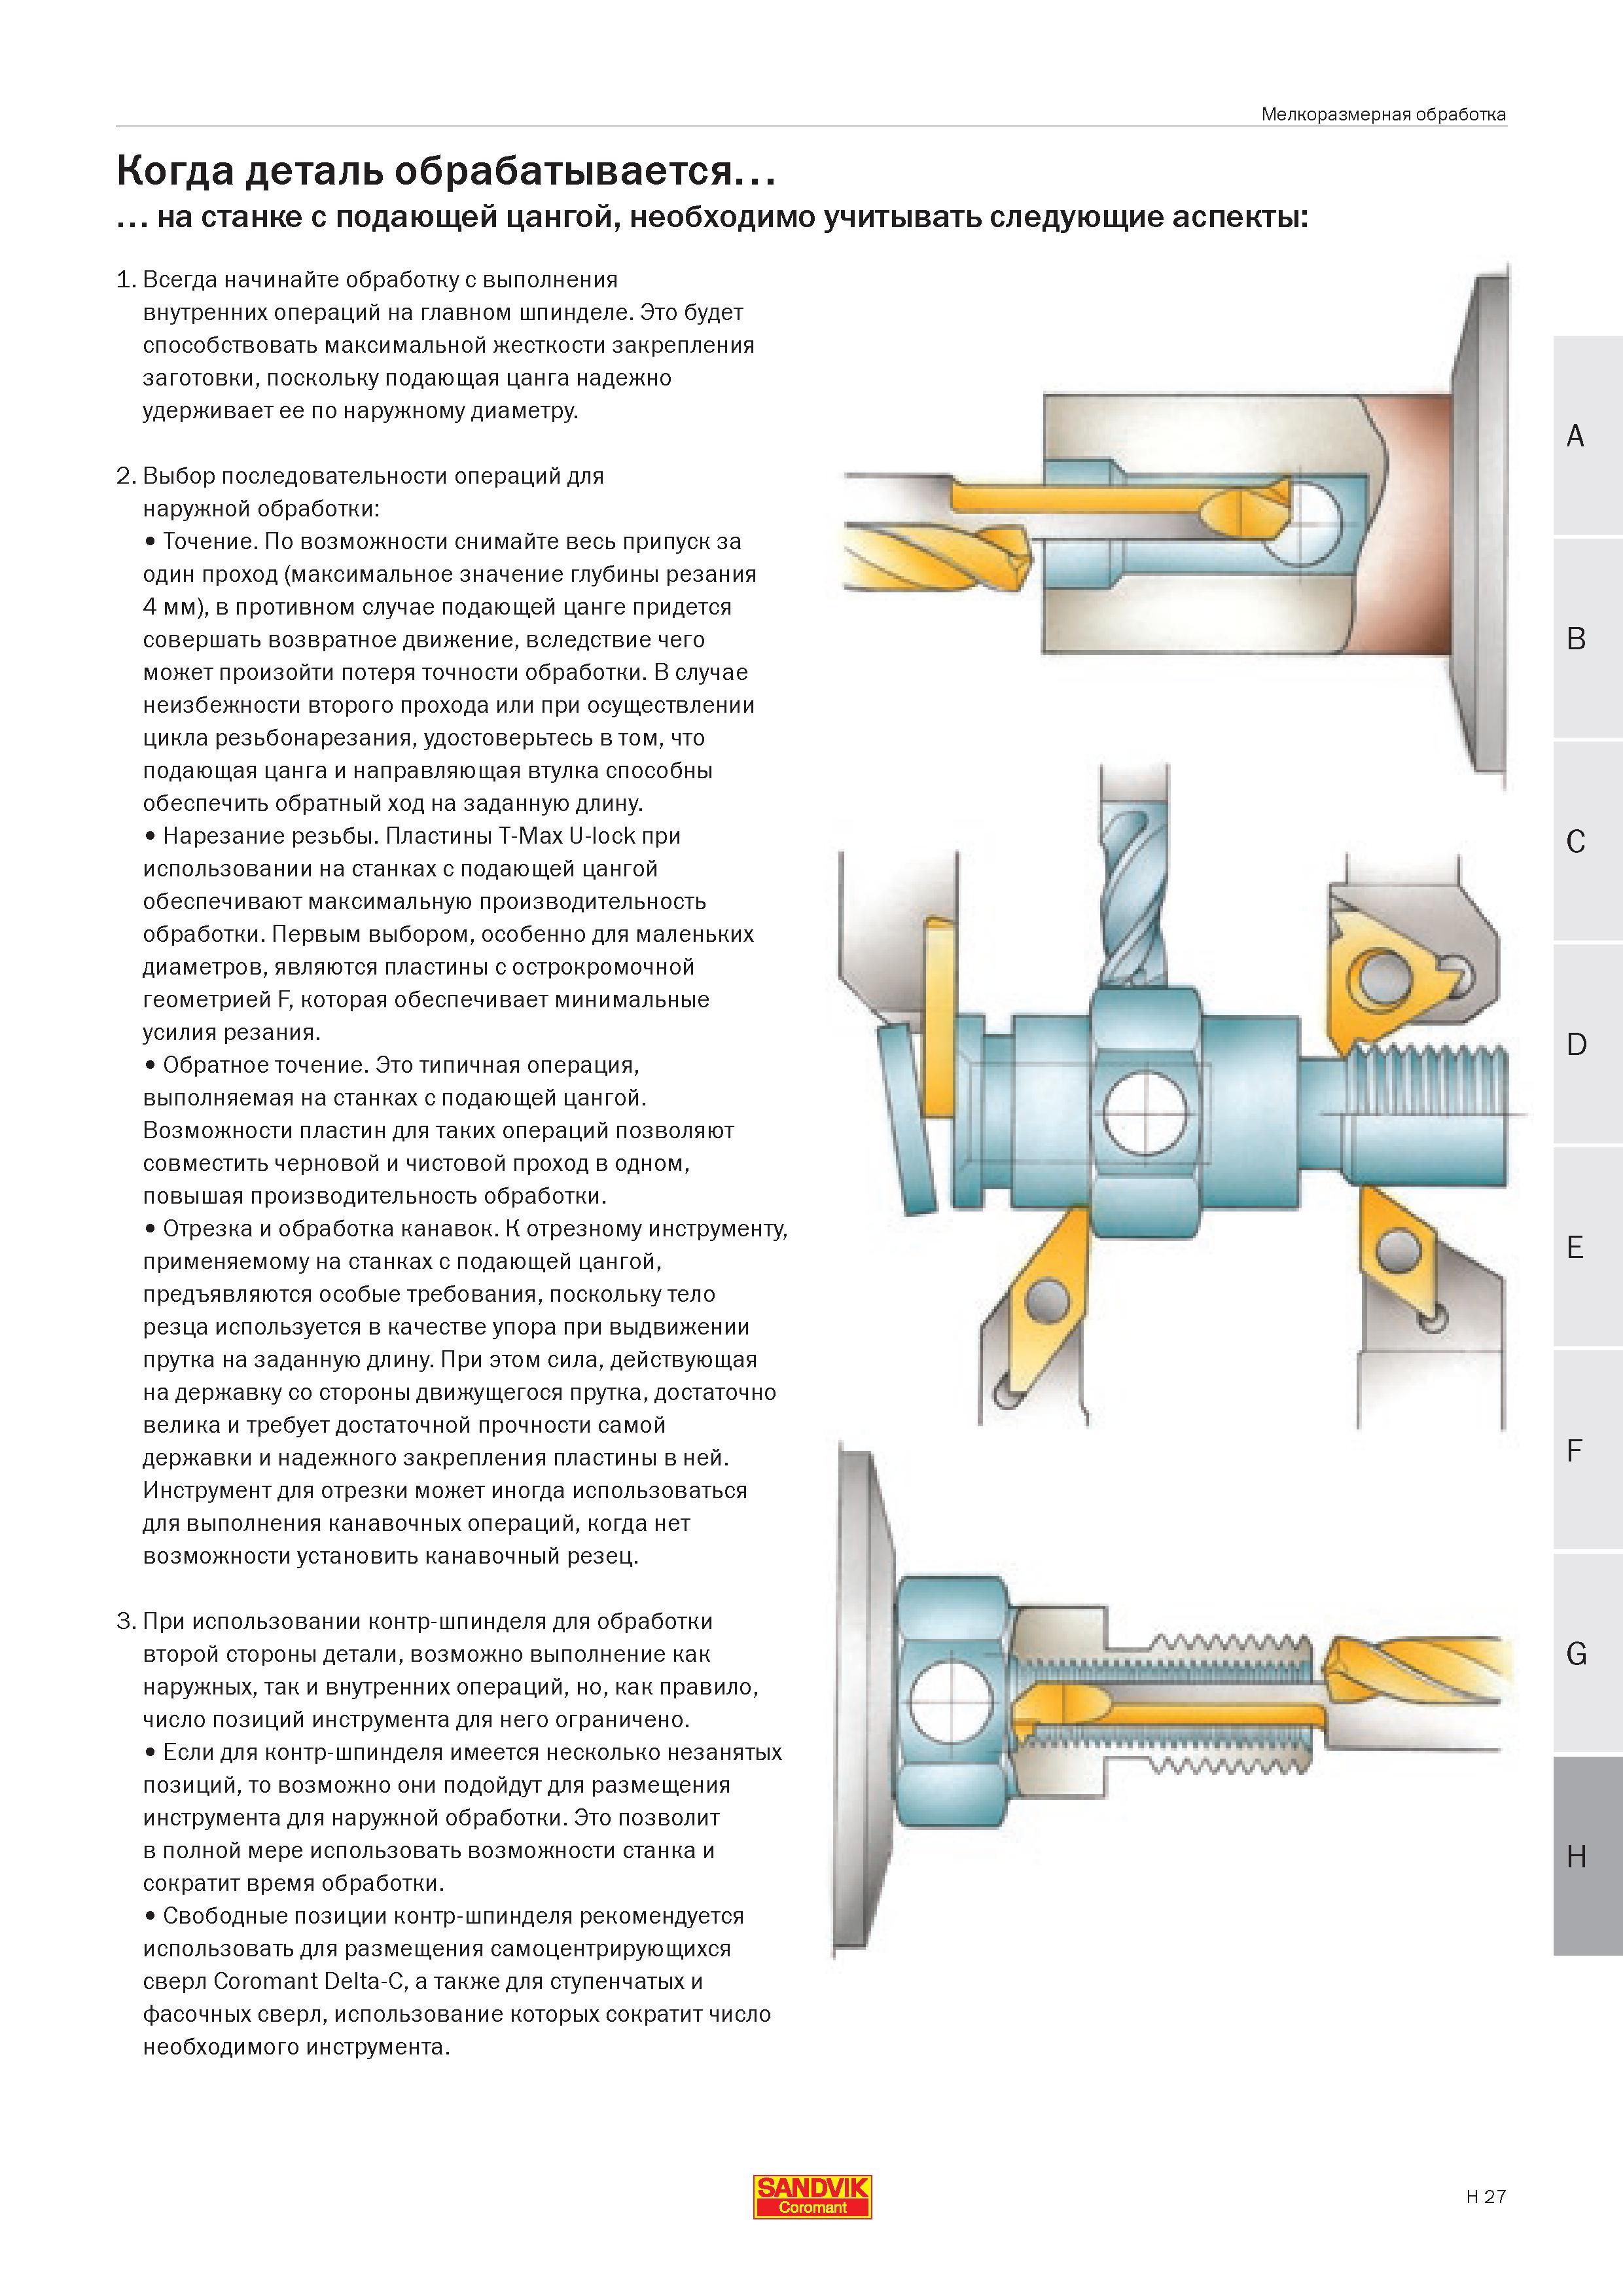
Когда деталь обрабатывается на станке с подающей цангой необходимо учитывать следующие аспекты Всегда начинайте обработку с выполнения внутреннихКогда деталь обрабатывается на станке с подающей цангой необходимо учитывать следующие аспекты Всегда начинайте обработку с выполнения внутренних операций на главном шпинделе Это будет способствовать максимальной жесткости закрепления заготовки поскольку подающая цанга надежно удерживает ее по наружному диаметру. 2. Выбор последовательности операций для наружной обработки Точение. По возможности снимайте весь припуск за один проход (максимальное значение глубины резания 4 мм) в противном случае подающей цанге придется совершать возвратное движение вследствие чего может произойти потеря точности обработки. В случае неизбежности второго прохода или при осуществлении цикла резьбонарезания удостоверьтесь в том что подающая цанга и направляющая втулка способны обеспечить обратный ход на заданную длину. Нарезание резьбы. Пластины T-Max U-lock при использовании на станках с подающей цангой обеспечивают максимальную производительность обработки. Первым выбором особенно для маленьких диаметров являются пластины с острокромочной геометрией F которая обеспечивает минимальные усилия резания. Обратное точение. Это типичная операция выполняемая на станках с подающей цангой. Возможности пластин для таких операций позволяют совместить черновой и чистовой проход в одном повышая производительность обработки. Отрезка и обработка канавок. К отрезному инструменту применяемому на станках с подающей цангой предъявляются особые требования поскольку тело резца используется в качестве упора при выдвижении прутка на заданную длину. При этом сила действующая на державку со стороны движущегося прутка достаточно велика и требует достаточной прочности самой державки и надежного закрепления пластины в ней. Инструмент для отрезки может иногда использоваться для выполнения канавочных операций когда нет возможности установить канавочный резец. 3. При использовании контр-шпинделя для обработки второй стороны детали возможно выполнение как наружных так и внутренних операций но как правило число позиций инструмента для него ограничено. Если для контр-шпинделя имеется несколько незанятых позиций то возможно они подойдут для размещения инструмента для наружной обработки. Это позволит в полной мере использовать возможности станка и сократит время обработки. Свободные позиции контр-шпинделя рекомендуется использовать для размещения самоцентрирующихся сверл Coromant Delta-C а также для ступенчатых и фасочных сверл использование которых сократит число необходимого инструмента. SANDVIK Coromant H 27 Мелкоразмерная обработка |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| |
|||||
| SANDVIK COROMANT | |||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) | |||||
| |
 537 |  538 |  539 |  541 |  542 |  543 |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
