| Обновлено 2020-06-26 05:53:05 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Руководство SANDVIK COROMANT 2010 по металлообработке (Всего 800 стр.) |
|||||
Пластины токарные режущие Sandvik без задних углов T-Max Тип операции продольное точение подрезка торца и профильная обработка110 SANDVIK COROMANT 2010 Руководство по металлообработке Точение Фрезерование Сверление Стр.A104 |
|||||
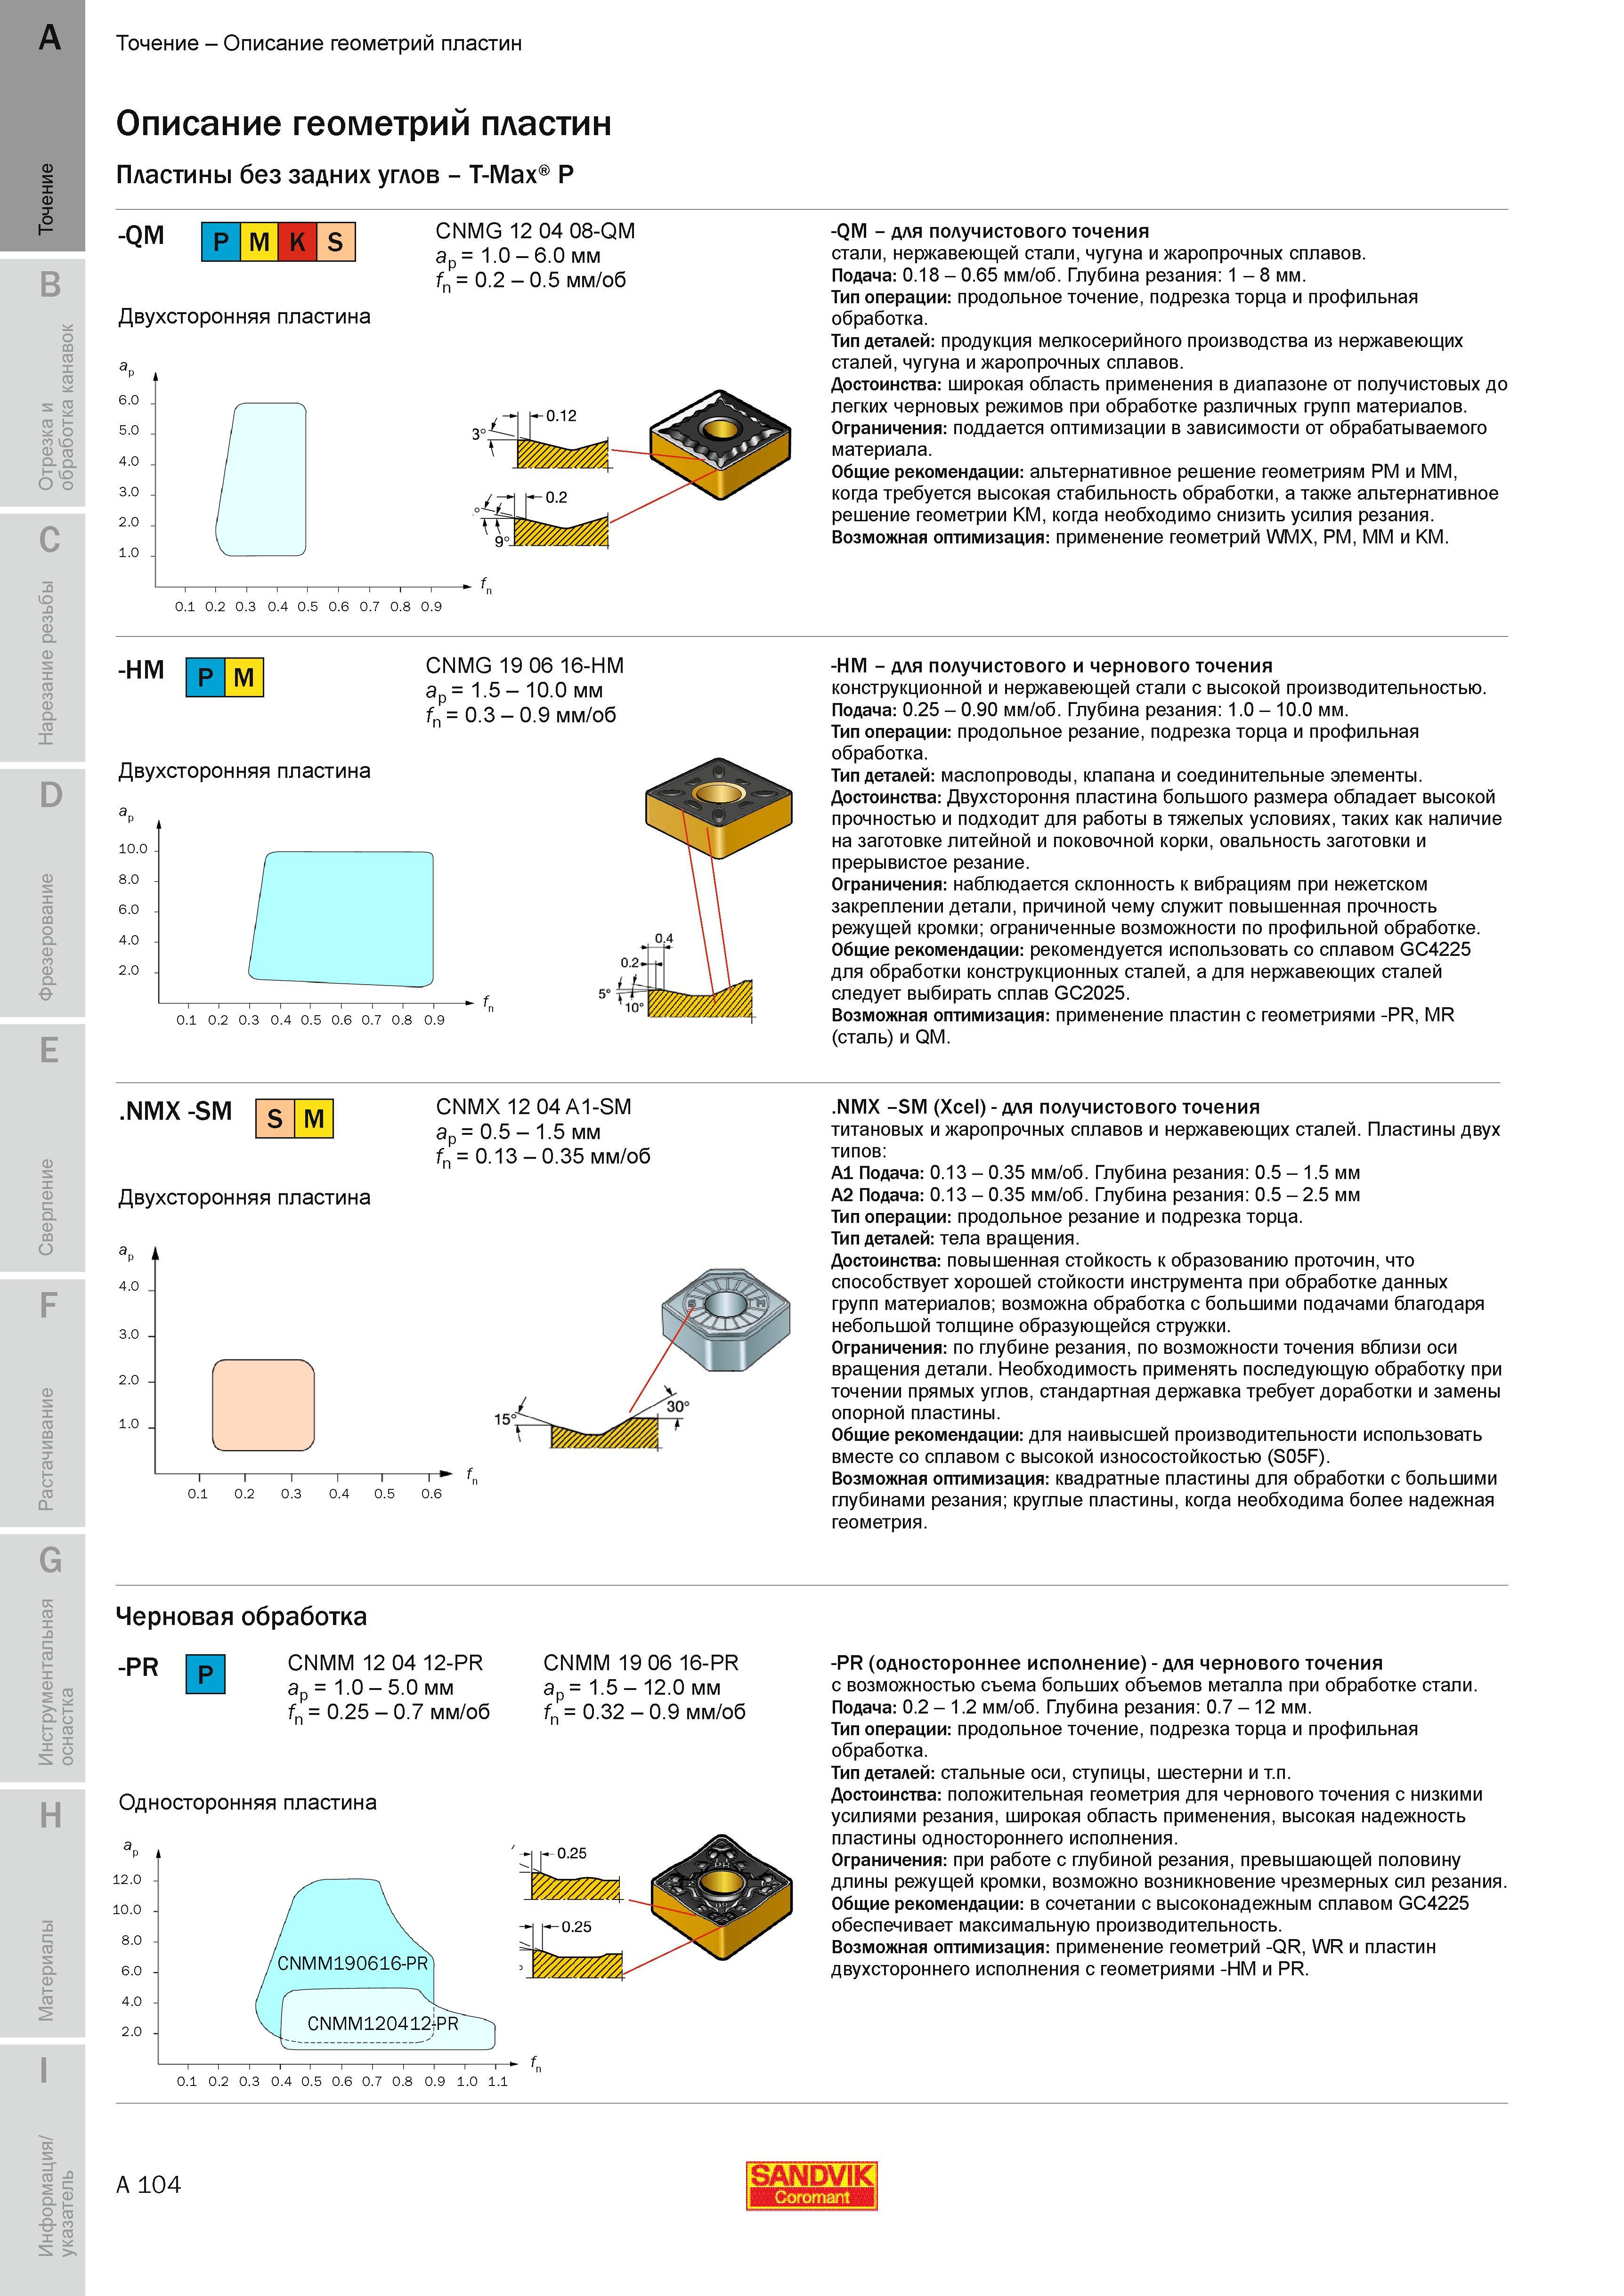
Пластины токарные режущие Sandvik без задних углов T-Max Тип операции продольное точение подрезка торца и профильная обработка Пластины токарные режущие Sandvik без задних углов T-Max Тип операции продольное точение подрезка торца и профильная обработка _ Тип деталей продукция мелкосерийного производства из нержавеющих сталей чугуна и жаропрочных сплавов. Достоинства широкая область применения в диапазоне от получистовых до легких черновых режимов при обработке различных групп материалов. Ограничения поддается оптимизации в зависимости от обрабатываемого материала. Общие рекомендации альтернативное решение геометриям PM и MM когда требуется высокая стабильность обработки а также альтернативное решение геометрии KM когда необходимо снизить усилия резания. Возможная оптимизация применение геометрий WMX PM MM и KM. 0.1 0.2 0.3 0.4 0.5 0.6 0.7 0.8 0.9 -HM - для получистового и чернового точения конструкционной и нержавеющей стали с высокой производительностью. Подача 0.25 - 0.90 мм/об. Глубина резания 1.0 - 10.0 мм. Тип операции продольное резание подрезка торца и профильная обработка. Тип деталей маслопроводы клапана и соединительные элементы. Достоинства Двухстороння пластина большого размера обладает высокой прочностью и подходит для работы в тяжелых условиях таких как наличие на заготовке литейной и поковочной корки овальность заготовки и прерывистое резание. Ограничения наблюдается склонность к вибрациям при нежетском закреплении детали причиной чему служит повышенная прочность режущей кромки; ограниченные возможности по профильной обработке. Общие рекомендации рекомендуется использовать сплавом GC4225 для обработки конструкционных сталей а для нержавеющих сталей следует выбирать сплав GC2025. Возможная оптимизация применение пластин с геометриями -PR MR (сталь) и QM. .NMX -SM S M Двухсторонняя пластина CNMX 12 04 A1-SM ap 0.5 - 1.5 мм fn 0.13 - 0.35 мм/об 0.1 0.2 0.3 0.4 0.5 0.6 .NMX -SM (Xcel) - для получистового точения титановых и жаропрочных сплавов и нержавеющих сталей. Пластины двух типов A1 Подача 0.13 - 0.35 мм/об. Глубина резания 0.5 - 1.5 мм A2 Подача 0.13 - 0.35 мм/об. Глубина резания 0.5 - 2.5 мм Тип операции продольное резание и подрезка торца. Тип деталей тела вращения. Достоинства повышенная стойкость к образованию проточин что способствует хорошей стойкости инструмента при обработке данных групп материалов; возможна обработка с большими подачами благодаря небольшой толщине образующейся стружки. Ограничения по глубине резания по возможности точения вблизи оси вращения детали. Необходимость применять последующую обработку при точении прямых углов стандартная державка требует доработки и замены опорной пластины. Общие рекомендации для наивысшей производительности использовать вместе сплавом с высокой износостойкостью (S05F). Возможная оптимизация квадратные пластины для обработки с большими глубинами резания; круглые пластины когда необходима более надежная геометрия. Черновая обработка В -PR CNMM 12 04 12-PR ap 1.0 - 5.0 мм fn 0.25 - 0.7 мм/об CNMM 19 06 16-PR ap 1.5 - 12.0 мм fn 0.32 - 0.9 мм/об Односторонняя пластина ap 12.0 10.0 8.0 6.0 4.0 2.0 -PR (одностороннее исполнение) - для чернового точения с возможностью съема больших объемов металла при обработке стали. Подача 0.2 - 1.2 мм/об. Глубина резания 0.7 - 12 мм. Тип операции продольное точение подрезка торца и профильная обработка. Тип деталей стальные оси ступицы шестерни и т.п. Достоинства положительная геометрия для чернового точения с низкими усилиями резания широкая область применения высокая надежность пластины одностороннего исполнения. Ограничения при работе с глубиной резания превышающей половину длины режущей кромки возможно возникновение чрезмерных сил резания. Общие рекомендации в сочетании с высоконадежным сплавом GC4225 обеспечивает максимальную производительность. Возможная оптимизация применение геометрий -QR WR и пластин двухстороннего исполнения с геометриями -HM и PR. 0.1 0.2 0.3 0.4 0.5 0.6 0.7 0.8 0.9 1.0 1.1 A 104 SANDVIK Точение Описание геометрий пластин Описание геометрий пластин P -QM P M K S Двухсторонняя пластина p 6.0 5.0 4.0 3.0 2.0 1.0 CNMG 12 04 08-QM ap 1.0 - 6.0 мм fn 0.2 - 0.5 мм/об -QM - для получистового точения стали нержавеющей стали чугуна и жаропрочных сплавов. Подача 0.18 - 0.65 мм/об. Глубина резания 1 - 8 мм. |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| |
|||||
|
Руководства по металлообработке и каталоги инструмента SANDVIK COROMANT
|
|||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Руководство SANDVIK COROMANT 2010 по металлообработке (Всего 800 стр.) | |||||
| |
 107 Данная геометрия токарного режущего инструмента Sandvik обеспечивает низкие силы резания, что весьма важно для точения тонких валов тонкостенных и |  108 |  109 Твердосплавные двухсторонние токарные пластины Sandvik CNMG с различнами видами геометрии передней поверхности для точения различных материалов Пла |  111 Токарные твердосплавные пластины Sandvik Coromant без задних углов в двустороннем исполнении Описание режущей геометрии и областей применения Струж |  112 |  113 |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
