| Обновлено 2020-04-16 14:02:43 |
|
Металлорежущий инструмент и инструментальная оснастка / Cutting tools and tooling system SECO | Каталог SECO 2015 Токарный инструмент (Всего 703 стр.) |
|||||
Виды износа и поломки сменных режущих токарных пластин Часть 1 Причины возникновения Рекомендации по оптимизации процесса точения Износ по задней поверхности пр63 Каталог SECO 2015 Токарный инструмент для точения отрезки и обработки канавок Стр.62 |
|||||
Виды износа и поломки сменных режущих токарных пластин Часть 1 Причины возникновения Рекомендации по оптимизации процесса точения Износ по задней поверхности пр Виды износа и поломки сменных режущих токарных пластин Часть 1 Причины возникновения Рекомендации по оптимизации процесса точения Износ по задней поверхности при точении Равномерный износ по задней поверхности наиболее оптимальный и предсказуемый для данной операции. Причина Абразивный износ. Контакт режущей пластины и твердых включений в материале заготовки в том числе из твердого сплава. В некоторых случаях пластину могут повредить твердые частицы не являющиеся включениями в материале заготовки но оказавшиеся в зоне резания. Слишком быстрый износ по задней поверхности требует определенных корректировок для оптимизации обработки. На что следует обратить внимание Относительно равномерный абразивный износ вдоль всей поверхности режущей кромки В случае если износ не равномерный вероятно имеет место быть еще какой-либо из типов износа (см. другие описания) Примечание Материал заготовки при некорректном попадании на режущую кромку может увеличить площадь износа. Возникновение износа При обработке любых материалов пластина в любом случае изнашивается либо от износа по задней поверхности либо от какой-либо иной причины. Рекомендации (быстрый износ по задней поверхности) Выбрать более износостойкий или твердый сплав либо сплав с покрытием Уменьшить скорость резания (или подачи) Корректно применять СОЖ Если возможно выберите пластину с большим радиусом Износ с образованием лунки Причина Комбинация таких факторов как диффузия деструкция и абразивный износ способствует лункообразованию. Высокая температура стружки в зоне резания приводит к разрушению зерен карбида вольфрама и а высвобождающийся в результате диффузии углерод способствует образованию лунок на пластине. Лунка будет увеличиваться и в конце конирв будет достаточно велика чтобы привести к поломке пластины например в результате выкрашивания или быстрого износа по задней поверхности. Современные технологии нанесения покрытия такие как Duratomic позволяют значительно сократить ущерб от данного типа износа однако достижение хороших результатов обработки при высоких режимах по-прежнему остается достаточно сложной производственной задачей. На что следует обратить внимание Лунки на верхней части пластины При данном типе износа процесс стружкообразования может измениться как в лучшую так и в худшую сторону Возникновение износа Сплавы на основе железа и титана Рекомендации Использовать износостойкие сплавы либо сплав с другим покрытием если требуется. Либо уменьшить температуру в зоне резания на . Использовать СОЖ Использовать более легкую геометрию Уменьшить скорость резания (или подачи) Уменьшить подачу 62 Износ и поломка пластин |
|||||
См.также / See also : |
|||||
Резцы по металлу Особенности / Metal lathe tools Features |
Сверла Конструкция / Parts of a drill |
||||
Концевые фрезы по металлу Конструкция / Parts of an end mill |
Сборные фрезы с СМП / Parts of a milling cutter |
||||
Метчики Конструкция / Thread taps for metal |
Метчик для накатки резьбы / Cold forming roll taps |
||||
Плашки по металлу / Thread dies |
Развертки по металлу и развертывание отверстий / Reaming and reamer cutting tool |
||||
| |
|||||
| SECO | |||||
| |
|||||
 Каталог SECO 2015 Новый инструмент и оснастка Ред. 15-2 (420 страниц) |
|||||
 Каталог SECO 2015 Токарный инструмент (703 страницы) |
 Каталог SECO 2015 Режущий инструмент для фрезерования (689 страницы) |
 Каталог SECO 2015 Концевые цельные фрезы (344 страницы) |
 Каталог SECO 2015 Обработка отверстий (628 страниц) |
||
 Каталог SECO 2015 Вспомогательный инструмент (352 страницы) |
|||||
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Каталог SECO 2015 Токарный инструмент (Всего 703 стр.) | |||||
| |
|||||
 60 |  61 Наглядные рекомендации шведского производителя металлорежущего инструмента компании Секо по устранению типичных проблем при токарной обработке Стружкообразовани |  62 | 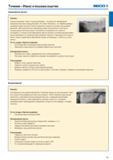 64 Виды износа и поломки сменных режущих токарных пластин Часть 2 Нарост на режущей кромке Результат приваривания материала заготовки к режущей кромке. Это может о | 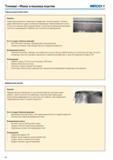 65 Виды износа и поломки сменных режущих токарных пластин Часть 3 Термомеханический износ Причина Комбинация циклического термического воздействия тепловой нагрузк | 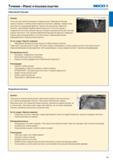 66 Виды износа и поломки сменных режущих токарных пластин Часть 3 Образование бороздки Причина Несоответствие свойств материала условиям резания зачастую связано с |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
