Лаб2у  |   Каталоги  |   Диаметр под резьбу  |   Обороты в скорость  |   Аналоги сталей
Обновлено 2020-04-12 19:18:31
Металлорежущий инструмент и инструментальная оснастка / Cutting tools and tooling system

MITSUBISHI | Каталог MITSUBISHI 2015 Токарный и вращающийся инструмент (Всего 1672 стр.)


1287 Каталог MITSUBISHI 2015 Токарный и вращающийся инструмент Инструментальные решения Стр.L159

1287  Каталог MITSUBISHI 2015 Токарный и вращающийся инструмент Инструментальные решения для металлорежущего промышленного оборудования Стр. L159

Каталог MITSUBISHI 2015 Металлорежущий инструмент Стр. L159 1287 ENG Lab2u

SETTING FIXTURE FEATURES OF SETTING FIXTURE Compact design. Easy set up operation. Insert is adjusted from the cutting edge point therefore run-out accuracy is high. SETTING FIXTURE STANDARD Order Number R L W H hi Cutter Diameter SEF500 315 600 400 347 247 0500 SEF700 400 800 500 360 260 315-0700 (Note 2) Please contact us regarding special spare parts order. Needle 3 03 co e fflSet the needle using a height gauge which is the same height as the cutter. Mave the needle to an insert. Slide the insert to the point where it touches the needle Tighten all the inserts lightly. (Use torque wrench.) (1 2N m) Screwing the inserts too tightly results in lower accuracy. After temporary tightening use a torque wrench to tighten firmly. (Use torque wrench.) (8 N m) Screw the inserts tightly according to the picture shown on the left. Check run-out of all the inserts with a dial gauge. For general milling 10um is the standard. For finishingset the insert run out at5 m. QJ 3 03 -c Set the height gauge at the same height as the cutter on the liners of slider then set the needle. Put the cutter on the liners of the slider and move the rollers of the slider to the installation holes. Make sure that the three rollers are free then fix the sliders. Process of tightening the inserts is the same as the one piece type. Note 1. After machining dust off chips on the cutter with air before loosening the wedge. 2. When loosening clamp screws avoid using a damaged wrench. 3. Alien substances attached to inserts lowers run-out accuracy and damages the cutter body. Therefore they need to be cleaned throughly. 4. After all the inserts are taken out clean the cutter body with oil or strong air blow. 5. Use a torque wrench or special wrench for tightening the clamp screws. pvJ Height Gauge L159 MILLING


См.также / See also :

Соотношение твердостей Таблица / Hardness equivalent table

Аналоги марок стали / Workpiece material conversion table

Отклонение размера детали / Fit tolerance table

Перевод оборотов в скорость / Surface speed to RPM conversion

Диаметр под резьбу / Tap drill sizes

Виды резьбы в машиностроении / Thread types and applications

Дюймы в мм Таблица / Inches to mm Conversion table

Современные инструментальные материалы / Cutting tool materials


MITSUBISHI

Каталог MITSUBISHI 2018 Инструмент для станков Пластины сменные режущие Фрезы концевые твердосплавные и сборные с СРП Сверла спиральные Резцы токарные Державки
Каталог
MITSUBISHI
2018
Инструмент
режущий
(англ.яз / ENG)
(2040 страниц)
Каталог MITSUBISHI 2017 Новинки станочного металлорежущего инструмента 17.1 Сменные режущие токарные пластины Монолитные твердосплавные концевые фрезы Цельные и сборные сверла
Каталог
MITSUBISHI
2017
Новинки
металлорежущего
инструмента
17.1
(250 страниц)
Каталог MITSUBISHI 2016 Вращающийся и токарный режущий инструмент для металлообработки Сменные твердосплавные пластины Резцы Фрезы сборные и монолитные Сверла
Каталог
MITSUBISHI
2016
Вращающийся
и токарный
режущий
инструмент
(1412 страниц)
Каталог MITSUBISHI 2016 Металлорежущий инструмент для механической обработки Токарные резцы с твердосплавными режущими пластинами Цельные и сборные концевые фрезы Спиральные сверла
Каталог
MITSUBISHI
2016
Металлорежущий
инструмент
для мехобработки
(англ.яз / ENG)
(1636 страниц)
Каталог MITSUBISHI 2015 Токарный и вращающийся инструмент Инструментальные решения для металлорежущего промышленного оборудования
Каталог
MITSUBISHI
2015
Токарный
и вращающийся
инструмент
(англ.яз / ENG)
(1672 страницы)
Каталог MITSUBISHI 2015 Новый режущий инструмент для точения фрезерования сверления на металлоообрабатывающем промышленном оборудовании Издание 15.2
Каталог
MITSUBISHI
2015
Новый
режущий
инструмент
15.2
(308 страниц)
Каталог MITSUBISHI 2015 Сверла для обработки отверстий в металлах и сплавах Высокопроизводительный монолитный и сборный сверлильный инструмент для работы на станках
Каталог
MITSUBISHI
2015
Сверла
для обработки
отверстий
в металле
(англ.яз / ENG)
(226 страниц)
Каталог MITSUBISHI 2014 Металлорежущий инструмент токарный и вращающийся
Каталог
MITSUBISHI
2014
Металлорежущий
инструмент
(1352 страницы)
Каталог MITSUBISHI 2014 Новый режущий инструмент для металлообработки 14.2 Фрезы с твердосплавными сменными режущими пластинами Сверла спиральные монолитные Инструментальные материалы
Каталог
MITSUBISHI
2014
Новый
металлорежущий
инструмент 14.2
(164 страницы)
Каталог MITSUBISHI 2013 Металлорежущий инструмент токарный и вращающийся для металлообрабатывающего оборудования
Каталог
MITSUBISHI
2013
Металлорежущий
инструмент
(1232 страницы)
Каталог MITSUBISHI 2010 Режущий токарный и вращающися инструмент Инструментальные системы для металлообрабатывающих станков
Каталог
MITSUBISHI
2010
Режущий
инструмент
и системы
(1348 страницы)
Каталог MITSUBISHI 2007 Металлорежущий инструмент и инструментальные системы для точения фрезерования сверления на универсальных станках и обрабатывающих центрах с ЧПУ
Каталог
MITSUBISHI
2007
Металлорежущий
инструмент
и системы
(1085 страниц)
Каталог MITSUBISHI 2007 Новинки режущего инструмента для металлообработки Сменные режущие твердосплавные пластины для точения и растачивания Фрезы Сверла спиральные монолитные
Каталог
MITSUBISHI
2007
Новинки
режущего
инструмента 07.2
(англ.яз / ENG)
(220 страниц)


Каталоги инструмента и оснастки для металлообработки на станках /
Cutting tools and tooling system catalogs


Каталог MITSUBISHI 2015 Токарный и вращающийся инструмент (Всего 1672 стр.)

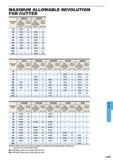
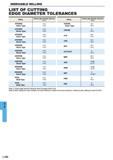
1284 MILLING L156 INDEXABLE MILLING Roughing BAP300 LONG CUTTING EDGE mi N S H Steel Stainless Steel Cast Iron Non-ferrous Metal Heat Resistant Alloy Ha Каталог MITSUBISHI 2015 Токарный и вращающийся инструмент Инструментальные решения для оборудования Стр. L156 ENG1284 1285 RECOMMENDED CUTTING CONDITIONS Work Material Hardness Grade Breaker Cutting Mode Cutting Speed (m/min) Feed per Tooth (mm tooth) Mild Steel 180HB F Каталог MITSUBISHI 2015 Токарный и вращающийся инструмент Инструментальные решения для оборудования Стр. L157 ENG1285 1286 MILLING INDEXABLE MILLING CUTTING PERFORMANCE In case of alloy steels reduce the conditions by 20 30% (Note 2) In the case of deep slot milling air Каталог MITSUBISHI 2015 Токарный и вращающийся инструмент Инструментальные решения для оборудования Стр. L158 ENG1286 1288 MILLING INDEXABLE MILLING Qing SYSTEM STRUCTURE CHIP COLLECTION METHOD STRUCTURE Automatic continuous intake of chips while machining Eliminates ch Каталог MITSUBISHI 2015 Токарный и вращающийся инструмент Инструментальные решения для оборудования Стр. L160 ENG1288 1289 MAXIMUM ALLOWABLE REVOLUTION FOR CUTTER Diameter (mm) WSX445 ASX445 Max Allowable Revolution (min 1) Clamp Torque (N m) Max Allowable Revolution (m Каталог MITSUBISHI 2015 Токарный и вращающийся инструмент Инструментальные решения для оборудования Стр. L161 ENG1289 1290 MILLING INDEXABLE MILLING LIST OF CUTTING EDGE DIAMETER TOLERANCES Milling Cutting edge diameter tolerance (mm) APX3000 -0 1 Arbor Type -0 4 APX300 Каталог MITSUBISHI 2015 Токарный и вращающийся инструмент Инструментальные решения для оборудования Стр. L162 ENG1290


---

---


Lab2U |  Catalogs |  Tap drill sizes |  Speed to RPM |  Material table

Разработчики сайта / Developers of site


Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:


Все использованные информационные материалы являются собственностью их Уважаемых Владельцев. / All copyrights remain by their owners.


Если Вы являетесь правообладателем того или иного материала, размещенного на сайте lab2u.ru и не желаете, чтобы он и далее находился в свободном доступе,
то мы готовы удалить данный материал, а также обсудить условия предоставления данного контента пользователям. Для этого Вам необходимо отправить нам письмо
на e-mail prom@lab2u.ru с документальным подтверждением наличия у Вас прав на материал, защищённый авторским правом (отсканированный документ с печатью,
либо иная информация, позволяющая однозначно идентифицировать Вас как правообладателя данного материала).


© 2002 - 2026 Лаборатория 2У / Lab2U  |  Система "Промышленные каталоги" / Industrial catalogs   |   Яндекс.Метрика   |  Стр. / Page Lab2U2947636781
На забудьте добавить в закладки