| Обновлено 2020-04-12 21:04:11 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Каталог SANDVIK COROMANT 2000 Токарный инструмент (Всего 573 стр.) |
|||||
Токарные напайные резцы Sandvik продолжают входить в программу выпускаемого шведским производителем твердосплавного инструмента поскольку существуют с508 Каталог SANDVIK COROMANT 2000 Токарный инструмент для металлорежущих станков Стр.G2 |
|||||
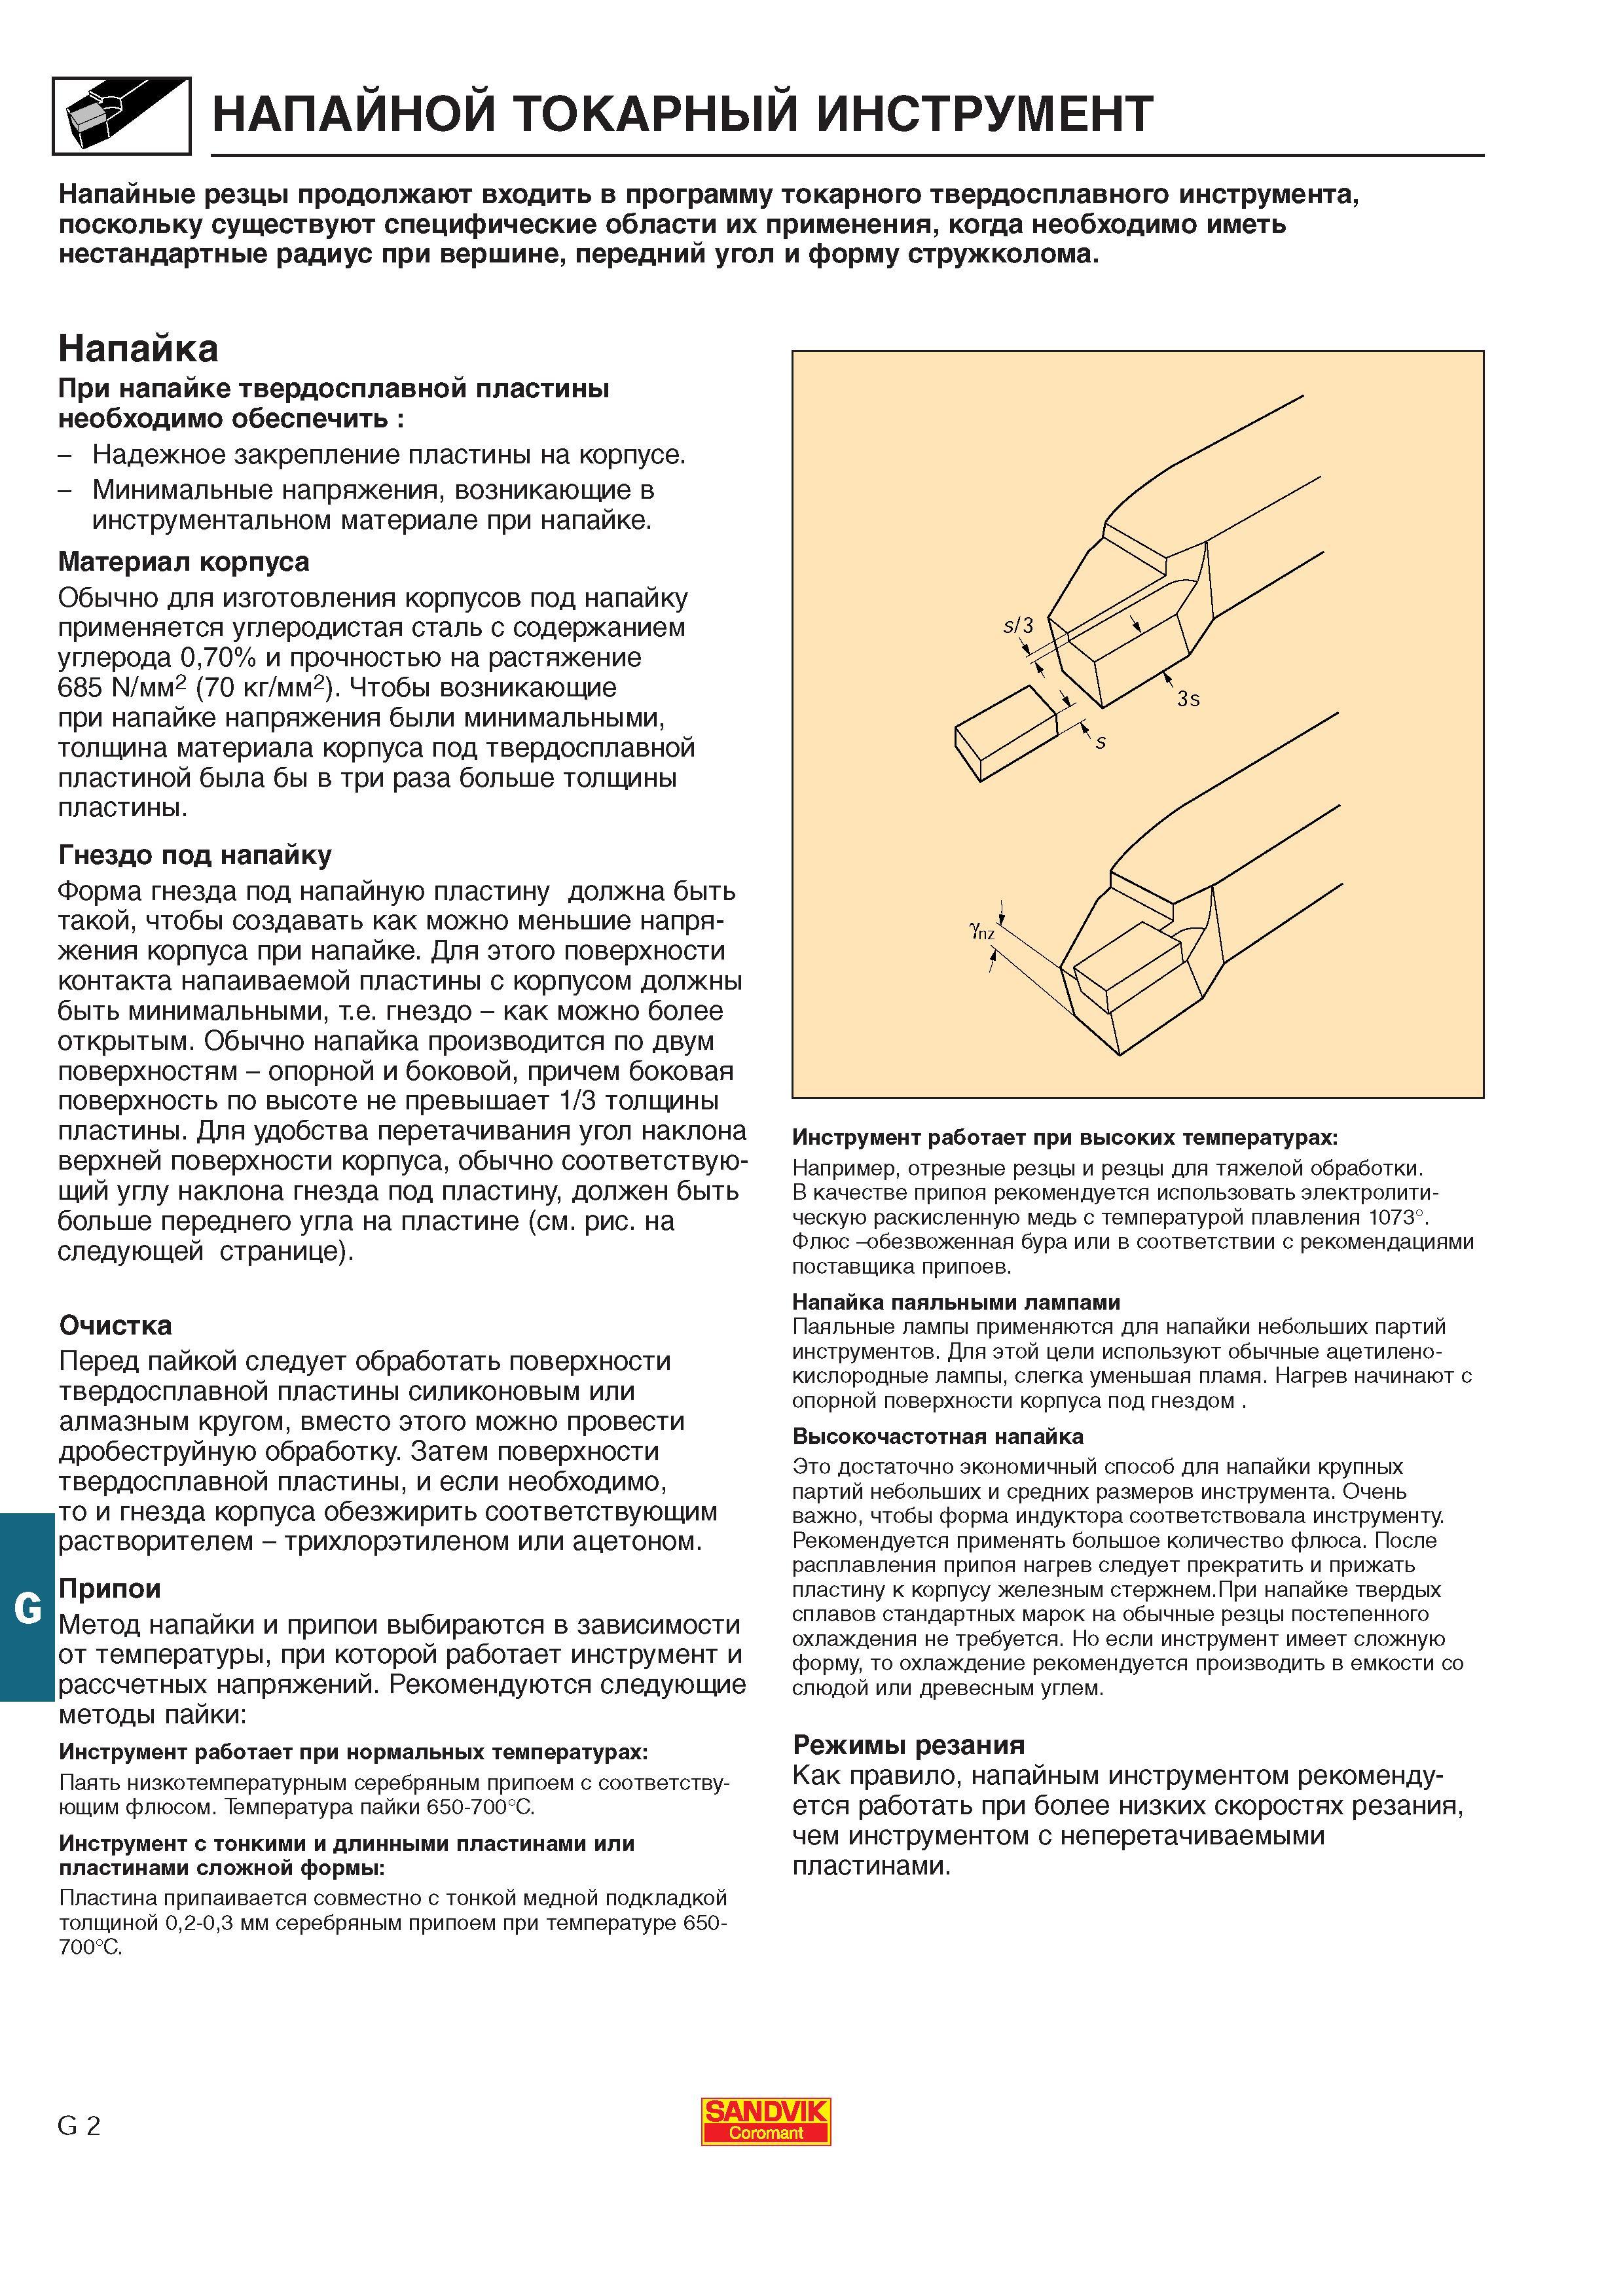
Токарные напайные резцы Sandvik продолжают входить в программу выпускаемого шведским производителем твердосплавного инструмента поскольку существуют с Токарные напайные резцы Sandvik продолжают входить в программу выпускаемого шведским производителем твердосплавного инструмента поскольку существуют специфические области их применения когда необходимо иметь нестандартные радиус при вершине передний угол и форму стружколома. Напайка При напайке твердосплавной пластины необходимо обеспечить - Надежное закрепление пластины на корпусе. - Минимальные напряжения возникающие в инструментальном материале при напайке. Материал корпуса Обычно для изготовления корпусов под напайку применяется углеродистая сталь с содержанием углерода 070% и прочностью на растяжение 685 N мм2 (70 кг мм2). Чтобы возникающие при напайке напряжения были минимальными толщина материала корпуса под твердосплавной пластиной была бы в три раза больше толщины пластины. Гнездо под напайку Форма гнезда под напайную пластину должна быть такой чтобы создавать как можно меньшие напряжения корпуса при напайке. Для этого поверхности контакта напаиваемой пластины с корпусом должны быть минимальными т.е. гнездо - как можно более открытым. Обычно напайка производится по двум поверхностям - опорной и боковой причем боковая поверхность по высоте не превышает 1 3 толщины пластины. Для удобства перетачивания угол наклона верхней поверхности корпуса обычно соответствующий углу наклона гнезда под пластину должен быть больше переднего угла на пластине (см. рис. на следующей странице). Очистка Перед пайкой следует обработать поверхности твердосплавной пластины силиконовым или алмазным кругом вместо этого можно провести дробеструйную обработку. Затем поверхности твердосплавной пластины и если необходимо то и гнезда корпуса обезжирить соответствующим растворителем - трихлорэтиленом или ацетоном. Припои Метод напайки и припои выбираются в зависимости от температуры при которой работает инструмент и рассчетных напряжений. Рекомендуются следующие методы пайки Инструмент работает при нормальных температурах Паять низкотемпературным серебряным припоем с соответствующим флюсом. Температура пайки 650-700С. Инструмент с тонкими и длинными пластинами или пластинами сложной формы Пластина припаивается совместно с тонкой медной подкладкой толщиной 02-03 мм серебряным припоем при температуре 650700 С. Инструмент работает при высоких температурах Например отрезные резцы и резцы для тяжелой обработки. В качестве припоя рекомендуется использовать электролитическую раскисленную медь с температурой плавления 1073. Флюс -обезвоженная бура или в соответствии с рекомендациями поставщика припоев. Напайка паяльными лампами Паяльные лампы применяются для напайки небольших партий инструментов. Для этой цели используют обычные ацетиленокислородные лампы слегка уменьшая пламя. Нагрев начинают с опорной поверхности корпуса под гнездом . Высокочастотная напайка Это достаточно экономичный способ для напайки крупных партий небольших и средних размеров инструмента. Очень важно чтобы форма индуктора соответствовала инструменту. Рекомендуется применять большое количество флюса. После расплавления припоя нагрев следует прекратить и прижать пластину к корпусу железным стержнем.При напайке твердых сплавов стандартных марок на обычные резцы постепенного охлаждения не требуется. Но если инструмент имеет сложную форму то охлаждение рекомендуется производить в емкости слюдой или древесным углем. Режимы резания Как правило напайным инструментом рекомендуется работать при более низких скоростях резания чем инструментом с неперетачиваемыми пластинами. G 2 SANDVIK Coromant НАПАИНОЙ ТОКАРНЫЙ ИНСТРУМЕНТ |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| Каталог SANDVIK COROMANT 2000 Токарный инструмент (Всего 573 стр.) | |||||
| |
|||||
 505 Рекомендуемые скорости резания Sandvik Coromant и подачи для черновой токарной обработки с охлаждением быстрорежущими инструментальными сталями Sandvi |  506 Марки инструментальных быстрорежущих сталей Sandvik Corona С45 и С60 обладают износостойкостью прочностью и хорошо шлифуются что достигается сочетание |  507 | 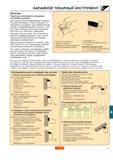 509 Для хорошей заточки токарных резцов Сандвик с напайными твердосплавными пластинами необходимо специальное приспособение которое позволяет поворачивать | 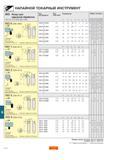 510 | 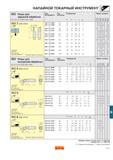 511 |
| |
|||||
| SANDVIK COROMANT | |||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
