| Обновлено 2020-04-12 21:04:11 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Каталог SANDVIK COROMANT 2000 Токарный инструмент (Всего 573 стр.) |
|||||
Тяжелая токарная обработка колесных железнодорожных пар резцами Сандвик Марки сплавов Для эффективной механической обработки колесных пар —>491 Каталог SANDVIK COROMANT 2000 Токарный инструмент для металлорежущих станков Стр.E22 |
|||||
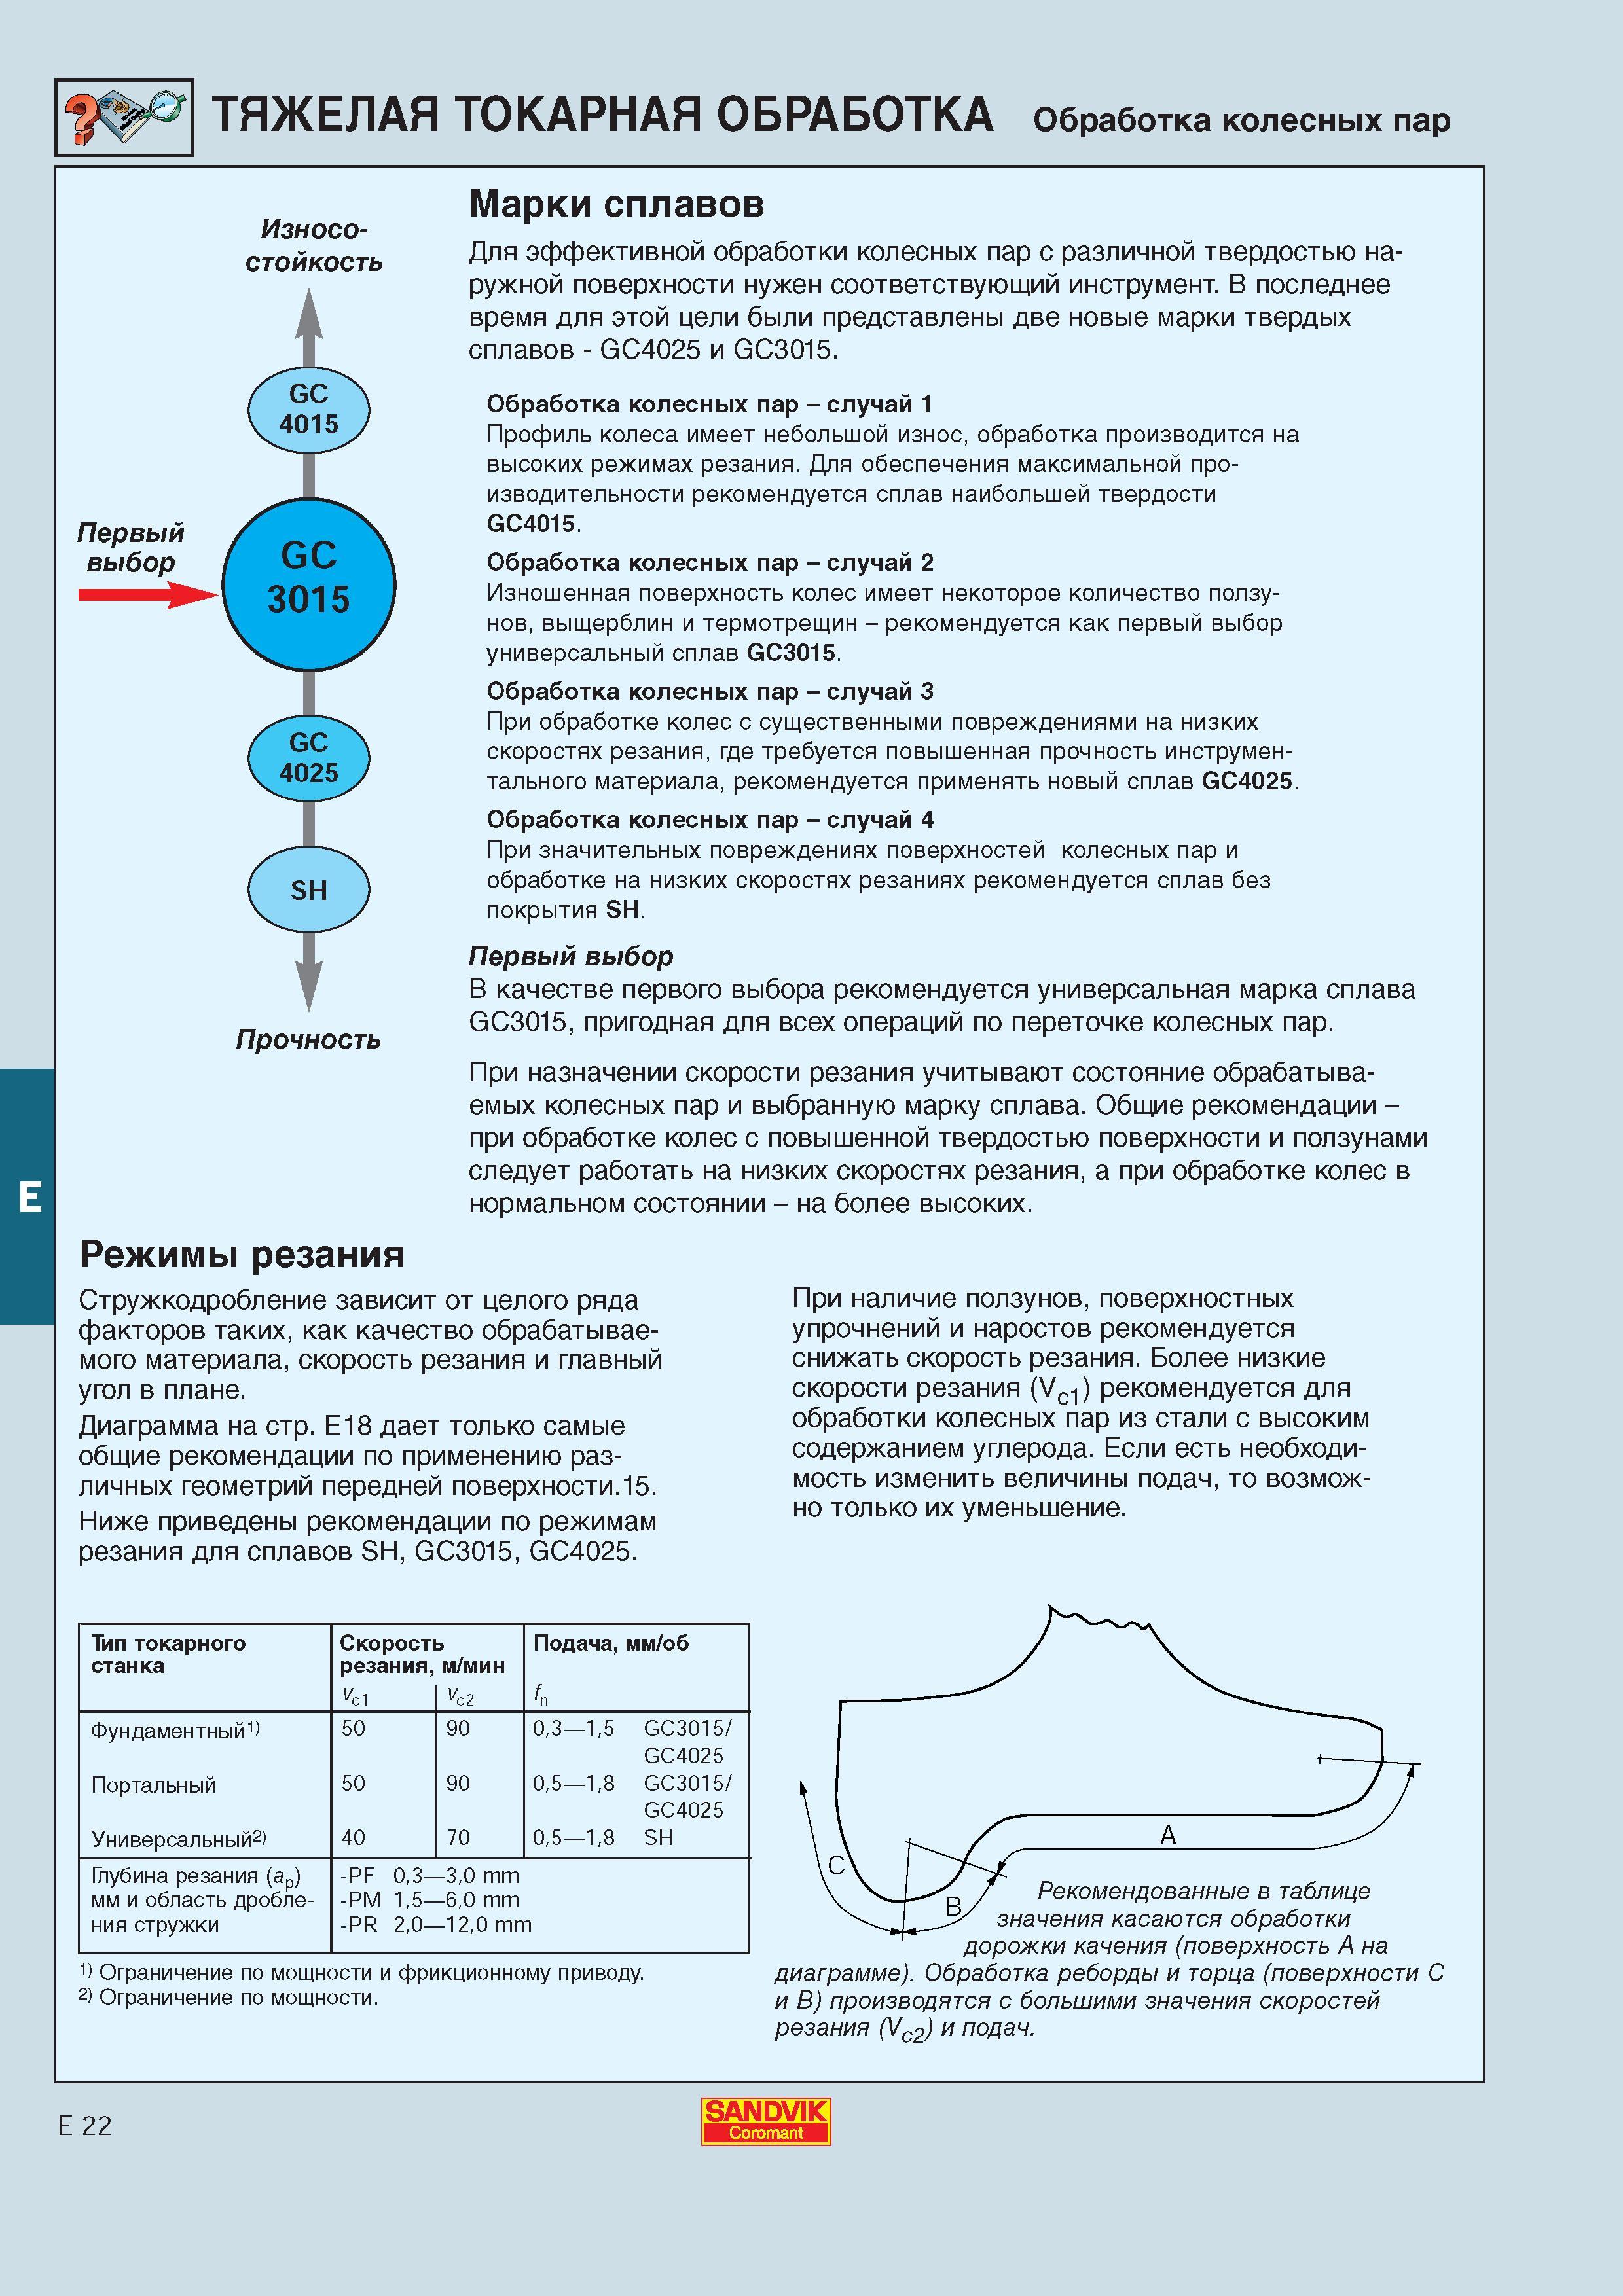
Тяжелая токарная обработка колесных железнодорожных пар резцами Сандвик Марки сплавов Для эффективной механической обработки колесных пар —> Тяжелая токарная обработка колесных железнодорожных пар резцами Сандвик Марки сплавов Для эффективной механической обработки колесных пар —> _ с различной твердостью наружной поверхности нужен соответствующий инструмент. В последнее время для этой цели были представлены две новые марки твердых сплавов - GC4025 и GC3015. Обработка колесных пар - случай 1 Профиль колеса имеет небольшой износ обработка производится на высоких режимах резания. Для обеспечения максимальной производительности рекомендуется сплав наибольшей твердости GC4015. Обработка колесных пар - случай 2 Изношенная поверхность колес имеет некоторое количество ползунов выщерблин и термотрещин - рекомендуется как первый выбор универсальный сплав GC3015. Обработка колесных пар - случай 3 При обработке колес с существенными повреждениями на низких скоростях резания где требуется повышенная прочность инструментального материала рекомендуется применять новый сплав GC4025. Обработка колесных пар - случай 4 При значительных повреждениях поверхностей колесных пар и обработке на низких скоростях резаниях рекомендуется сплав без покрытия SH. Первый выбор В качестве первого выбора рекомендуется универсальная марка сплава GC3015 пригодная для всех операций по переточке колесных пар. При назначении скорости резания учитывают состояние обрабатываемых колесных пар и выбранную марку сплава. Общие рекомендации -при обработке колес с повышенной твердостью поверхности и ползунами следует работать на низких скоростях резания а при обработке колес в нормальном состоянии - на более высоких. Режимы резания Стружкодробление зависит от целого ряда факторов таких как качество обрабатываемого материала скорость резания и главный угол в плане. Диаграмма на стр. Е18 дает только самые общие рекомендации по применению различных геометрий передней поверхности.15. Ниже приведены рекомендации по режимам резания для сплавов SH GC3015 GC4025. При наличие ползунов поверхностных упрочнений и наростов рекомендуется снижать скорость резания. Более низкие скорости резания (Vc 1) рекомендуется для обработки колесных пар из стали с высоким содержанием углерода. Если есть необходимость изменить величины подач то возможно только их уменьшение. Тип токарного Скорость Подача мм/об станка резания м мин V01 vc2 fn Фундаментный 1) 50 90 03 15 GC3015 GC4025 Портальный 50 90 05 18 GC3015 GC4025 Универсальный2) 40 70 H S 8 1 5 0 Глубина резания (ap) -PF 03- -30 mm мм и область дробле- -PM 15- -60 mm ния стружки -PR 20- -120 mm 1) Ограничение по мощности и фрикционному приводу. 2) Ограничение по мощности. Рекомендованные в таблице значения касаются обработки дорожки качения (поверхность А на диаграмме). Обработка реборды и торца (поверхности С и В) производятся с большими значения скоростей резания (Vc2) и подач. E E 22 SANDVIK Coromant ТЯЖЕЛАЯ ТОКАРНАЯ ОБРАБОТКА Износостойкость Первый выбор Прочность |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| Каталог SANDVIK COROMANT 2000 Токарный инструмент (Всего 573 стр.) | |||||
| |
|||||
 488 |  489 |  490 | 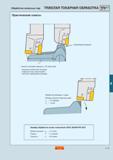 492 |  493 | 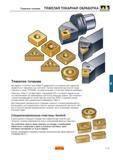 494 Токарные сменные режущие пластины Sandvik Т-Мах Р соответствуют стандартам ISO и не имеют задних углов что обеспечивает им необходимую прочность |
| |
|||||
| SANDVIK COROMANT | |||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
