| Обновлено 2020-04-12 21:04:11 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Каталог SANDVIK COROMANT 2000 Токарный инструмент (Всего 573 стр.) |
|||||
Основные марки сплавов Сандвик Sandvik GC2015 GC2025 GC2035 GC1025 CT525 GC235 для точения нержавеющей стали569 Каталог SANDVIK COROMANT 2000 Токарный инструмент для металлорежущих станков Стр.J28 |
|||||
Основные марки сплавов Сандвик Sandvik GC2015 GC2025 GC2035 GC1025 CT525 GC235 для точения нержавеющей стали Основные марки сплавов Сандвик Sandvik GC2015 GC2025 GC2035 GC1025 CT525 GC235 для точения нержавеющей стали _ Аустенитные Ферритные Мартенситные Описание ОБЩАЯ ИНФОРМАЦИЯ Инструментальные материалы КороманТочение на металлорежущих станках M Нержавеющие стали (аустенитные ферритные мартенситные) стальное литьё марганцовистые стали легированный и ковкий чугун автоматные стали жаропрочные и титановые сплавы. ОСНОВНЫЕ МАРКИ GC2015 (HC) - M15 (M05 M25) Сплав с покрытием CVD. Основа выдерживает очень высокие температуры в зоне резания. Прекрасная адгезия покрытия и основы. Рекомендуется для обработки нержавеющих сталей от чистовой до нетяжелой черновой при благоприятных условиях. GC2025 (HC) - M25 (M15 M35) Универсальная марка с покрытием CVD рекомендуемая для получерновой и черновой обработки при непрерывном и прерывистом резании. Сплав прекрасно работает с механическими и тепловыми ударами. GC2035 (HC) - M35 (M20 M40) Сплав с покрытием PVD прекрасно работает с механическими и тепловыми ударами. Очень прочная режущая кромка. Рекомендуется как для работы на высоких скоростях резания в области Р30 так и для тяжелого точения на небольших скоростях резания. GC1025 (HC) - M10 (M05 M25) Сплав с покрытием РVD. Рекомендуется для чистовой обработки нержавеющей стали при повышенных требованиях к точности и чистоте обрабатываемой поверхности. Мелкозернистая основа обеспечивает возможность получения острых режущих кромок. CT525 (HT) - M10 (M05 M15) Безвольфрамовый твердый сплав на основе карбидов титана (кермет) с малой склонностью к химическому износу и образованию нароста. Рекомендуется для обеспечения высокой чистоты обработанных поверхностей нержавеющих аустенит-ных сталей при благоприятных условиях обработки на высоких скоростях резания и средних подачах. GC235 (HC) - M35 (M25-M40) Сплав с покрытием D. Обеспечивает высокую прочность и надежность режущих кромок. Рекомендуется для чистовой и черновой обработки аустенитных нержавеющих сталей и отливок из нержавеющей стали с грубой литейной коркой на низких и средних скоростях резания. J 28 ДОПОЛНИТЕЛЬНЫЕ МАРКИ GC4035 (HC) - M25 (M15 M30) Сплав с покрытием CVD для получерновой и нетяжелой черновой обработки стали и стального литья в неблагоприятных условиях включая прерывистое резание обеспечивающий высокую надежность режущих кромок. Хорошо зарекомендовал себя при получистовой и получерновой обработке нержавеющей стали особенно литья что позволяет использовать его при мелкосерийном производстве деталей из различных материалов. GC1525 (HC) - M10 (M05 M15) Прочный безфольфрамовый сплав (кермет) с покрытием PVD с низкой склонностью к химическому износу и образованию нароста. Идеально подходит для чистовой и получистовой обработки низколегированных и легированных сталей при повышенных требованиях к чистоте обработки и надежности. H13A (HW) - M15 (M10-M30) См. ниже в разделе жаропрочных и титановых сплавов. ЖАРОПРОЧНЫЕ И ТИТАНОВЫЕ СПЛАВЫ (M-S) На никелевой основе CB7020 CB20 (BN) - (M05) Кубический нитрид бора с высокой твердостью и прочностью режущей кромки отличающийся хорошей износостойкостью. Рекомендуется для чистовых операций. CB7050 CB50 (BN) - (M10) Кубический нитрид бора. Высокая твердость и прочность режущей кромки сочетаются с хорошей износостойкостью. Рекомендуется для чистовых операций. CC670 (CA) - M15 (M10-M25) Окисная керамика упрочненная карбидом кремния отличается хорошей прочностью. Главным образом рекомендуется для обработки жаропрочных сплавов и материалов высокой твердости при неблагоприятных условиях. CC650 (CA) - (M10) Смешанная керамика рекомендуется в основном для финишных операций где требуется сочетание высокой износостойкости и хорошей термостойкости. H10A (HW) - M10 (M01-M20) Твердый сплав без покрытия обеспечивающий острые режущие кромки и хорошую износостойкость. Рекомендуется для чистовой и получистовой обработки. SANDVIK Coromant H13A (HW) - M15 (M10-M30) Твердый сплав без покрытия сочетает низкую склонность к абразивному износу и прочность. Рекомендуется для получерновой и черновой обработки жаропрочных и титановых сплавов. H10F (HW) - M20 (M15-M30) Твердый сплав без покрытия характеризуется хорошей прочностью режущей кромки. Рекомендуется для обработки жаропрочных и титановых сплавов при неблагопрятных условиях. GC1015 (HC) - M15 (M10-M30) Мелкозернистый сплав с покрытием PVD обеспечивает высокую износостойкость и хорошее состояние режущей кромки. Рекомендуется для чистовых и получис-товых операций во всех случаях когда требуется острая режущая кромка. GC1025 (HC) - M10 (M05-M25) Сплав с покрытием РVD. Рекомендуется для чистовой обработки нержавеющей стали при повышенных требованиях к точности и чистоте обрабатываемой поверхности. Мелкозернистая основа обеспечивает возможность получения острых режущих кромок. На титановой основе CD10 (DP) - (M0 1) Поликристаллический искусственный алмаз для чистовых и получистовых операций. CD1810 (HC) - (M05) Твердый сплав с алмазным покрытием. Сочетание износостойкой и прочной основы с суперизносостойким покрытием обеспечивает высокую чистоту обработки в широком диапазоне скоростей резания и низкие усилия резания при фактическом отсутствии нароста. H10A (HW) - M10 (M01-M20) См. выше в разделе рекомендаций для сплавов на никелевой основе. H13A (HW) - M15 (M10-M30) См. выше в разделе рекомендаций для сплавов на никелевой основе. GC1025 (HC) - M10 (M05-M25) См. выше в разделе рекомендаций для сплавов на никелевой основе. H10F (HW) - M20 (M15-M30) См. выше в разделе рекомендаций для сплавов на никелевой основе. |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| Каталог SANDVIK COROMANT 2000 Токарный инструмент (Всего 573 стр.) | |||||
| |
|||||
 566 |  567 Инструментальные сплавы Sandvik GC4015 GC4025 GC4035 CT5015 CT525 GC1525 Основные марки для токарной обработки стали стального литья ковкого чугуна ОБ |  568 | 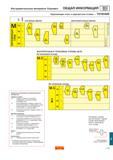 570 | 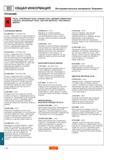 571 Твердые сплавы Sandvik GC3005 GC3015 GC3025 с покрытием CVD для наружной и внутренней токарной обработки чугуна Области применения по ISO K01-K30 | 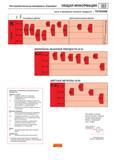 572 |
| |
|||||
| SANDVIK COROMANT | |||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
