| Обновлено 2020-04-10 10:46:45 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) |
|||||
|
400 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием на станках Стр.E87 |
|||||
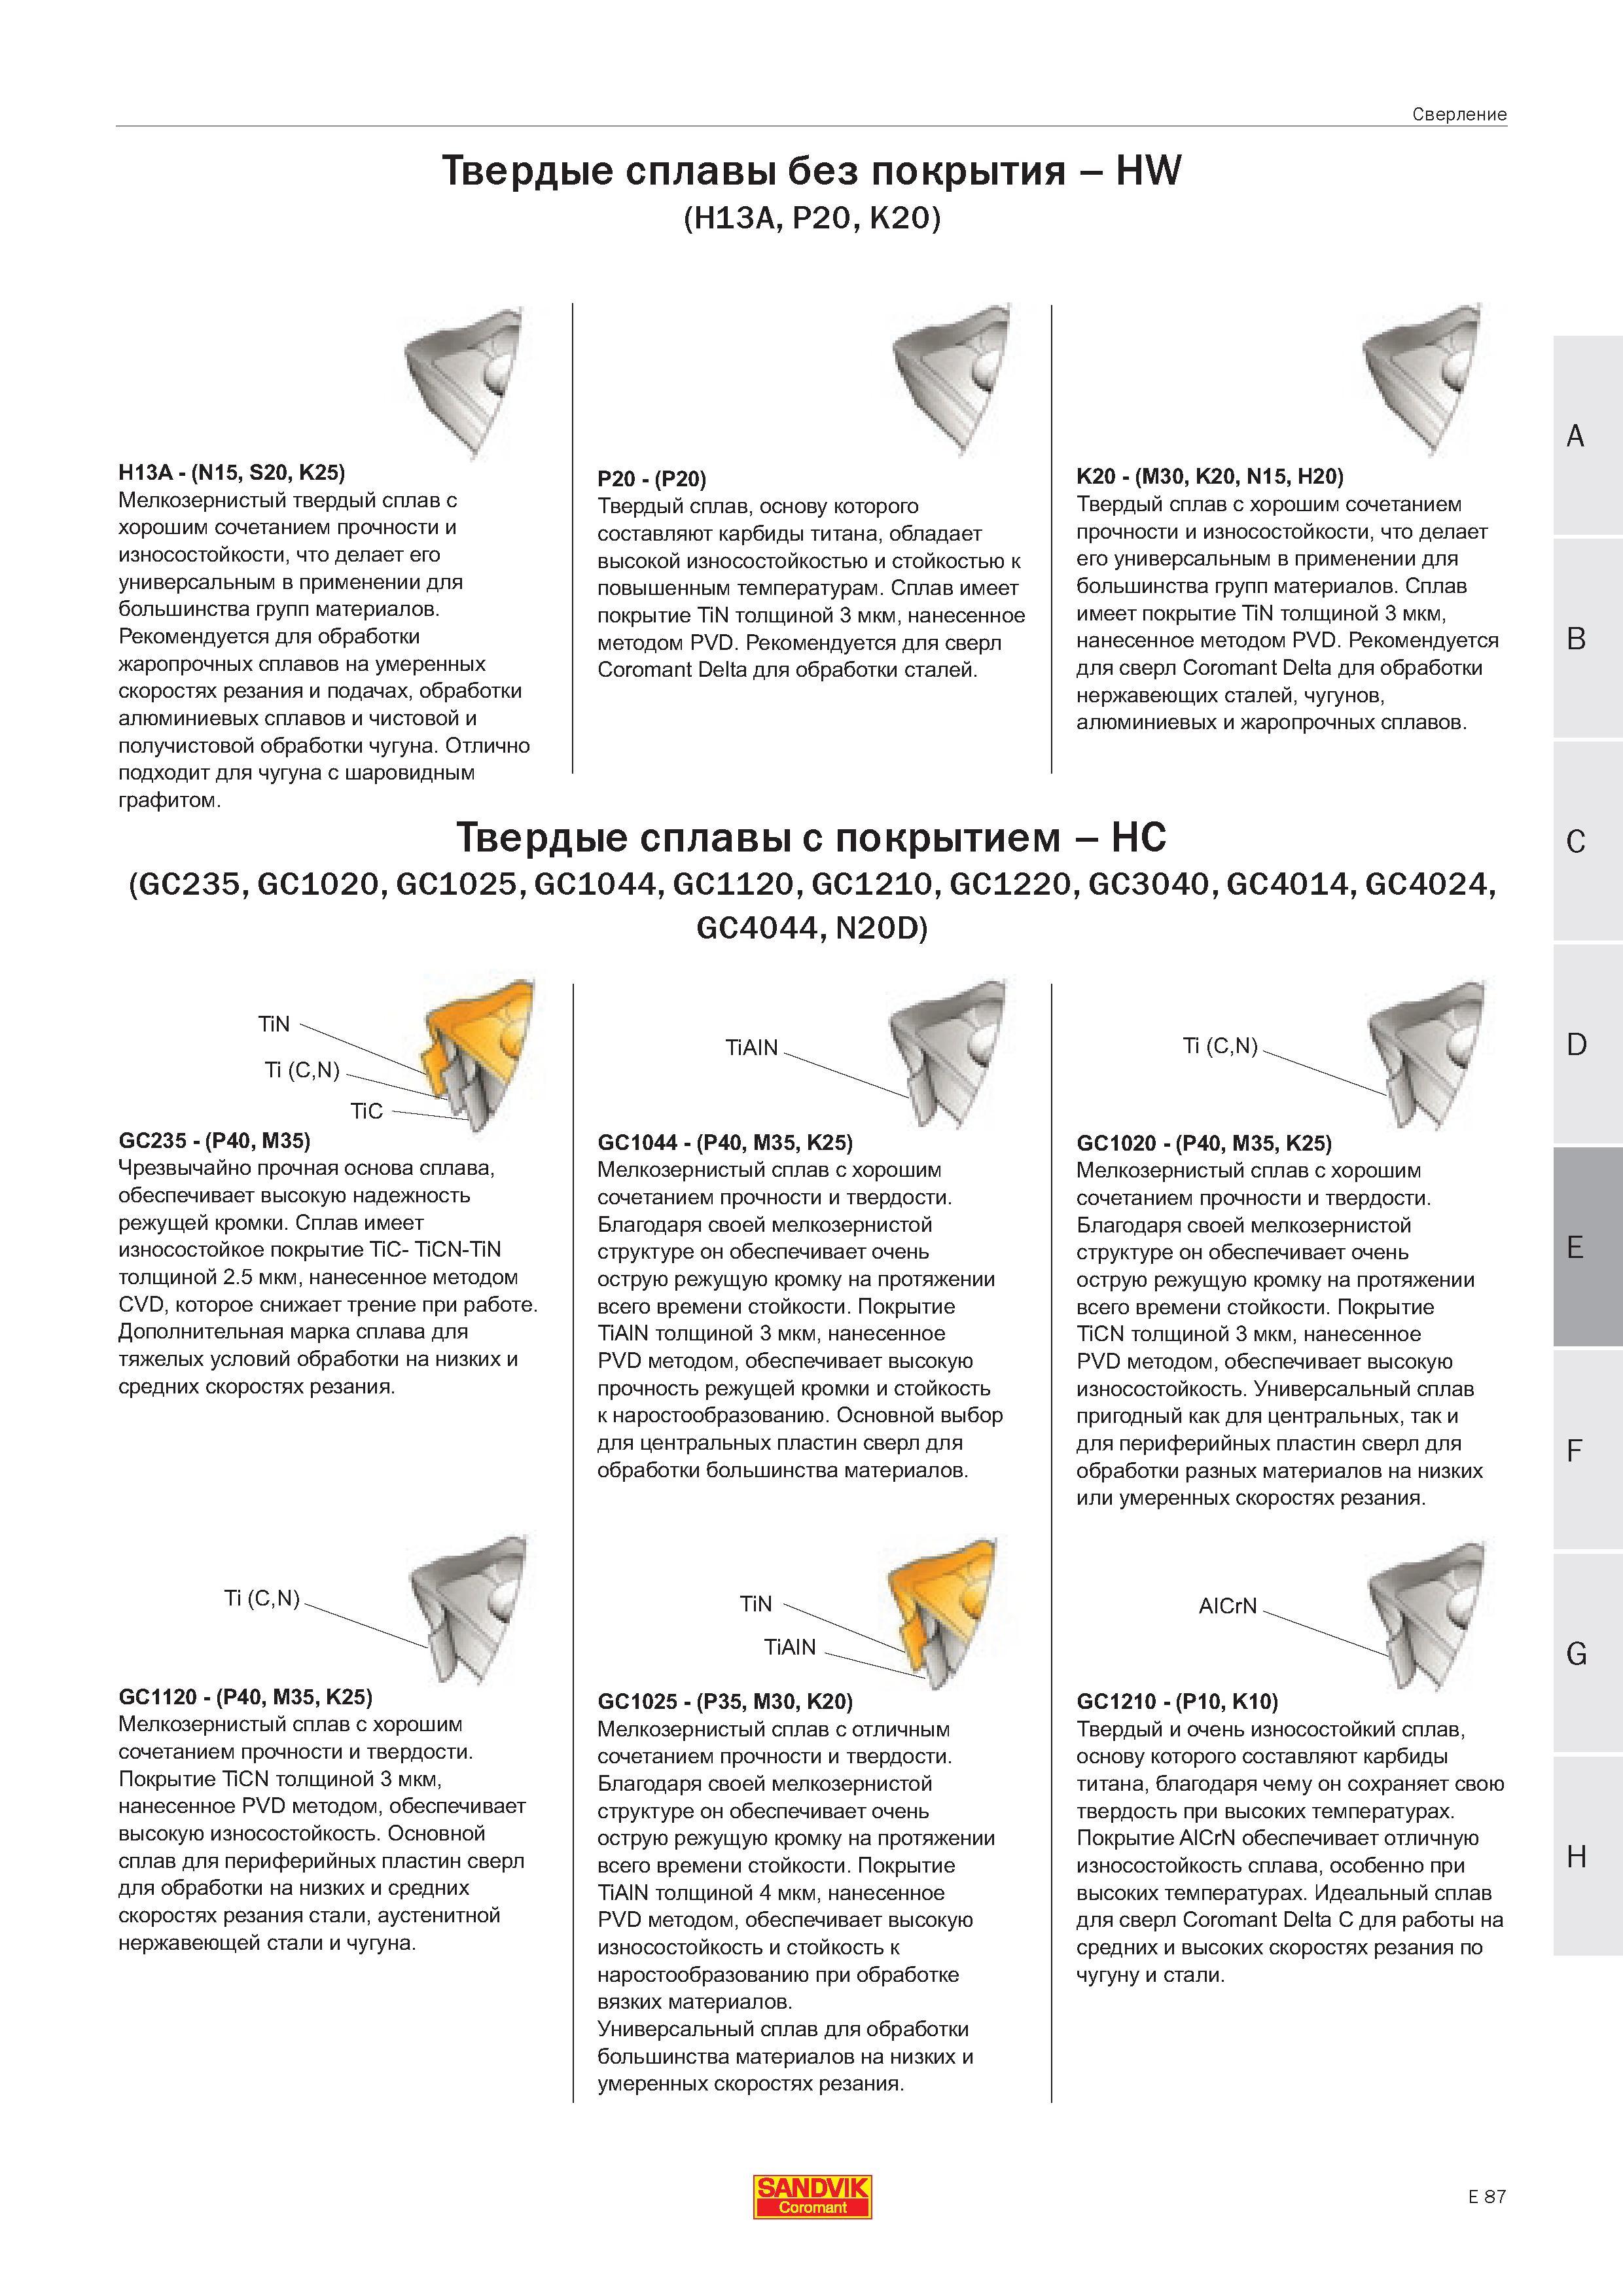
Мелкозернистый твердый сплав Sandvik H13A N15 S20 K25 с хорошим сочетанием прочности и износостойкости что делает его универсальным в примененииМелкозернистый твердый сплав Sandvik H13A N15 S20 K25 с хорошим сочетанием прочности и износостойкости что делает его универсальным в применении для большинства групп материалов. Рекомендуется для обработки жаропрочных сплавов на умеренных скоростях резания и подачах обработки алюминиевых сплавов и чистовой и получистовой обработки чугуна. Отлично подходит для чугуна с шаровидным P20 - (P20) Твердый сплав основу которого составляют карбиды титана обладает высокой износостойкостью и стойкостью к повышенным температурам. Сплав имеет покрытие TiN толщиной 3 мкм нанесенное методом PVD. Рекомендуется для сверл Coromant Delta для обработки сталей. K20 - (M30 K20 N15 H20) Твердый сплав с хорошим сочетанием прочности и износостойкости что делает его универсальным в применении для большинства групп материалов. Сплав имеет покрытие TiN толщиной 3 мкм нанесенное методом PVD. Рекомендуется для сверл Coromant Delta для обработки нержавеющих сталей чугунов алюминиевых и жаропрочных сплавов. графитом. Твердые сплавы с покрытием (GC235 GC1020 GC1025 GC1044 GC1120 GC1210 GC1220 GC4044 N20D) - HC GC3040 GC4014 GC4024 А GC235 - (P40 M35) Чрезвычайно прочная основа сплава обеспечивает высокую надежность режущей кромки. Сплав имеет износостойкое покрытие TiC- TiCN-TiN толщиной 2.5 мкм нанесенное методом CVD которое снижает трение при работе. Дополнительная марка сплава для тяжелых условий обработки на низких и средних скоростях резания. Ti (CN) GC1120 - (P40 M35 K25) Мелкозернистый сплав с хорошим сочетанием прочности и твердости. Покрытие TiCN толщиной 3 мкм нанесенное PVD методом обеспечивает высокую износостойкость. Основной сплав для периферийных пластин сверл для обработки на низких и средних скоростях резания стали аустенитной нержавеющей стали и чугуна. TiAIN GC1044 - (P40 M35 K25) Мелкозернистый сплав с хорошим сочетанием прочности и твердости. Благодаря своей мелкозернистой структуре он обеспечивает очень острую режущую кромку на протяжении всего времени стойкости. Покрытие TiAlN толщиной 3 мкм нанесенное PVD методом обеспечивает высокую прочность режущей кромки и стойкость к наростообразованию. Основной выбор для центральных пластин сверл для обработки большинства материалов. GC1025 - (P35 M30 K20) Мелкозернистый сплав с отличным сочетанием прочности и твердости. Благодаря своей мелкозернистой структуре он обеспечивает очень острую режущую кромку на протяжении всего времени стойкости. Покрытие TiAlN толщиной 4 мкм нанесенное PVD методом обеспечивает высокую износостойкость и стойкость к наростообразованию при обработке вязких материалов. Универсальный сплав для обработки большинства материалов на низких и умеренных скоростях резания. Ti (CN) GC1020 - (P40 M35 K25) Мелкозернистый сплав с хорошим сочетанием прочности и твердости. Благодаря своей мелкозернистой структуре он обеспечивает очень острую режущую кромку на протяжении всего времени стойкости. Покрытие TiCN толщиной 3 мкм нанесенное PVD методом обеспечивает высокую износостойкость. Универсальный сплав пригодный как для центральных так и для периферийных пластин сверл для обработки разных материалов на низких или умеренных скоростях резания. AICrN GC1210 - (P10 K10) Твердый и очень износостойкий сплав основу которого составляют карбиды титана благодаря чему он сохраняет свою твердость при высоких температурах. Покрытие AlCrN обеспечивает отличную износостойкость сплава особенно при высоких температурах. Идеальный сплав для сверл Coromant Delta C для работы на средних и высоких скоростях резания по чугуну и стали. SANDVIK Coromant E 87 Сверление Твердые сплавы без покрытия - HW (H13A P20 K20) |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| |
|||||
| SANDVIK COROMANT | |||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) | |||||
| |
 397 |  398 |  399 |  401 |  402 |  403 |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
