| Обновлено 2020-04-19 07:10:12 |
|
Металлорежущий инструмент и инструментальная оснастка / Cutting tools and tooling system SECO | Каталог SECO 2015 Концевые цельные фрезы (Всего 344 стр.) |
|||||
|
41 Каталог SECO 2015 Концевые цельные фрезы для металлорежущих станков Стр.40 |
|||||
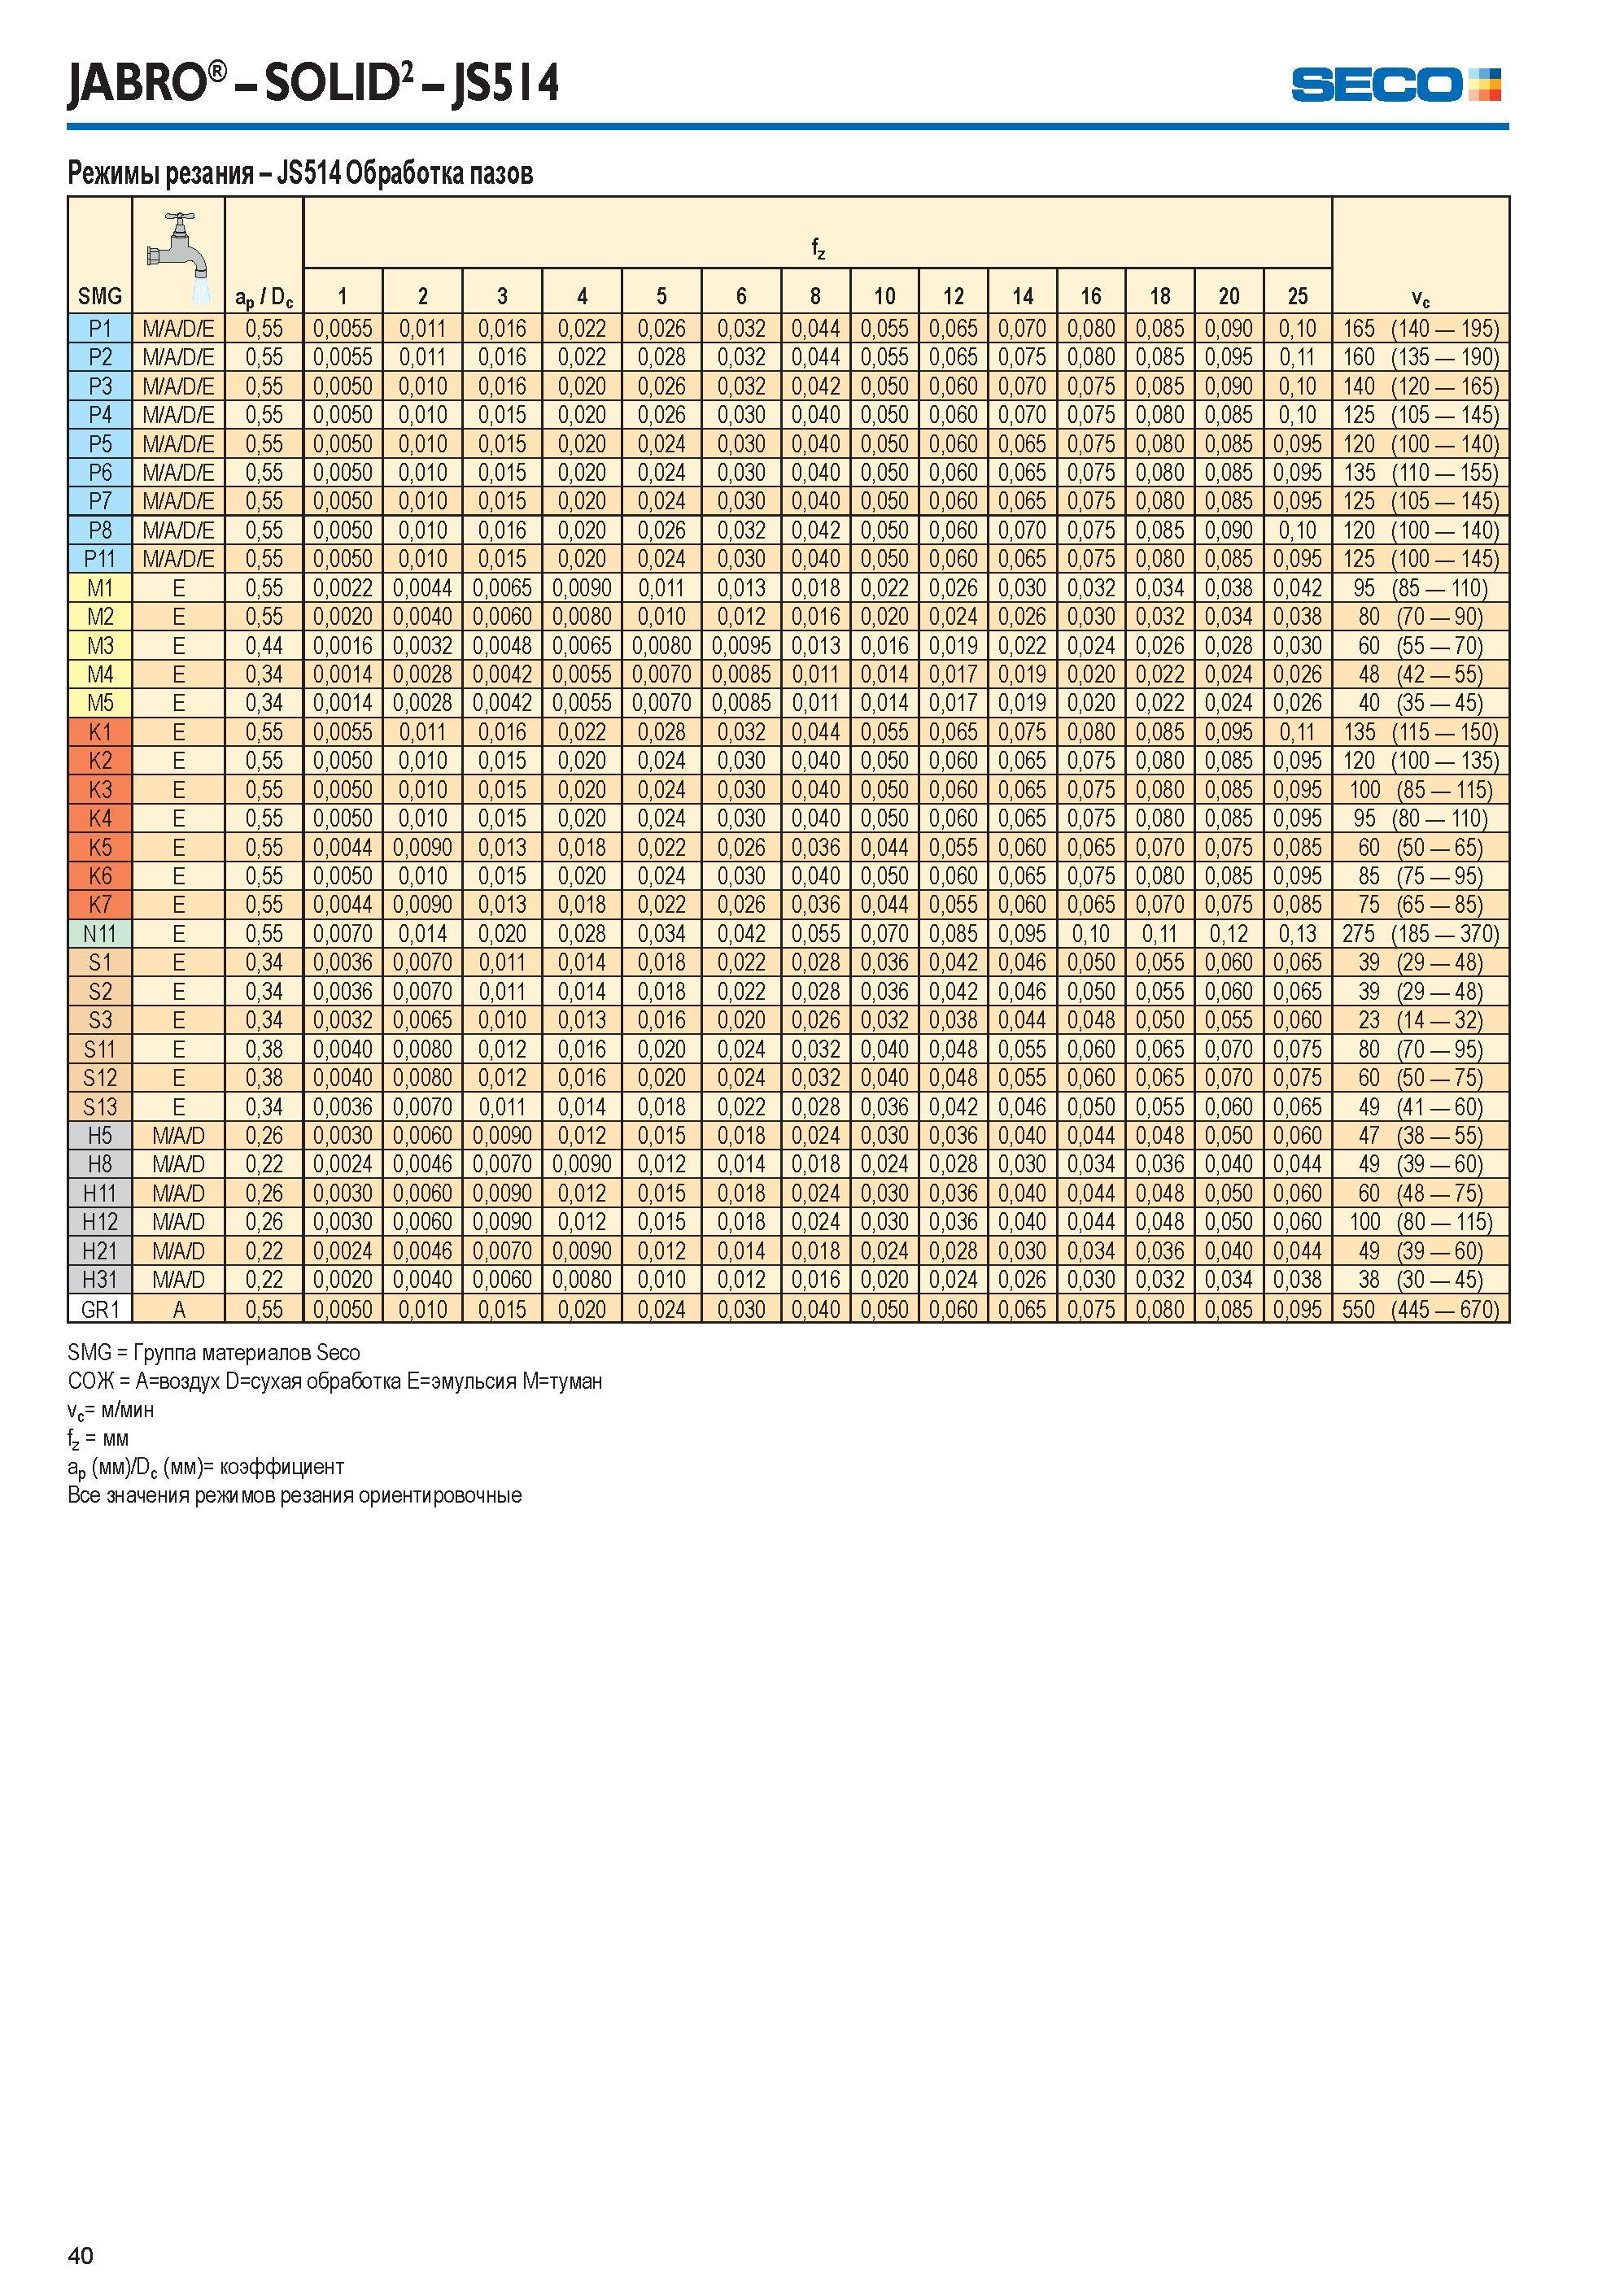
Ориентировочные режимы резания при фрезеровании Seco JS514 JABRO SOLID2 Механическая обработка пазов Рекомендуемые значения глубины резания и подачи fz SMG ap /Ориентировочные режимы резания при фрезеровании Seco JS514 JABRO SOLID2 Механическая обработка пазов Рекомендуемые значения глубины резания и подачи fz SMG ap / Dc 1 2 3 4 5 6 8 10 12 14 16 18 20 25 Vc P1 М/A/D/E 0,55 0,0055 0,011 0,016 0,022 0,026 0,032 0,044 0,055 0,065 0,070 0,080 0,085 0,090 0,10 165 (140 195) P2 М/A/D/E 0,55 0,0055 0,011 0,016 0,022 0,028 0,032 0,044 0,055 0,065 0,075 0,080 0,085 0,095 0,11 160 (135 190) P3 М/A/D/E 0,55 0,0050 0,010 0,016 0,020 0,026 0,032 0,042 0,050 0,060 0,070 0,075 0,085 0,090 0,10 140 (120 165) P4 М/A/D/E 0,55 0,0050 0,010 0,015 0,020 0,026 0,030 0,040 0,050 0,060 0,070 0,075 0,080 0,085 0,10 125 (105 145) P5 М/A/D/E 0,55 0,0050 0,010 0,015 0,020 0,024 0,030 0,040 0,050 0,060 0,065 0,075 0,080 0,085 0,095 120 (100 140) P6 М/A/D/E 0,55 0,0050 0,010 0,015 0,020 0,024 0,030 0,040 0,050 0,060 0,065 0,075 0,080 0,085 0,095 135 (110 155) P7 М/A/D/E 0,55 0,0050 0,010 0,015 0,020 0,024 0,030 0,040 0,050 0,060 0,065 0,075 0,080 0,085 0,095 125 (105 145) P8 М/A/D/E 0,55 0,0050 0,010 0,016 0,020 0,026 0,032 0,042 0,050 0,060 0,070 0,075 0,085 0,090 0,10 120 (100 140) P11 М/A/D/E 0,55 0,0050 0,010 0,015 0,020 0,024 0,030 0,040 0,050 0,060 0,065 0,075 0,080 0,085 0,095 125 (100 145) М1 E 0,55 0,0022 0,0044 0,0065 0,0090 0,011 0,013 0,018 0,022 0,026 0,030 0,032 0,034 0,038 0,042 95 (85 110) М2 E 0,55 0,0020 0,0040 0,0060 0,0080 0,010 0,012 0,016 0,020 0,024 0,026 0,030 0,032 0,034 0,038 80 (70 90) М3 E 0,44 0,0016 0,0032 0,0048 0,0065 0,0080 0,0095 0,013 0,016 0,019 0,022 0,024 0,026 0,028 0,030 60 (55 70) М4 E 0,34 0,0014 0,0028 0,0042 0,0055 0,0070 0,0085 0,011 0,014 0,017 0,019 0,020 0,022 0,024 0,026 48 (42 55) М5 E 0,34 0,0014 0,0028 0,0042 0,0055 0,0070 0,0085 0,011 0,014 0,017 0,019 0,020 0,022 0,024 0,026 40 (35 45) K1 E 0,55 0,0055 0,011 0,016 0,022 0,028 0,032 0,044 0,055 0,065 0,075 0,080 0,085 0,095 0,11 135 (115 150) K2 E 0,55 0,0050 0,010 0,015 0,020 0,024 0,030 0,040 0,050 0,060 0,065 0,075 0,080 0,085 0,095 120 (100 135) K3 E 0,55 0,0050 0,010 0,015 0,020 0,024 0,030 0,040 0,050 0,060 0,065 0,075 0,080 0,085 0,095 100 (85 115) K4 E 0,55 0,0050 0,010 0,015 0,020 0,024 0,030 0,040 0,050 0,060 0,065 0,075 0,080 0,085 0,095 95 (80 110) K5 E 0,55 0,0044 0,0090 0,013 0,018 0,022 0,026 0,036 0,044 0,055 0,060 0,065 0,070 0,075 0,085 60 (50 65) K6 E 0,55 0,0050 0,010 0,015 0,020 0,024 0,030 0,040 0,050 0,060 0,065 0,075 0,080 0,085 0,095 85 (75 95) K7 E 0,55 0,0044 0,0090 0,013 0,018 0,022 0,026 0,036 0,044 0,055 0,060 0,065 0,070 0,075 0,085 75 (65 85) N11 E 0,55 0,0070 0,014 0,020 0,028 0,034 0,042 0,055 0,070 0,085 0,095 0,10 0,11 0,12 0,13 275 (185 370) S1 E 0,34 0,0036 0,0070 0,011 0,014 0,018 0,022 0,028 0,036 0,042 0,046 0,050 0,055 0,060 0,065 39 (29 48) S2 E 0,34 0,0036 0,0070 0,011 0,014 0,018 0,022 0,028 0,036 0,042 0,046 0,050 0,055 0,060 0,065 39 (29 48) S3 E 0,34 0,0032 0,0065 0,010 0,013 0,016 0,020 0,026 0,032 0,038 0,044 0,048 0,050 0,055 0,060 23 (14 32) S11 E 0,38 0,0040 0,0080 0,012 0,016 0,020 0,024 0,032 0,040 0,048 0,055 0,060 0,065 0,070 0,075 80 (70 95) S12 E 0,38 0,0040 0,0080 0,012 0,016 0,020 0,024 0,032 0,040 0,048 0,055 0,060 0,065 0,070 0,075 60 (50 75) S13 E 0,34 0,0036 0,0070 0,011 0,014 0,018 0,022 0,028 0,036 0,042 0,046 0,050 0,055 0,060 0,065 49 (41 60) H5 М/A/D 0,26 0,0030 0,0060 0,0090 0,012 0,015 0,018 0,024 0,030 0,036 0,040 0,044 0,048 0,050 0,060 47 (38 55) H8 М/A/D 0,22 0,0024 0,0046 0,0070 0,0090 0,012 0,014 0,018 0,024 0,028 0,030 0,034 0,036 0,040 0,044 49 (39 60) H11 М/A/D 0,26 0,0030 0,0060 0,0090 0,012 0,015 0,018 0,024 0,030 0,036 0,040 0,044 0,048 0,050 0,060 60 (48 75) H12 М/A/D 0,26 0,0030 0,0060 0,0090 0,012 0,015 0,018 0,024 0,030 0,036 0,040 0,044 0,048 0,050 0,060 100 (80 115) H21 М/A/D 0,22 0,0024 0,0046 0,0070 0,0090 0,012 0,014 0,018 0,024 0,028 0,030 0,034 0,036 0,040 0,044 49 (39 60) H31 М/A/D 0,22 0,0020 0,0040 0,0060 0,0080 0,010 0,012 0,016 0,020 0,024 0,026 0,030 0,032 0,034 0,038 38 (30 45) GR1 A 0,55 0,0050 0,010 0,015 0,020 0,024 0,030 0,040 0,050 0,060 0,065 0,075 0,080 0,085 0,095 550 (445 670) SMG = Группа материалов Seco СОЖ = А воздух сухая обработка Е эмульсия М туман Vc= м/мин fz = мм ap (мм)Юс (мм)= коэффициент Все значения режимов резания ориентировочные 40 JS5I4 |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| Каталог SECO 2015 Концевые цельные фрезы (Всего 344 стр.) | |||||
| |
|||||
 38 |  39 |  40 Четырехзубые твердосплавные фрезы Seco JS514 для фрезерования металлов на станках Инструмент с цилиндрическим хвостовиком Weldon Основные характеристики фрезы | 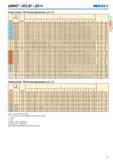 42 | 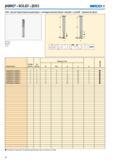 43 Твердосплавная концевая фреза Seco JABRO SOLID2 JS553 Трехзубая с неравномерным шагом режущих зубьев Угол наклона стружечных канавок 48 градусов Параметры | 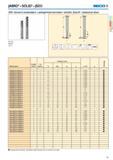 44 |
| |
|||||
| SECO | |||||
 Каталог SECO 2015 Новый инструмент и оснастка Ред. 15-2 (420 страниц) |
|||||
 Каталог SECO 2015 Токарный инструмент (703 страницы) |
 Каталог SECO 2015 Режущий инструмент для фрезерования (689 страницы) |
 Каталог SECO 2015 Концевые цельные фрезы (344 страницы) |
 Каталог SECO 2015 Обработка отверстий (628 страниц) |
||
 Каталог SECO 2015 Вспомогательный инструмент (352 страницы) |
|||||
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
