| Обновлено 2020-04-17 05:52:35 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (Всего 226 стр.) |
|||||
Решение проблем при сверлении глубоких отверстий Проблема Причина Способ устранения Неудовлетворительное качество поверхности отверстия Слиш216 Каталог SANDVIK COROMANT 2016 Металлорежущий инструмент для обработки глубоких отверстий Стр.214 |
|||||
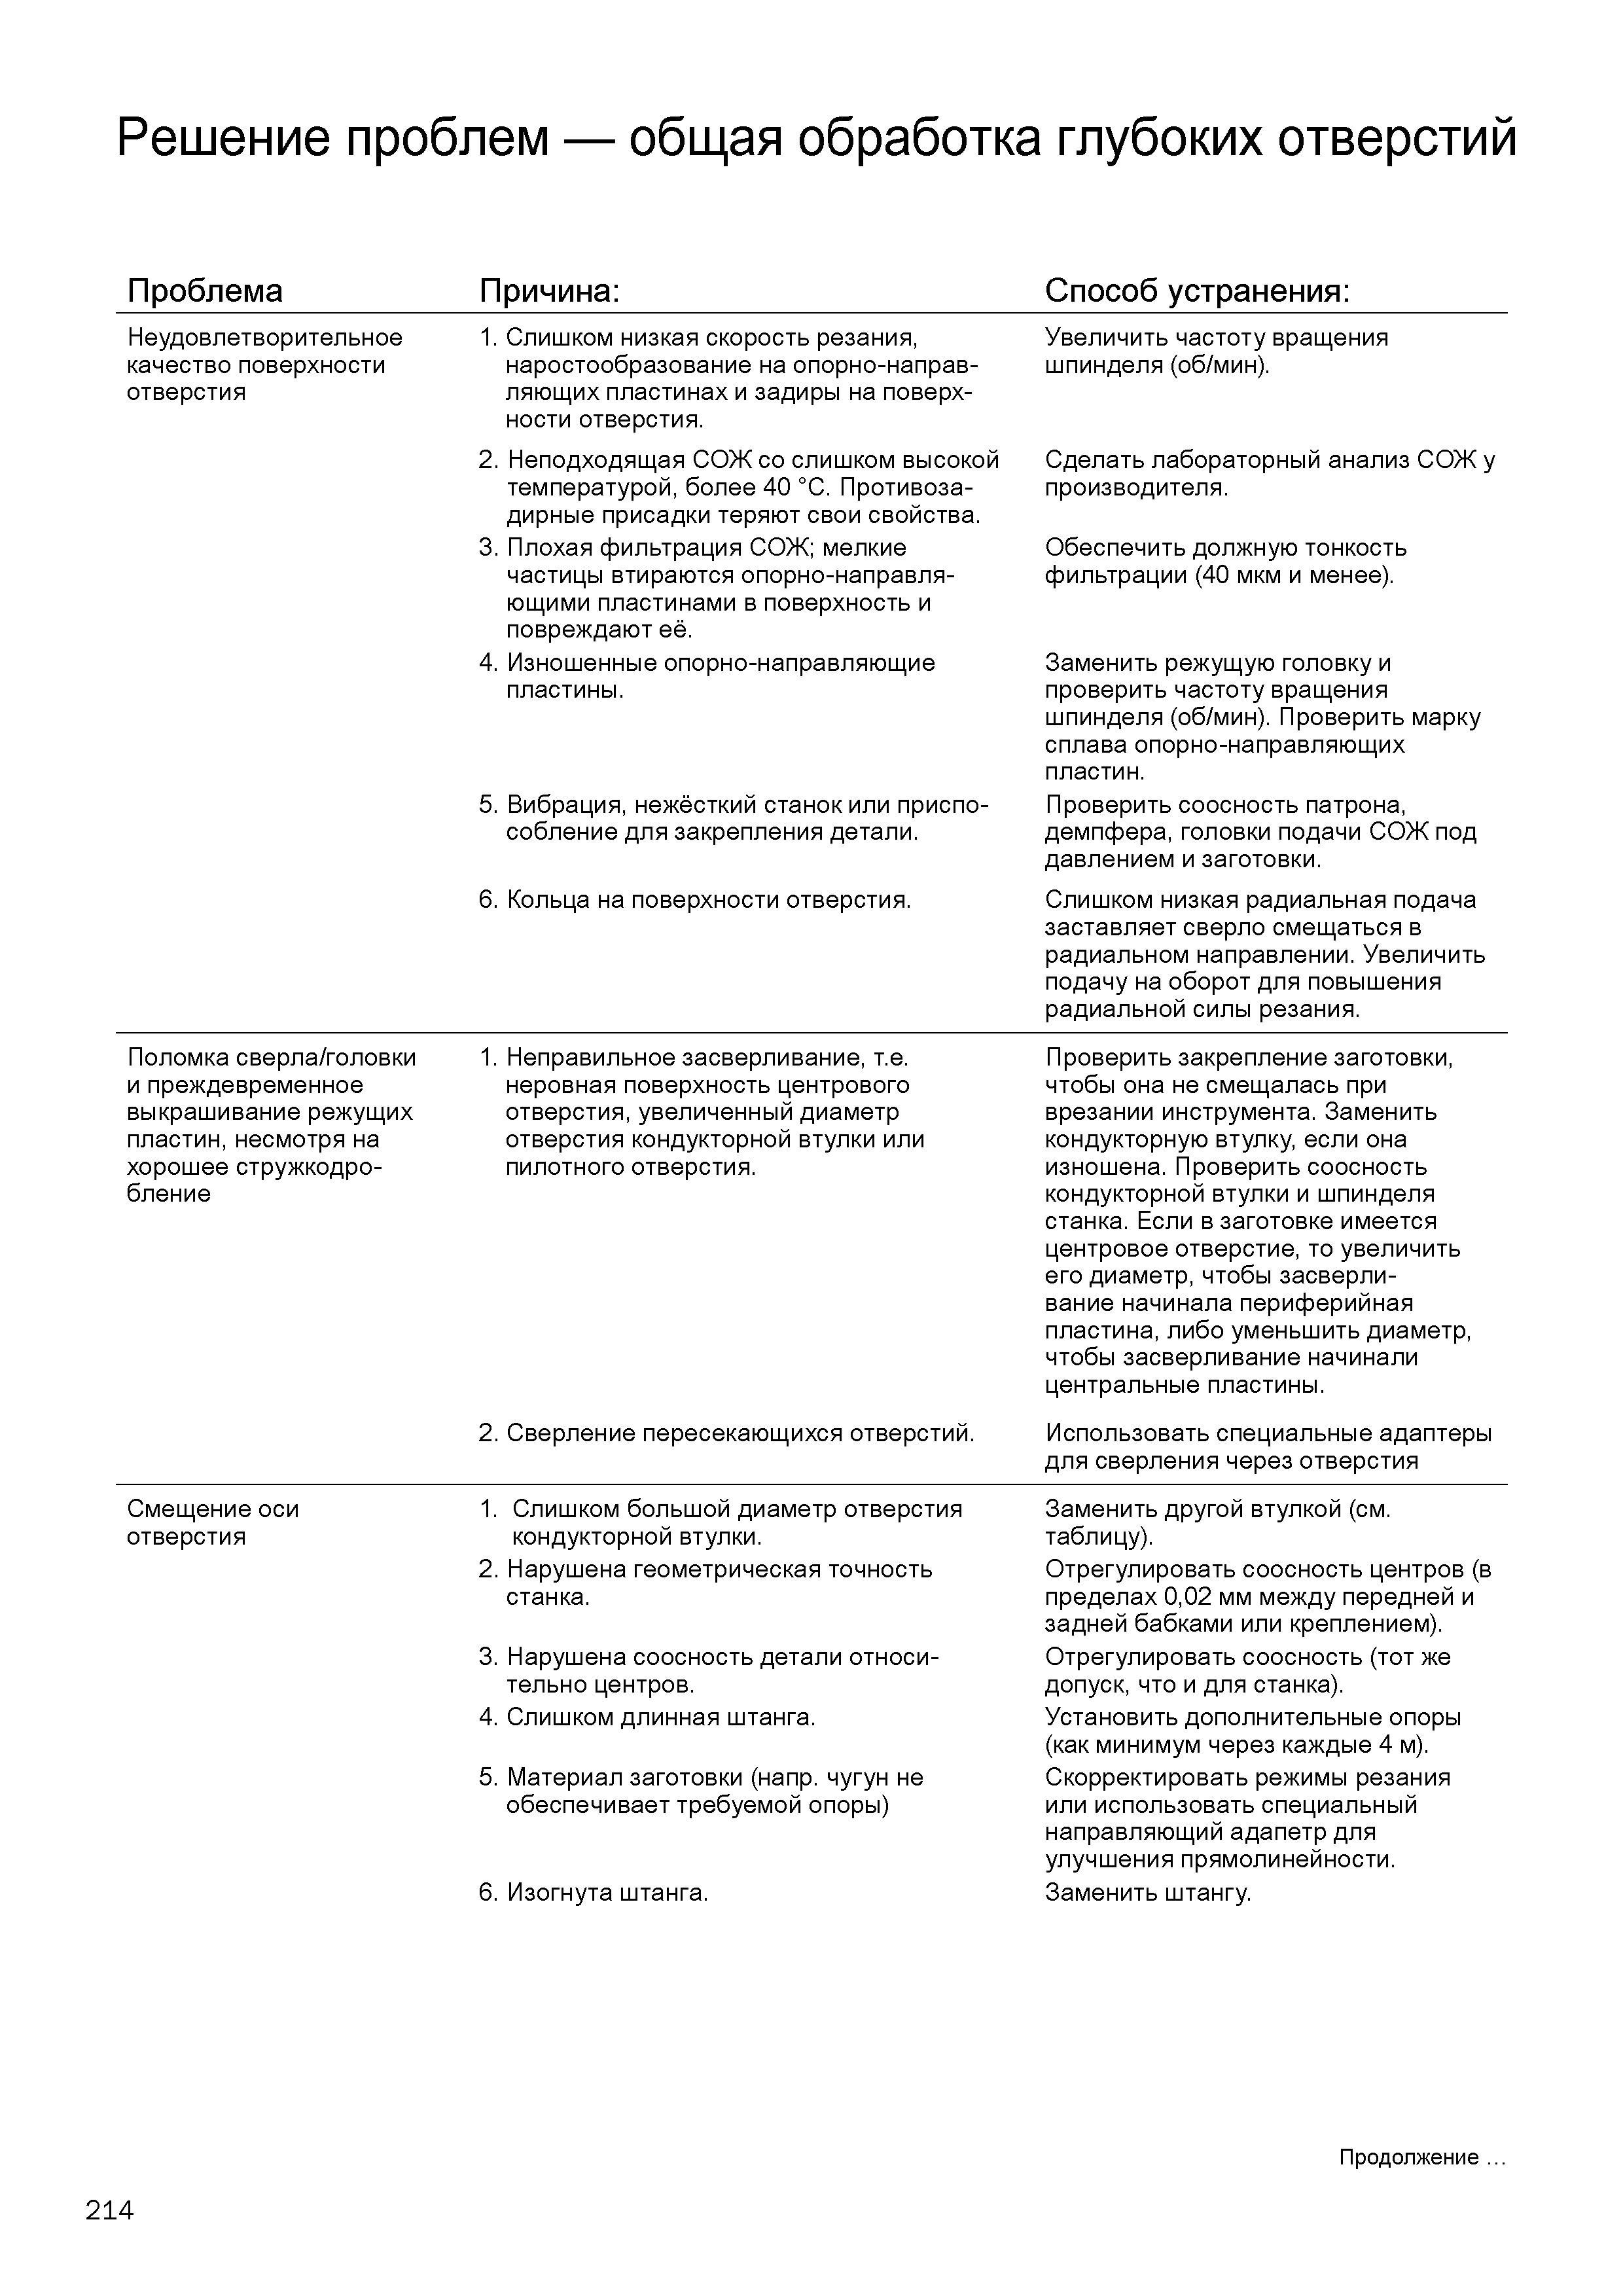
Решение проблем при сверлении глубоких отверстий Проблема Причина Способ устранения Неудовлетворительное качество поверхности отверстия Слиш Решение проблем при сверлении глубоких отверстий Проблема Причина Способ устранения Неудовлетворительное качество поверхности отверстия Слишком низкая скорость резания, наростообразование на опорно-направляющих пластинах и задиры на поверхности отверстия. 2. Неподходящая СОЖ со слишком высокой температурой, более 40 °C. Противозадирные присадки теряют свои свойства. 3. Плохая фильтрация СОЖ; мелкие частицы втираются опорно-направляющими пластинами в поверхность и повреждают её. 4. Изношенные опорно-направляющие пластины. 5. Вибрация, нежёсткий станок или приспособление для закрепления детали. 6. Кольца на поверхности отверстия. Увеличить частоту вращения шпинделя (об/мин). Сделать лабораторный анализ СОЖ у производителя. Обеспечить должную тонкость фильтрации (40 мкм и менее). Заменить режущую головку и проверить частоту вращения шпинделя (об/мин). Проверить марку сплава опорно-направляющих пластин. Проверить соосность патрона, демпфера, головки подачи СОЖ под давлением и заготовки. Слишком низкая радиальная подача заставляет сверло смещаться в радиальном направлении. Увеличить подачу на оборот для повышения радиальной силы резания. Поломка сверла/головки и преждевременное выкрашивание режущих пластин, несмотря на хорошее стружкодро-бление Неправильное засверливание, т.е. неровная поверхность центрового отверстия, увеличенный диаметр отверстия кондукторной втулки или пилотного отверстия. 2. Сверление пересекающихся отверстий. Проверить закрепление заготовки, чтобы она не смещалась при врезании инструмента. Заменить кондукторную втулку, если она изношена. Проверить соосность кондукторной втулки и шпинделя станка. Если в заготовке имеется центровое отверстие, то увеличить его диаметр, чтобы засверли-вание начинала периферийная пластина, либо уменьшить диаметр, чтобы засверливание начинали центральные пластины. Использовать специальные адаптеры для сверления через отверстия Смещение оси отверстия 1. Слишком большой диаметр отверстия кондукторной втулки. 2. Нарушена геометрическая точность станка. 3. Нарушена соосность детали относительно центров. 4. Слишком длинная штанга. 5. Материал заготовки (напр. чугун не обеспечивает требуемой опоры) 6. Изогнута штанга. Заменить другой втулкой (см. таблицу). Отрегулировать соосность центров (в пределах 0,02 мм между передней и задней бабками или креплением). Отрегулировать соосность (тот же допуск, что и для станка). Установить дополнительные опоры (как минимум через каждые 4 м). Скорректировать режимы резания или использовать специальный направляющий адапетр для улучшения прямолинейности. Заменить штангу. 1 214 Продолжение |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| |
|||||
| SANDVIK COROMANT | |||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (Всего 226 стр.) | |||||
| |
 213 |  214 |  215 |  217 |  218 Решение проблем при сверлении глубоких отверстий с использованием эжекторной системы Проблема Причина Способ устранения Пакетирование стружк |  219 |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
