Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT |
Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (Всего 226 стр.) |
|
|
209 Каталог SANDVIK COROMANT 2016 Металлорежущий инструмент для обработки глубоких отверстий Стр.207
|
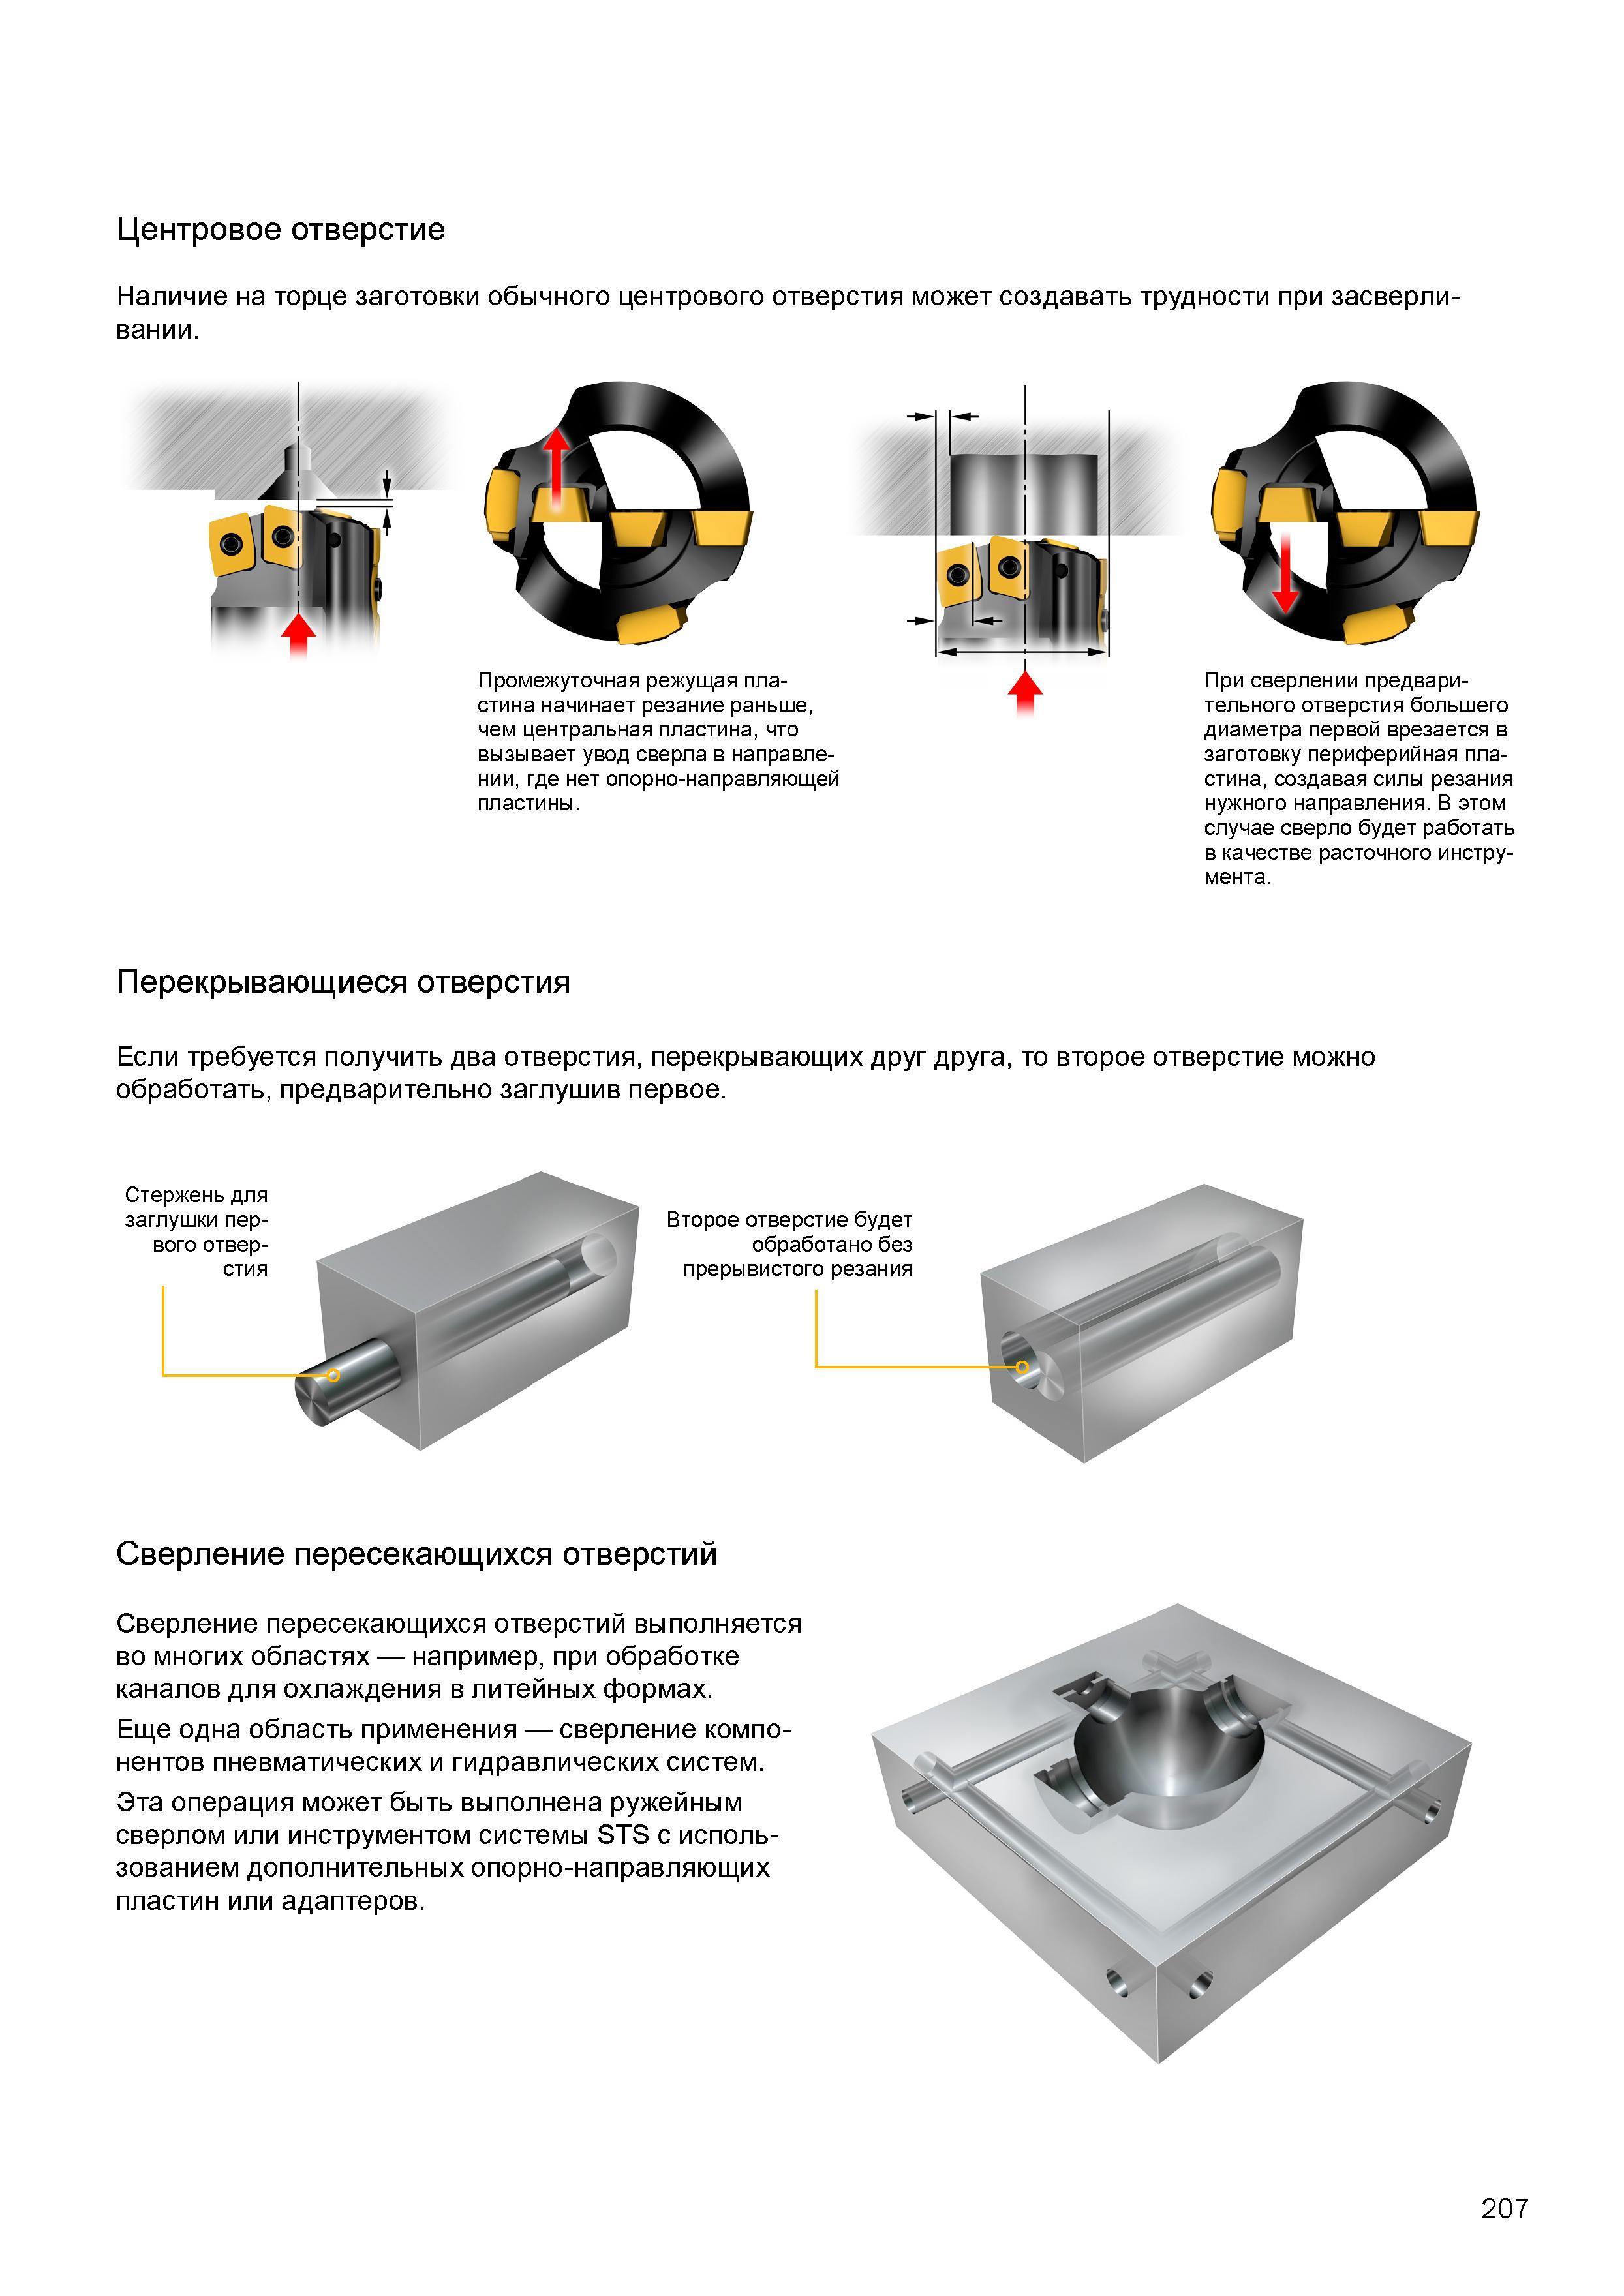
При сверлении предварительного отверстия большего диаметра первой врезается в заготовку периферийная пластина, создавая силы резания нужного
При сверлении предварительного отверстия большего диаметра первой врезается в заготовку периферийная пластина, создавая силы резания нужного направления. В этом случае сверло будет работать в качестве расточного инструмента. Перекрывающиеся отверстия Если требуется получить два отверстия, перекрывающих друг друга, то второе отверстие можно обработать, предварительно заглушив первое. Сверление пересекающихся отверстий Сверление пересекающихся отверстий выполняется во многих областях например, при обработке каналов для охлаждения в литейных формах. Еще одна область применения сверление компонентов пневматических и гидравлических систем. Эта операция может быть выполнена ружейным сверлом или инструментом системы STS с использованием дополнительных опорно-направляющих пластин или адаптеров. 207 Центровое отверстие Наличие на торце заготовки обычного центрового отверстия может создавать трудности при засверли-вании. Промежуточная режущая пластина начинает резание раньше, чем центральная пластина, что вызывает увод сверла в направлении, где нет опорно-направляющей пластины.
|
См.также / See also :
|
| | | | | |
Оснастка для токарных станков по металлу / Lathe tool holders
|
Оснастка для сверлильных и фрезерных станков / Tool holders for drilling and milling
|
Термопатроны / Shrink fit chuck
|
Гидравлический патрон инструментальный / Hydraulic chucks
|
Хвостовики инструментов / Shank tool
|
Резьбонарезные патроны для метчиков / Tapping chucks
|
Балансировка инструмента / Tool balancing
|
Штревель / Pull stud
|
|
|
SANDVIK COROMANT
|
|

Каталог
SANDVIK COROMANT
2017
Инструмент
токарный
и оснастка
(656 страниц) |

Каталог
SANDVIK COROMANT
2017
Инструмент
вращающийся
и оснастка
(515 страниц) |

Каталог
SANDVIK COROMANT
2016
Металлорежущий
цельный
инструмент
(866 страниц) |

Каталог
SANDVIK COROMANT
2016
Обработка
глубоких
отверстий
(226 страниц) |

Каталог
SANDVIK COROMANT
2015
Токарные
инструменты
(1253 страницы) |

Каталог
SANDVIK COROMANT
2015
Вращающиеся
инструменты
(1500 страниц) |

Каталог
SANDVIK COROMANT
2015
Комплектующие
для инструмента
(670 страниц) |

Каталог
SANDVIK COROMANT
2015
Специальный
инструмент
(163 страницы) |

Каталог
SANDVIK COROMANT
2001
Вращающиеся
инструменты
(751 страницы) |

Каталог
SANDVIK COROMANT
2000
Токарный
инструмент
(573 страницы) |

Каталог
SANDVIK COROMANT
2017
Инструмент
Сандвик-МКТС
(104 страницы) |

Каталог
SANDVIK COROMANT
2000
Инструмент
и сменные
пластины
Сандвик МКТС
(172 страницы) |

Руководство
SANDVIK COROMANT
2010
по
металлообработке
(800 страниц) |

Каталог
SANDVIK COROMANT
2010
CoroKey
Режущий
инструмент
(216 страниц) |

Пособие
SANDVIK COROMANT
2009
Обработка
металлов
резанием
(359 страниц) |

Каталог
SANDVIK COROMANT
2006
CoroKey
Металлорежущий
инструмент
(195 страниц) |

Руководство
SANDVIK COROMANT
2005
по обработке
металлов
резанием
(564 страницы) |

Учебник
SANDVIK COROMANT
2003
Обработка
резанием
(301 страница) |
|
Каталоги инструмента и оснастки для металлообработки на станках /
Cutting tools and tooling system catalogs
|
|
|
Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (Всего 226 стр.)
|
|
 206 Силы резания возникающие во время обработки глубоких отверстий в стальных заготовках показаны на рисунке Осевая сила резания Ff противополож |  207 |  208 Влияние конструкции металлорежущего инструмента на прямолинейность глубокого отверстия При врезании в наклонную поверхность сверлении пересе |  210 |  211 Гарантированные исходные режущие характеристики сверла могут быть обеспечены только путем точной переточки, которая обычно требуется при вел |  212 |
|
|
|
