| Обновлено 2020-04-15 20:33:41 |
|
Металлорежущий инструмент и инструментальная оснастка для станков / Cutting tools and tooling system KYOCERA | Каталог KYOCERA 2016 Металлорежущий инструмент для точения на станках (Всего 679 стр.) |
|||||
567 Каталог KYOCERA 2016 Металлорежущий инструмент для токарной обработки на станках Стр.J41 |
|||||
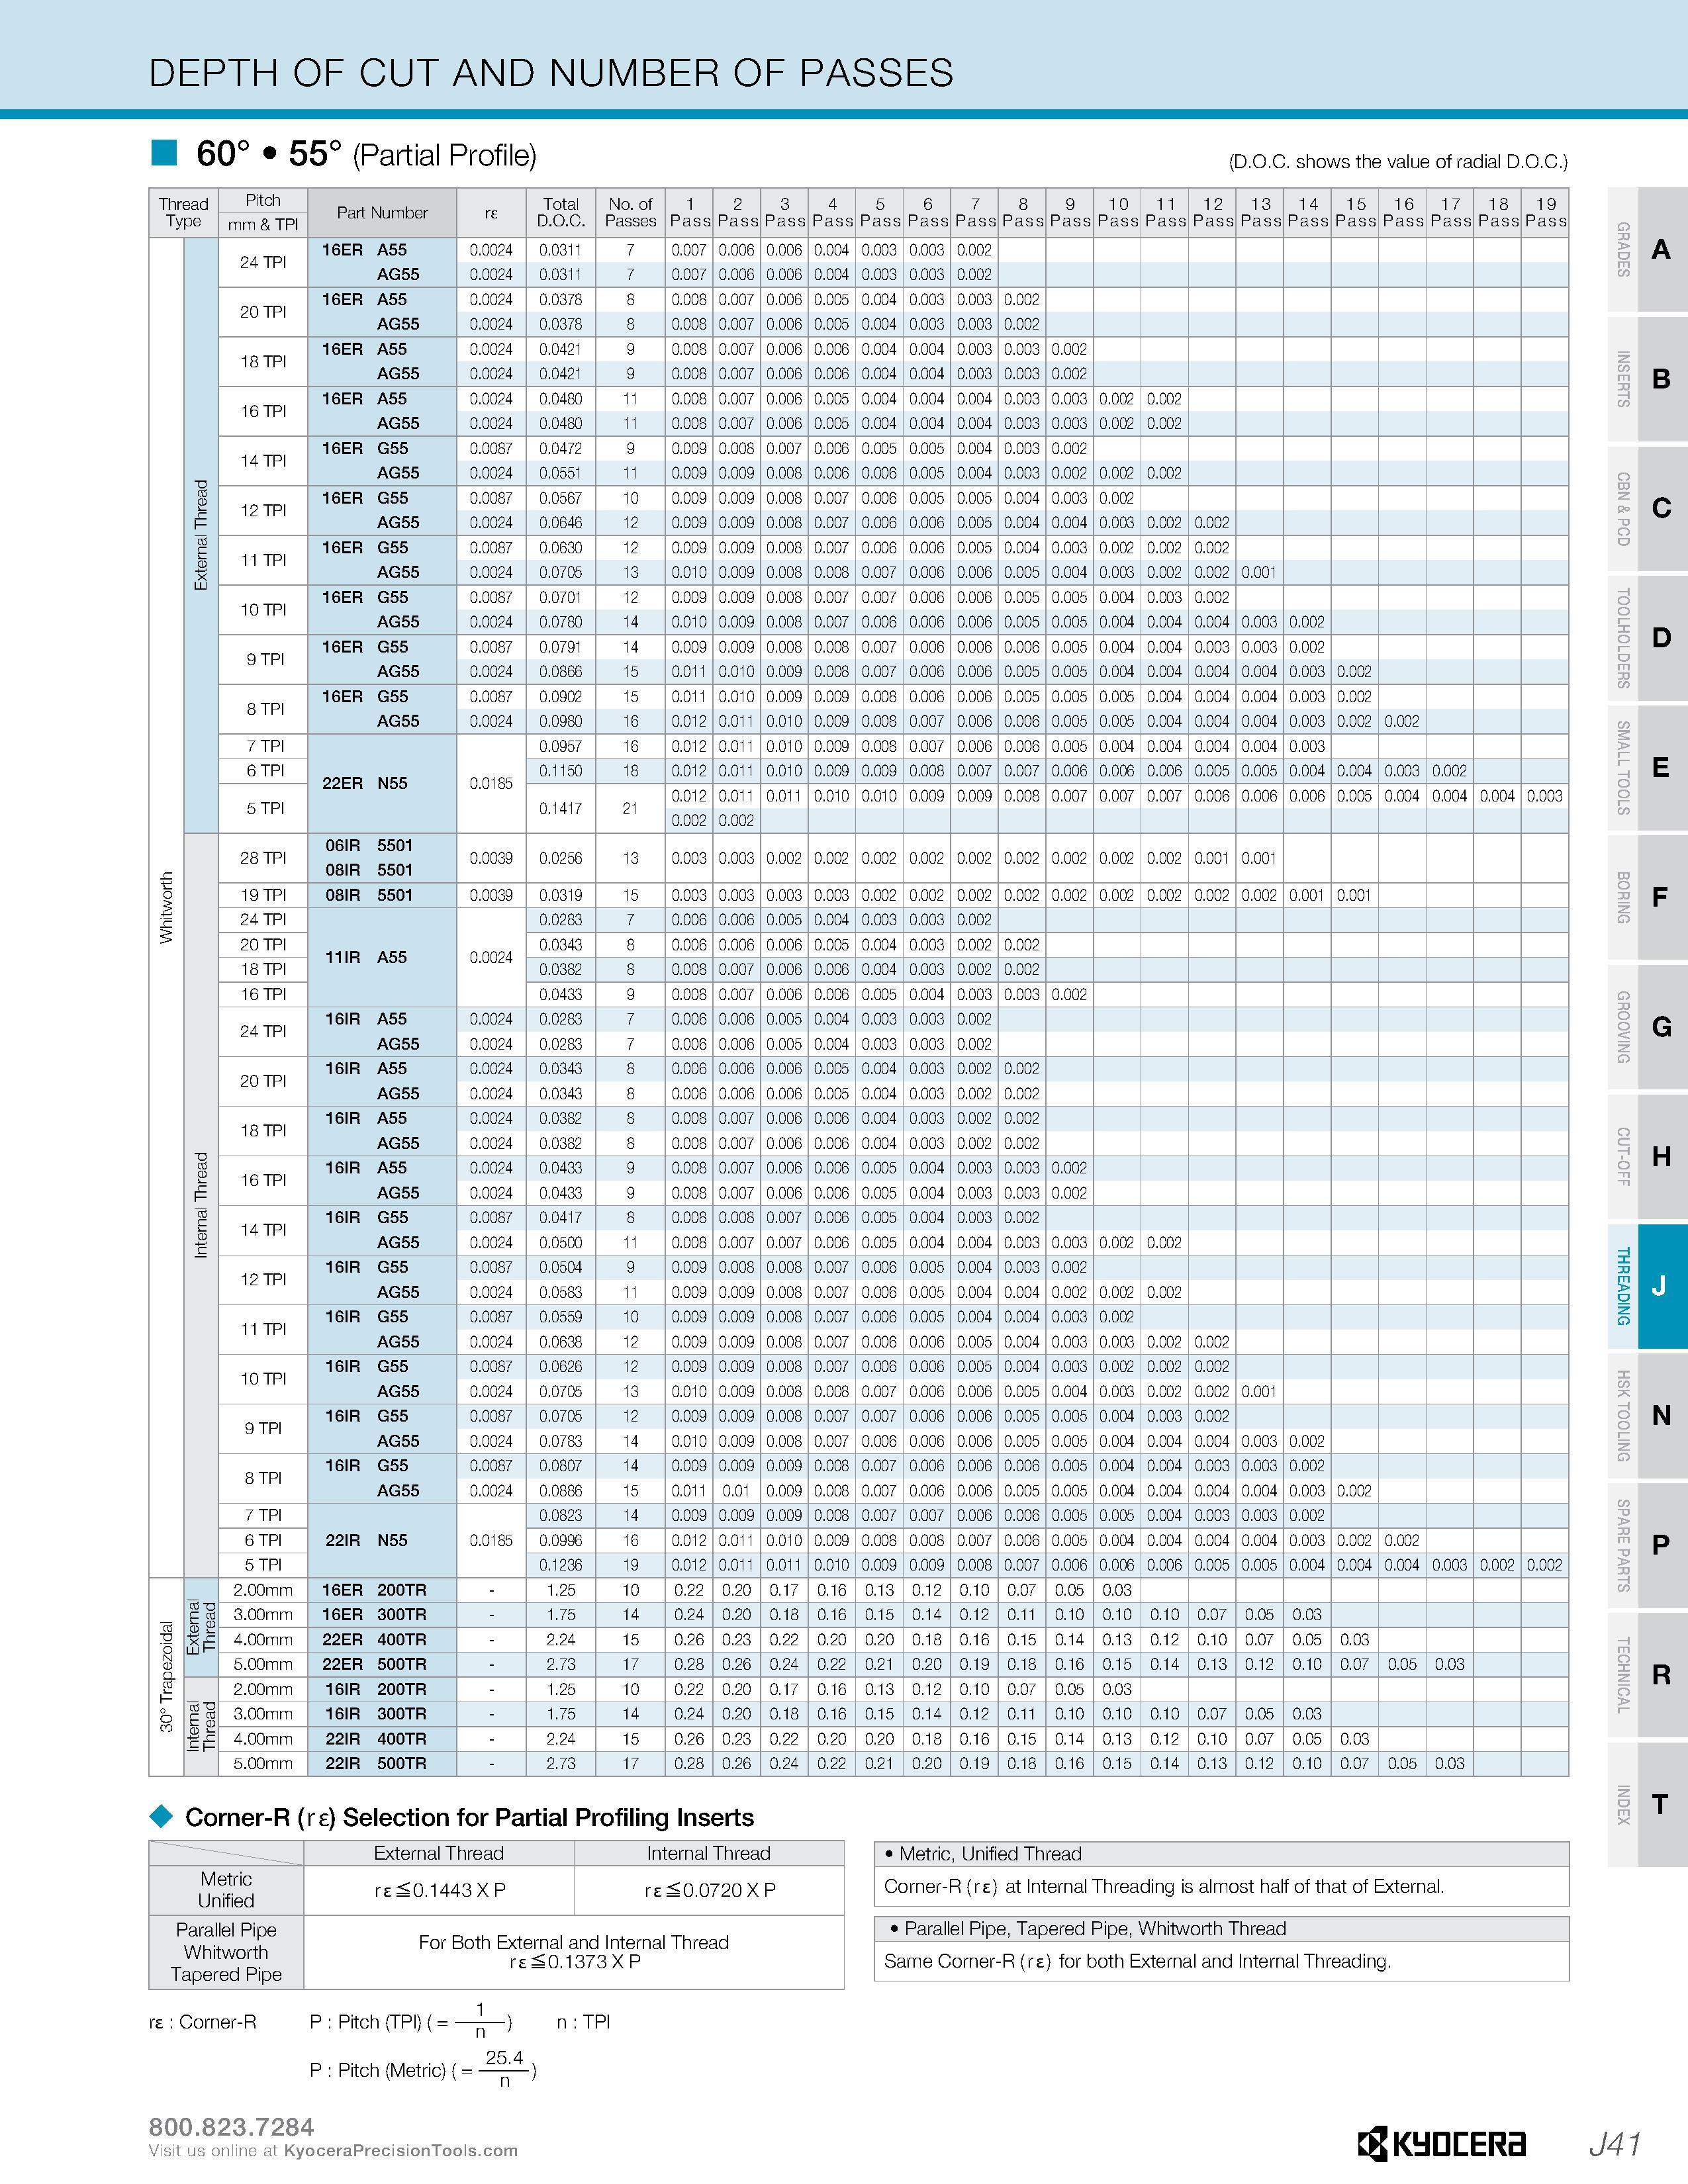
Каталог KYOCERA 2016 Токарные резцы с пластинами Стр. J41 0567 ENG Lab2u DEPTH OF CUT AND NUMBER OF PASSES 60° 55° (Partial Profile) (D.O.C. shows the value of radial D.O.C.) Pitch Part Number rs Total D.O.C. No. of Passes Pass 2 Pass 3 Pass 4 Pass 5 Pass 6 Pass 7 Pass 8 Pass 9 Pass 10 Pass 11 Pass 12 Pass 13 Pass 14 Pass 15 Pass 16 Pass 17 Pass 18 Pass 19 Pass mm & TPI 24 TPI 16ER A55 0.0024 0.0311 7 0.007 0.006 0.006 0.004 0.003 0.003 0.002 AG55 0.0024 0.0311 7 0.007 0.006 0.006 0.004 0.003 0.003 0.002 20 TPI 16ER A55 0.0024 0.0378 8 0.008 0.007 0.006 0.005 0.004 0.003 0.003 0.002 AG55 0.0024 0.0378 8 0.008 0.007 0.006 0.005 0.004 0.003 0.003 0.002 18 TPI 16ER A55 0.0024 0.0421 9 0.008 0.007 0.006 0.006 0.004 0.004 0.003 0.003 0.002 AG55 0.0024 0.0421 9 0.008 0.007 0.006 0.006 0.004 0.004 0.003 0.003 0.002 16 TPI 16ER A55 0.0024 0.0480 11 0.008 0.007 0.006 0.005 0.004 0.004 0.004 0.003 0.003 0.002 0.002 AG55 0.0024 0.0480 11 0.008 0.007 0.006 0.005 0.004 0.004 0.004 0.003 0.003 0.002 0.002 14 TPI 16ER G55 0.0087 0.0472 9 0.009 0.008 0.007 0.006 0.005 0.005 0.004 0.003 0.002 AG55 0.0024 0.0551 11 0.009 0.009 0.008 0.006 0.006 0.005 0.004 0.003 0.002 0.002 0.002 12 TPI 16ER G55 0.0087 0.0567 10 0.009 0.009 0.008 0.007 0.006 0.005 0.005 0.004 0.003 0.002 AG55 0.0024 0.0646 12 0.009 0.009 0.008 0.007 0.006 0.006 0.005 0.004 0.004 0.003 0.002 0.002 11 TPI 16ER G55 0.0087 0.0630 12 0.009 0.009 0.008 0.007 0.006 0.006 0.005 0.004 0.003 0.002 0.002 0.002 AG55 0.0024 0.0705 13 0.010 0.009 0.008 0.008 0.007 0.006 0.006 0.005 0.004 0.003 0.002 0.002 0.001 10 TPI 16ER G55 0.0087 0.0701 12 0.009 0.009 0.008 0.007 0.007 0.006 0.006 0.005 0.005 0.004 0.003 0.002 AG55 0.0024 0.0780 14 0.010 0.009 0.008 0.007 0.006 0.006 0.006 0.005 0.005 0.004 0.004 0.004 0.003 0.002 9 TPI 16ER G55 0.0087 0.0791 14 0.009 0.009 0.008 0.008 0.007 0.006 0.006 0.006 0.005 0.004 0.004 0.003 0.003 0.002 AG55 0.0024 0.0866 15 0.011 0.010 0.009 0.008 0.007 0.006 0.006 0.005 0.005 0.004 0.004 0.004 0.004 0.003 0.002 8 TPI 16ER G55 0.0087 0.0902 15 0.011 0.010 0.009 0.009 0.008 0.006 0.006 0.005 0.005 0.005 0.004 0.004 0.004 0.003 0.002 AG55 0.0024 0.0980 16 0.012 0.011 0.010 0.009 0.008 0.007 0.006 0.006 0.005 0.005 0.004 0.004 0.004 0.003 0.002 0.002 7 TPI 22ER N55 0.0185 0.0957 16 0.012 0.011 0.010 0.009 0.008 0.007 0.006 0.006 0.005 0.004 0.004 0.004 0.004 0.003 6 TPI 0.1150 18 0.012 0.011 0.010 0.009 0.009 0.008 0.007 0.007 0.006 0.006 0.006 0.005 0.005 0.004 0.004 0.003 0.002 5 TPI 0.1417 21 0.012 0.011 0.011 0.010 0.010 0.009 0.009 0.008 0.007 0.007 0.007 0.006 0.006 0.006 0.005 0.004 0.004 0.004 0.003 0.002 0.002 28 TPI 06IR 08IR 5501 5501 0.0039 0.0256 13 0.003 0.003 0.002 0.002 0.002 0.002 0.002 0.002 0.002 0.002 0.002 0.001 0.001 19 TPI 08IR 5501 0.0039 0.0319 15 0.003 0.003 0.003 0.003 0.002 0.002 0.002 0.002 0.002 0.002 0.002 0.002 0.002 0.001 0.001 24 TPI 11IR A55 0.0024 0.0283 7 0.006 0.006 0.005 0.004 0.003 0.003 0.002 20 TPI 0.0343 8 0.006 0.006 0.006 0.005 0.004 0.003 0.002 0.002 18 TPI 0.0382 8 0.008 0.007 0.006 0.006 0.004 0.003 0.002 0.002 16 TPI 0.0433 9 0.008 0.007 0.006 0.006 0.005 0.004 0.003 0.003 0.002 24 TPI 16IR A55 0.0024 0.0283 7 0.006 0.006 0.005 0.004 0.003 0.003 0.002 AG55 0.0024 0.0283 7 0.006 0.006 0.005 0.004 0.003 0.003 0.002 20 TPI 16IR A55 0.0024 0.0343 8 0.006 0.006 0.006 0.005 0.004 0.003 0.002 0.002 AG55 0.0024 0.0343 8 0.006 0.006 0.006 0.005 0.004 0.003 0.002 0.002 18 TPI 16IR A55 0.0024 0.0382 8 0.008 0.007 0.006 0.006 0.004 0.003 0.002 0.002 AG55 0.0024 0.0382 8 0.008 0.007 0.006 0.006 0.004 0.003 0.002 0.002 16 TPI 16IR A55 0.0024 0.0433 9 0.008 0.007 0.006 0.006 0.005 0.004 0.003 0.003 0.002 AG55 0.0024 0.0433 9 0.008 0.007 0.006 0.006 0.005 0.004 0.003 0.003 0.002 14 TPI 16IR G55 0.0087 0.0417 8 0.008 0.008 0.007 0.006 0.005 0.004 0.003 0.002 AG55 0.0024 0.0500 11 0.008 0.007 0.007 0.006 0.005 0.004 0.004 0.003 0.003 0.002 0.002 12 TPI 16IR G55 0.0087 0.0504 9 0.009 0.008 0.008 0.007 0.006 0.005 0.004 0.003 0.002 AG55 0.0024 0.0583 11 0.009 0.009 0.008 0.007 0.006 0.005 0.004 0.004 0.002 0.002 0.002 11 TPI 16IR G55 0.0087 0.0559 10 0.009 0.009 0.008 0.007 0.006 0.005 0.004 0.004 0.003 0.002 AG55 0.0024 0.0638 12 0.009 0.009 0.008 0.007 0.006 0.006 0.005 0.004 0.003 0.003 0.002 0.002 10 TPI 16IR G55 0.0087 0.0626 12 0.009 0.009 0.008 0.007 0.006 0.006 0.005 0.004 0.003 0.002 0.002 0.002 AG55 0.0024 0.0705 13 0.010 0.009 0.008 0.008 0.007 0.006 0.006 0.005 0.004 0.003 0.002 0.002 0.001 9 TPI 16IR G55 0.0087 0.0705 12 0.009 0.009 0.008 0.007 0.007 0.006 0.006 0.005 0.005 0.004 0.003 0.002 AG55 0.0024 0.0783 14 0.010 0.009 0.008 0.007 0.006 0.006 0.006 0.005 0.005 0.004 0.004 0.004 0.003 0.002 8 TPI 16IR G55 0.0087 0.0807 14 0.009 0.009 0.009 0.008 0.007 0.006 0.006 0.006 0.005 0.004 0.004 0.003 0.003 0.002 AG55 0.0024 0.0886 15 0.011 0.01 0.009 0.008 0.007 0.006 0.006 0.005 0.005 0.004 0.004 0.004 0.004 0.003 0.002 7 TPI 22IR N55 0.0185 0.0823 14 0.009 0.009 0.009 0.008 0.007 0.007 0.006 0.006 0.005 0.005 0.004 0.003 0.003 0.002 6 TPI 0.0996 16 0.012 0.011 0.010 0.009 0.008 0.008 0.007 0.006 0.005 0.004 0.004 0.004 0.004 0.003 0.002 0.002 5 TPI 0.1236 19 0.012 0.011 0.011 0.010 0.009 0.009 0.008 0.007 0.006 0.006 0.006 0.005 0.005 0.004 0.004 0.004 0.003 0.002 0.002 2.00mm 16ER 200TR 1.25 10 0.22 0.20 0.17 0.16 0.13 0.12 0.10 0.07 0.05 0.03 3.00mm 16ER 300TR 1.75 14 0.24 0.20 0.18 0.16 0.15 0.14 0.12 0.11 0.10 0.10 0.10 0.07 0.05 0.03 4.00mm 22ER 400TR 2.24 15 0.26 0.23 0.22 0.20 0.20 0.18 0.16 0.15 0.14 0.13 0.12 0.10 0.07 0.05 0.03 5.00mm 22ER 500TR 2.73 17 0.28 0.26 0.24 0.22 0.21 0.20 0.19 0.18 0.16 0.15 0.14 0.13 0.12 0.10 0.07 0.05 0.03 2.00mm 16IR 200TR 1.25 10 0.22 0.20 0.17 0.16 0.13 0.12 0.10 0.07 0.05 0.03 3.00mm 16IR 300TR 1.75 14 0.24 0.20 0.18 0.16 0.15 0.14 0.12 0.11 0.10 0.10 0.10 0.07 0.05 0.03 4.00mm 22IR 400TR 2.24 15 0.26 0.23 0.22 0.20 0.20 0.18 0.16 0.15 0.14 0.13 0.12 0.10 0.07 0.05 0.03 5.00mm 22IR 500TR 2.73 17 0.28 0.26 0.24 0.22 0.21 0.20 0.19 0.18 0.16 0.15 0.14 0.13 0.12 0.10 0.07 0.05 0.03 Thread Type G H J N P R T Corner-R (r£) Selection for Partial Profiling Inserts External Thread Internal Thread Metric Unified r£ 0.1443 X P re 0.0720 X P Parallel Pipe Whitworth Tapered Pipe For Both External and Internal Thread re 0.1373 X P 1 Metric, Unified Thread Corner-R (re) at Internal Threading is almost half of that of External. Parallel Pipe, Tapered Pipe, Whitworth Thread Same Corner-R (re) for both External and Internal Threading. F rs Corner-R P Pitch (TPI) ( = 1 ) n TPI 25 4 P Pitch (Metric) ( = ) Kyocera J41 |
|||||
См.также / See also : |
|||||
Металлообработка Учебники и справочники / Metal Cutting Technology Technical Guide |
Особенности сверления металла / Drill a hole in metal |
||||
Токарная обработка металла / Basics of metal turning |
Фрезерование на фрезерном станке / Basics of milling |
||||
Нарезание резьбы метчиками / Tapping |
Развертывание отверстий и развертки по металлу / Reaming and reamer cutting tool |
||||
Расточка на токарном станке / Boring on a lathe |
Растачивание отверстий на расточном станке / Boring on a boring machine |
||||
| |
|||||
| KYOCERA | |||||
| |
|||||
 Каталог KYOCERA 2017 Инструмент режущий для металлорежущих станков (англ.яз / ENG) (1072 страницы) |
|||||
 Каталог KYOCERA 2016 Режущий инструмент для станков (англ.яз / ENG) (992 страницы) |
 Каталог KYOCERA 2016 Металлорежущий инструмент для точения на станках (англ.яз / ENG) (679 страниц) |
 Каталог KYOCERA 2016 Фрезерный металлорежущий инструмент с СРП (англ.яз / ENG) (335 страниц) |
 Каталог KYOCERA 2016 Твердосплавный вращающийся режущий инструмент (англ.яз / ENG) (315 страниц) |
 Каталог KYOCERA 2015 Инструмент режущий для мелкоразмерной обработки (англ.яз / ENG) (406 страниц) |
 Каталог KYOCERA 2014 Металлорежущий инструмент (англ.яз / ENG) (885 страниц) |
 Каталог KYOCERA 2011 Металлорежущий инструмент (англ.яз / ENG) (835 страниц) |
|||||
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Каталог KYOCERA 2016 Металлорежущий инструмент для точения на станках (Всего 679 стр.) | |||||
| |
|||||
 564 |  565 |  566 |  568 |  569 |  570 |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
