| Обновлено 2020-04-10 10:46:45 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) |
|||||
|
445 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием на станках Стр.F42 |
|||||
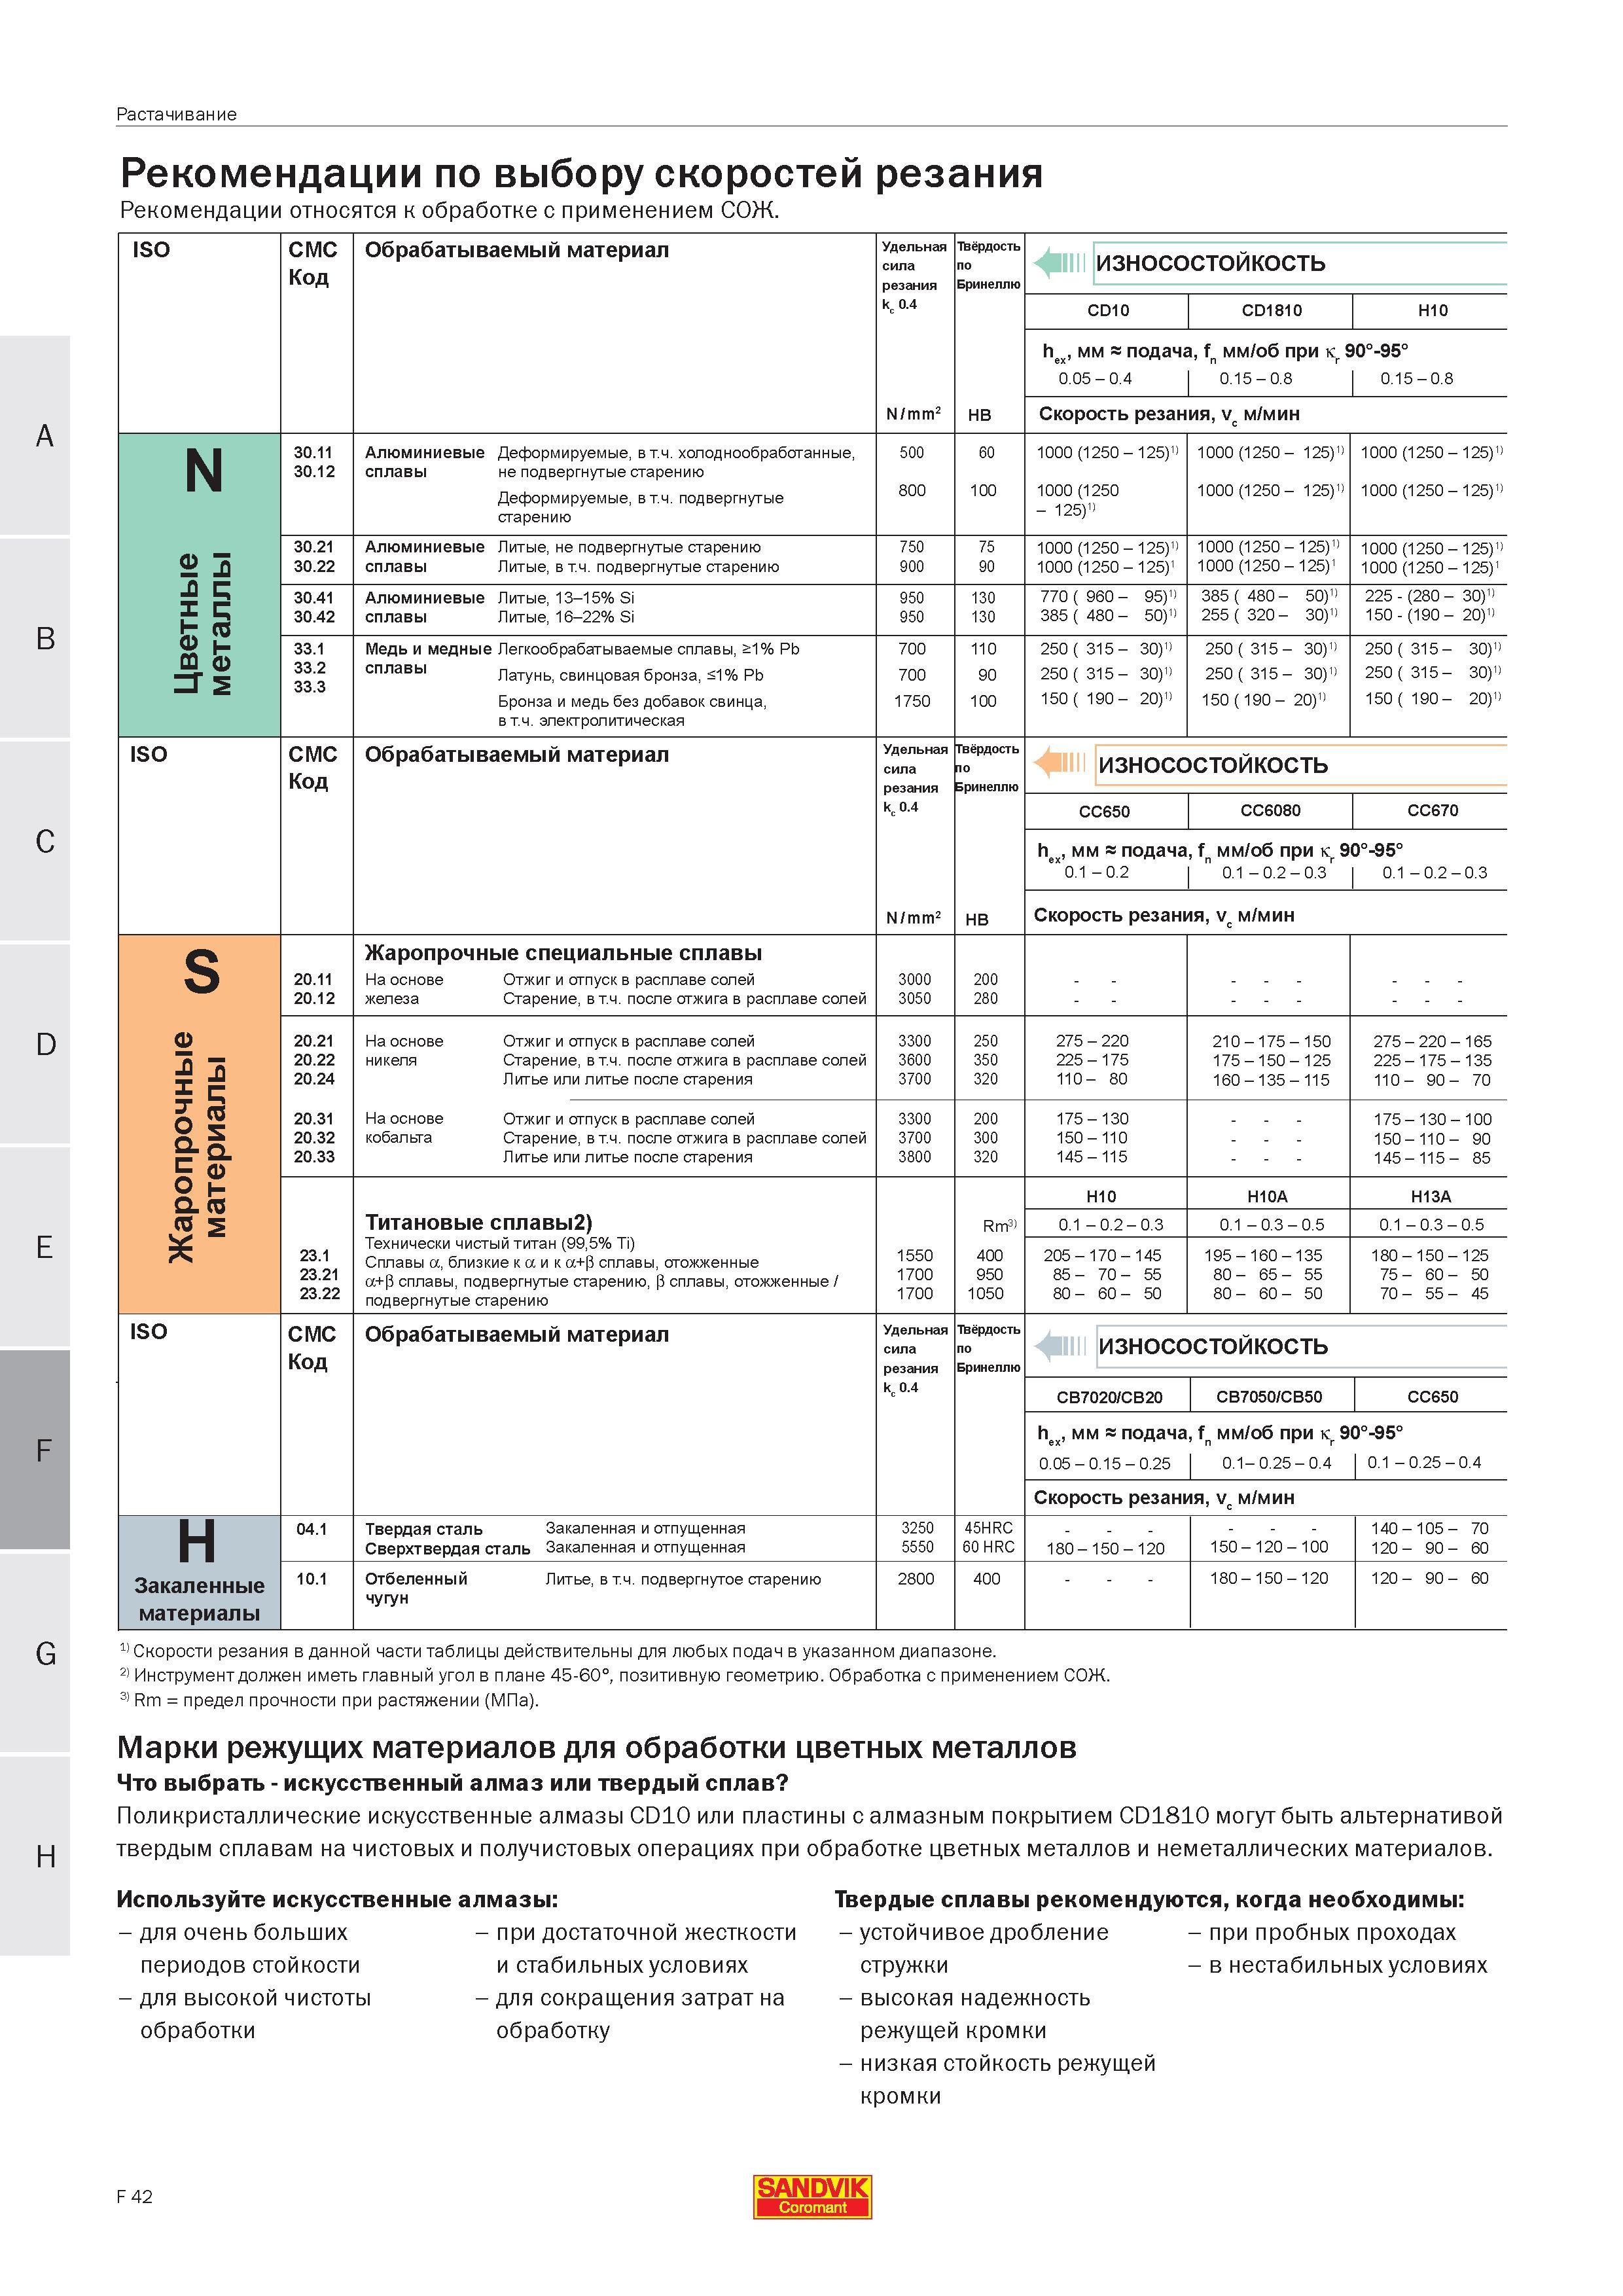
Рекомендации Sandvik Coromant по выбору скоростей резания относятся к обработке с применением СОЖ ISO CMC Код Обрабатываемый материал Удельная сиРекомендации Sandvik Coromant по выбору скоростей резания относятся к обработке с применением СОЖ. ISO CMC Код Обрабатываемый материал Удельная сила резания kc 0.4 N mm2 Твёрдость по Бринеллю HB фи ИЗНОСОСТОЙКОСТЬ CD10 CD1810 H10 hex мм подача fn мм/об при к. 90-95 0.05 - 0.4 0.15 - 0.8 0.15 - 0.8 Скорость резания Vc м/мин N a q m 30.11 30.12 Алюминиевые Деформируемые в тч. холоднообработанные сплавы не подвергнутые старению Деформируемые в тч. подвергнутые старению 500 800 60 100 1000 (1250 - 125)4 1000 (1250 - 125)1) 1000 (1250 - 125)4 1000 (1250 - 125)4 1000 (1250 - 125)4 1000 (1250 - 125)11 30.21 30.22 Алюминиевые Литые не подвергнутые старению сплавы Литые в т.ч. подвергнутые старению 750 900 75 90 1000 (1250 - 125)1) 1000 (1250 - 125)1 1000 (1250 - 125)1) 1000 (1250 - 125)1 1000 (1250 - 125)4 1000 (1250 - 125)1 30.41 30.42 Алюминиевые Литые 13-15% Si сплавы Литые 16-22% Si 950 950 130 130 770 ( 960 - 95)1) 385 ( 480 - 50)1) 385 ( 480 - 50)1 255 ( 320 - 30)1 225 - (280 - 30)4 150 - (190 - 20)4 33.1 33.2 33.3 Медь и медные Легкообрабатываемые сплавы 1% Pb сплавы Латунь свинцовая бронза 1% Pb Бронза и медь без добавок свинца в т.ч. электролитическая 700 700 1750 110 90 100 250 ( 315 - 30)1 250 ( 315 - 30)1 150 ( 190 - 20)1 250 ( 315 - 30)1) 250 ( 315 - 30)4 150 ( 190 - 20)11 250 ( 315 - 30)4 250 ( 315 - 30)4 150 ( 190 - 20)11 ISO CMC Код Обрабатываемый материал Удельная сила резания kc 0.4 N mm2 Твёрдость по Бринеллю HB фи ИЗНОСОСТОЙКОСТЬ CC650 CC6080 CC670 hex мм подача fn мм/об при к. 90-95 ex 0.1 - 0.2 n 0.1 - 0.2 - 0.3r 0.1 - 0.2 - 0.3 Скорость резания Vc м/мин S 1 о 5 2 i-o. re о 20.11 20.12 Жаропрочные специальные сплавы На основе Отжиг и отпуск в расплаве солей железа Старение в т.ч. после отжига в расплаве солей 3000 3050 200 280 20.21 20.22 20.24 20.31 20.32 20.33 На основе Отжиг и отпуск в расплаве солей никеля Старение в т.ч. после отжига в расплаве солей Литье или литье после старения 3300 3600 3700 250 350 320 275 - 220 225 - 175 110 - 80 210 - 175 - 150 175 - 150 - 125 160 - 135 - 115 275 - 220 - 165 225 - 175 - 135 110 - 90 - 70 На основе Отжиг и отпуск в расплаве солей кобальта Старение в т.ч. после отжига в расплаве солей Литье или литье после старения 3300 3700 3800 200 300 320 175 - 130 150 - 110 145 - 115 175 - 130 - 100 150 - 110 - 90 145 - 115 - 85 23.1 23.21 23.22 Титановые сплавы2) Технически чистый титан (995% Ti) Сплавы а близкие к а и к а+в сплавы отожженные а+в сплавы подвергнутые старению в сплавы отожженные подвергнутые старению 1550 1700 1700 Rm3) 400 950 1050 H10 H10A H13A 0.1 - 0.2 - 0.3 0.1 - 0.3 - 0.5 0.1 - 0.3 - 0.5 205 - 170 - 145 85 - 70 - 55 80 - 60 - 50 195 - 160 - 135 80 - 65 - 55 80 - 60 - 50 180 - 150 - 125 75 - 60 - 50 70 - 55 - 45 ISO CMC Код Обрабатываемый материал Удельная сила резания kc 0.4 Твёрдость по Бринеллю фи ИЗНОСОСТОЙКОСТЬ CB7020 CB20 CB7050 CB50 CC650 hex мм подача fn мм/об при к. 90-95 0.05 - 0.15 - 0.25 0.1- 0.25 - 0.4 0.1 - 0.25 - 0.4 Скорость резания Vc м/мин H Закаленные материалы 04.1 Твердая сталь Закаленная и отпущенная Сверхтвердая сталь Закаленная и отпущенная 3250 5550 45HRC 60 HRC 180 - 150 - 120 150 - 120 - 100 140 - 105 - 70 120 - 90 - 60 10.1 Отбеленный Литье в т.ч. подвергнутое старению чугун 2800 400 180 - 150 - 120 120 - 90 - 60 11 Скорости резания в данной части таблицы действительны для любых подач в указанном диапазоне. 2) Инструмент должен иметь главный угол в плане 45-60 позитивную геометрию. Обработка с применением СОЖ. 3) Rm предел прочности при растяжении (МПа). Марки режущих материалов для обработки цветных металлов Что выбрать - искусственный алмаз или твердый сплав Поликристаллические искусственные алмазы CD10 или пластины с алмазным покрытием CD1810 могут быть альтернативой твердым сплавам на чистовых и получистовых операциях при обработке цветных металлов и неметаллических материалов. Используйте искусственные алмазы для очень больших периодов стойкости для высокой чистоты обработки при достаточной жесткости и стабильных условиях для сокращения затрат на обработку Твердые сплавы рекомендуются когда необходимы - устойчивое дробление - при пробных проходах стружки - в нестабильных условиях - высокая надежность режущей кромки - низкая стойкость режущей кромки F 42 SANDVIK Coromant Растачивание |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| |
|||||
| SANDVIK COROMANT | |||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) | |||||
| |
 442 |  443 |  444 |  446 |  447 Металлорежущий комбинированный инструмент Sandvik создается на основе стандартных элементов элементов с посадочными гнездами под пластины резцовы |  448 Инструментальная станочная оснастка Содержание отдельного раздела Руководство Sandvik Coromant 2005 по металлообработке Присоединительные размеры |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
