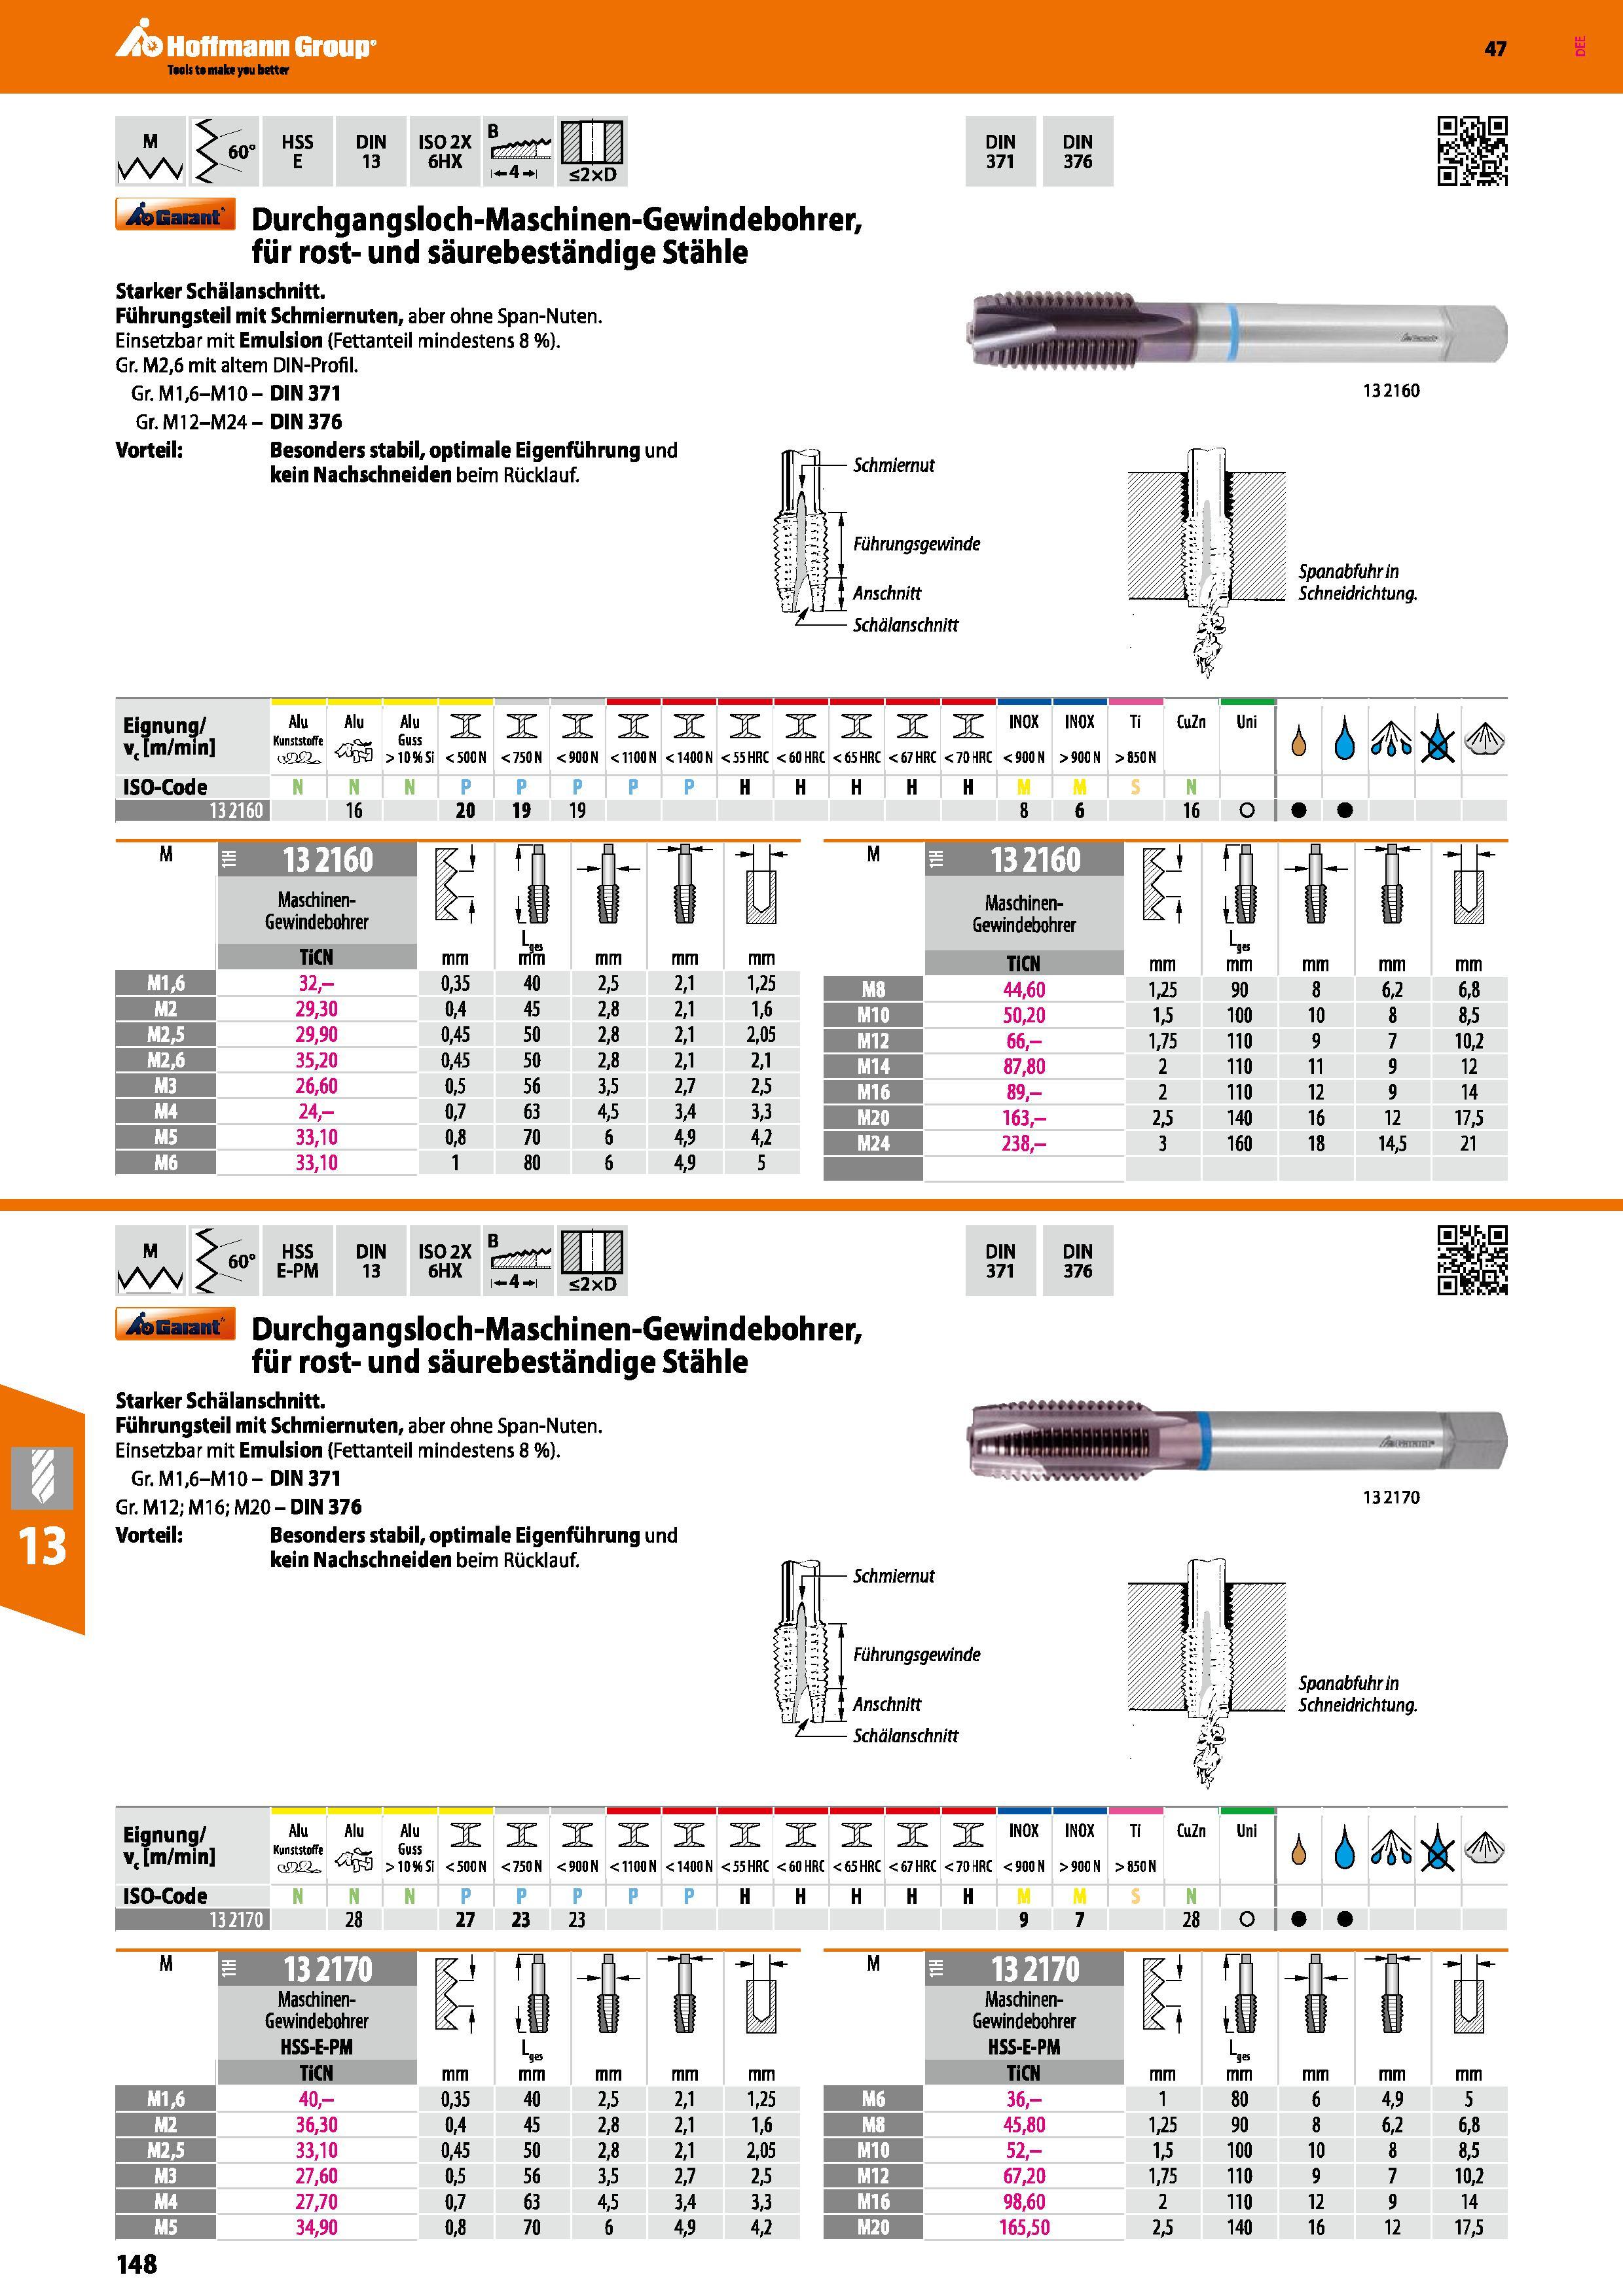
Durchgangsloch-Maschinen-Gewindebohrer, für rost- und säurebeständige Stähle Starker Schälanschnitt Fiihrungsteil mit Schmiernuten, aber ohne Spa
Durchgangsloch-Maschinen-Gewindebohrer, für rost- und säurebeständige Stähle Starker Schälanschnitt. Fiihrungsteil mit Schmiernuten, aber ohne Span-Nuten. Einsetzbar mit Emulsion (Fettanteil mindestens 8 %). Gr. M2,6 mit altem DIN-Profil. Gr.M1,6-M10- DIN371 Gr. M12-M24- DIN 376 Vorteil Besonders stabil, optimale Eigenführung und kein Nachschneiden beim Rücklauf. 132160 Schmiernut Führungsgewinde Anschnitt Schälanschnitt Spanabfuhrin Schneidrichtung. Eignung Alu v( m/min Alu Guss >1D%Si X < 500 N X < 750 N X < 900 N X < 1100 N < 1400 N <55 HRC <60 HRC X <65 HRC INOX INOX < 67 HRC < 70 HRC <900 N > 900 N Ti >850N CuZn Uni 6 6 6h ISO-Code N hn P H S N I 132160 16 20 19 19 8 6 16 O 132160 Maschinen- Gewindebohrer TiCN 32- 29,30 29,90 35,20 26,60 24,- 33.10 33.10 132160 Maschinen- Gewindebohrer TiCN 44,60 50,20 66,- 87,80 89- 163,- 238,- HSS E-PM DIN 13 K02X tsssc. i 4 i <2xD DIN DIN 371 376 ibGannt Durchgangsloch-Maschinen-Gewindebohrer, für rost- und säurebeständige Stähle Starker Schälanschnitt. Führungsteil mit Schmiernuten, aber ohne Span-Nuten. Einsetzbar mit Emulsion (Fettanteil mindestens 8 %). Gr.M1.6-M10- DIN371 Gr. M12;M16; M20-DIN 376 Vorteil Besonders stabil, optimale Eigenführung und kein Nachschneiden beim Rücklauf. 132170 Schmiemut Führungsgewinde Anschnitt Schälanschnitt Spanabfuhrin Schneidrichtung. Eignung Alu v, m/min Alu Guss >10%Si X <500N X < 750 N X <900N XXX < 1100 N < 1400 N <55 HRC X <60 HRC <65 HRC X <67 HRC 3 INOX INOX < 70 HRC <900 N > 900 N Ti > 850 N CuZn Uni A 6 Sk ISO-Code \ H nri P H rn 132170 28 27 23 23 9 7 28 O 132170 Maschinen- Gewindebohrer HSS-E-PM TiCN 40,- 36,30 33,10 27,60 27,70 34,90 j rn “t Li mm 2.5 2,8 2,8 3.5 4.5 6 2,1 2,1 2,1 2,7 3,4 4,9 132170 Maschinen- Gewindebohrer HSS-E-PM TiCN 36,- 45,80 52,- 67,20 98,60 165,50 1 1,25 1.5 1,75 2 2.5 148 IS02X 6HX i 4 i 1 ä2xD DIN DIN 371 376