| Обновлено 2020-04-17 09:55:30 |
|
Металлорежущий инструмент и инструментальная оснастка / Cutting tools and tooling system MITSUBISHI | Каталог MITSUBISHI 2015 Новый режущий инструмент 15.2 (Всего 308 стр.) |
|||||
Монолитные твердосплавные концевые фрезы Mitsubishi Показанные примеры на данной странице инструментального каталога японского производителя демонстри231 Каталог MITSUBISHI 2015 Новый режущий инструмент для металлообработки Изд. 15.2 Стр.231 |
|||||
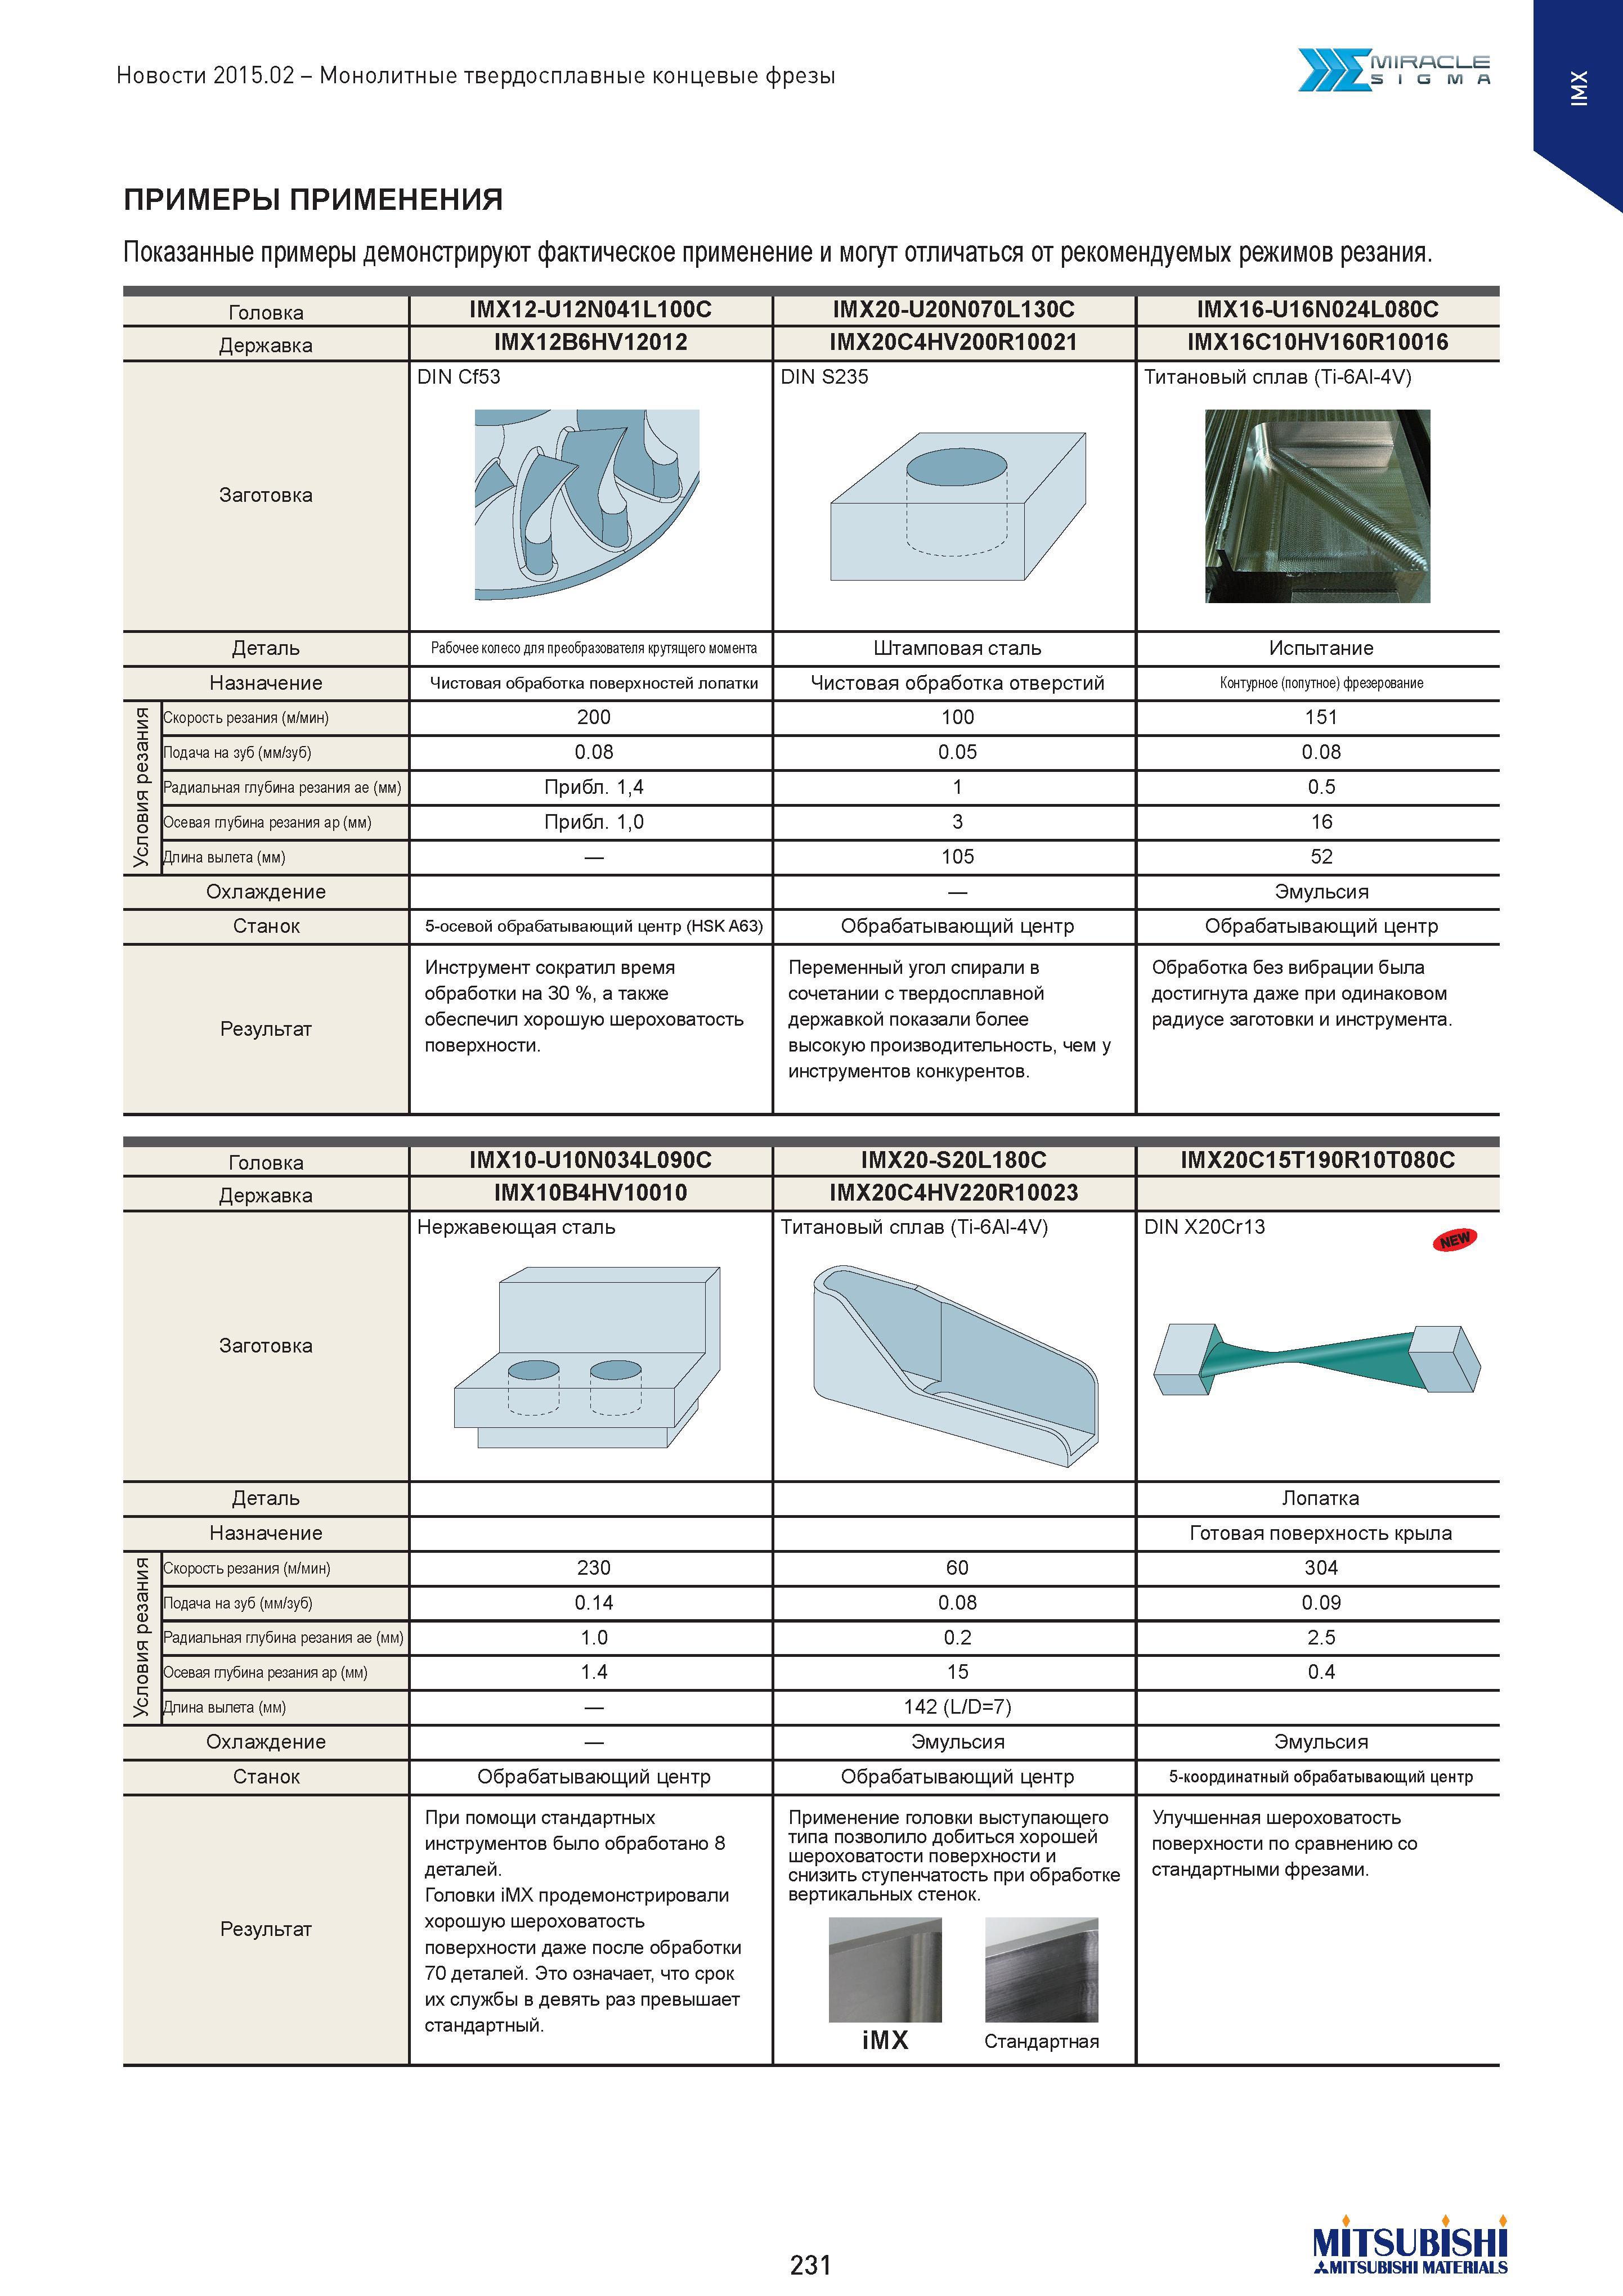
Монолитные твердосплавные концевые фрезы Mitsubishi Показанные примеры на данной странице инструментального каталога японского производителя демонстри Монолитные твердосплавные концевые фрезы Mitsubishi Показанные примеры на данной странице инструментального каталога японского производителя демонстрируют фактическое применение и могут отличаться от рекомендуемых режимов резания. Головка IMX12-U12N041L100C IMX20-U20N070L130C IMX16-U16N024L080C Державка IMX12B6HV12012 IMX20C4HV200R10021 IMX16C10HV160R10016 Заготовка DIN Cf53 DIN S235 - Титановый сплав (Ti-6AI-4V) L У / Деталь Рабочее колесо для преобразователя крутящего момента Штамповая сталь Испытание Назначение Чистовая обработка поверхностей лопатки Чистовая обработка отверстий Контурное(попутное)фрезерование Условия резания Скорость резания (м/мин) 200 100 151 Подача на зуб (мм/зуб) 0.08 0.05 0.08 Радиальная глубина резания ае (мм) Прибл. 1,4 1 0.5 Осевая глубина резания ар(мм) Прибл. 1,0 3 16 Длина вылета (мм) 105 52 Охлаждение Эмульсия Станок 5-осевой обрабатывающий центр (HSKA63) Обрабатывающий центр Обрабатывающий центр Результат Инструмент сократил время обработки на 30 %, а также обеспечил хорошую шероховатость поверхности. Переменный угол спирали в сочетании с твердосплавной державкой показали более высокую производительность, чем у инструментов конкурентов. Обработка без вибрации была достигнута даже при одинаковом радиусе заготовки и инструмента. Головка IMX10-U10N034L090C IMX20-S20L180C IMX20C15T190R10T080C Державка IMX10B4HV10010 IMX20C4HV220R10023 Заготовка Нержаве ющая сталь / Тит ановый сплэе (Ti-6AI-4V) DIN Х2°Сг13 / Деталь Лопатка Назначение Готовая поверхность крыла Условия резания Скорость резания (м/мин) 230 60 304 Подача на зуб (мм/зуб) 0.14 0.08 0.09 Радиальная глубина резания ае (мм) 1.0 0.2 2.5 Осевая глубина резания ар (мм) 1.4 15 0.4 Длина вылета (мм) 142 (L/D=7) Охлаждение Эмульсия Эмульсия Станок Обрабатывающий центр Обрабатывающий центр 5-координатный обрабатывающий центр Результат При помощи стандартных инструментов было обработано 8 деталей. Головки iMX продемонстрировали хорошую шероховатость поверхности даже после обработки 70 деталей. Это означает, что срок их службы в девять раз превышает стандартный. Применение головки выступающего типа позволило добиться хорошей шероховатости поверхности и снизить ступенчатость при обработке вертикальных стенок. iMX Стандартная Улучшенная шероховатость поверхности по сравнению со стандартными фрезами. х 231 MITSUBISHI MATERIALS SIGMA ПРИМЕРЫ ПРИМЕНЕНИЯ |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| |
|||||
| MITSUBISHI | |||||
| |
|||||
 Каталог MITSUBISHI 2018 Инструмент режущий (англ.яз / ENG) (2040 страниц) |
 Каталог MITSUBISHI 2017 Новинки металлорежущего инструмента 17.1 (250 страниц) |
 Каталог MITSUBISHI 2016 Вращающийся и токарный режущий инструмент (1412 страниц) |
 Каталог MITSUBISHI 2016 Металлорежущий инструмент для мехобработки (англ.яз / ENG) (1636 страниц) |
 Каталог MITSUBISHI 2015 Токарный и вращающийся инструмент (англ.яз / ENG) (1672 страницы) |
 Каталог MITSUBISHI 2015 Новый режущий инструмент 15.2 (308 страниц) |
 Каталог MITSUBISHI 2015 Сверла для обработки отверстий в металле (англ.яз / ENG) (226 страниц) |
 Каталог MITSUBISHI 2014 Металлорежущий инструмент (1352 страницы) |
 Каталог MITSUBISHI 2014 Новый металлорежущий инструмент 14.2 (164 страницы) |
 Каталог MITSUBISHI 2013 Металлорежущий инструмент (1232 страницы) |
 Каталог MITSUBISHI 2010 Режущий инструмент и системы (1348 страницы) |
 Каталог MITSUBISHI 2007 Металлорежущий инструмент и системы (1085 страниц) |
 Каталог MITSUBISHI 2007 Новинки режущего инструмента 07.2 (англ.яз / ENG) (220 страниц) |
|||||
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Каталог MITSUBISHI 2015 Новый режущий инструмент 15.2 (Всего 308 стр.) | |||||
| |
|||||
 228 |  229 |  230 Сравнение сроков службы металлорежущего монолитного фрезерного инструмента Mitsubishi при обработке хромокобальтового сплава Диаметр режущей части 10 |  232 Специализированные монолитные твердосплавные концевые фрезы Mitsubishi MIRACLE SIGMA DF с алмазным покрытием для механической обработки графита | 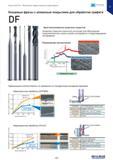 233 Монолитные твердосплавные концевые фрезы Mitsubishi DF для фрезерования графита Кристаллизованное алмазное покрытие наносится на основу металлорежущег | 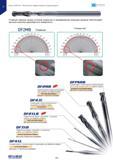 234 Плавный переход между угловым радиусом и периферийной режущей кромкой цельной твердосплавной концевой фрезы Mitsubishi обеспечивает высокое качество ш |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
