| Обновлено 2020-04-17 05:52:35 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (Всего 226 стр.) |
|||||
Эжекторная система включает режущую головку, наружную и внутреннюю штангу, патрон, цангу и уплотнительную втулку Головка закрепляется на нар183 Каталог SANDVIK COROMANT 2016 Металлорежущий инструмент для обработки глубоких отверстий Стр.181 |
|||||
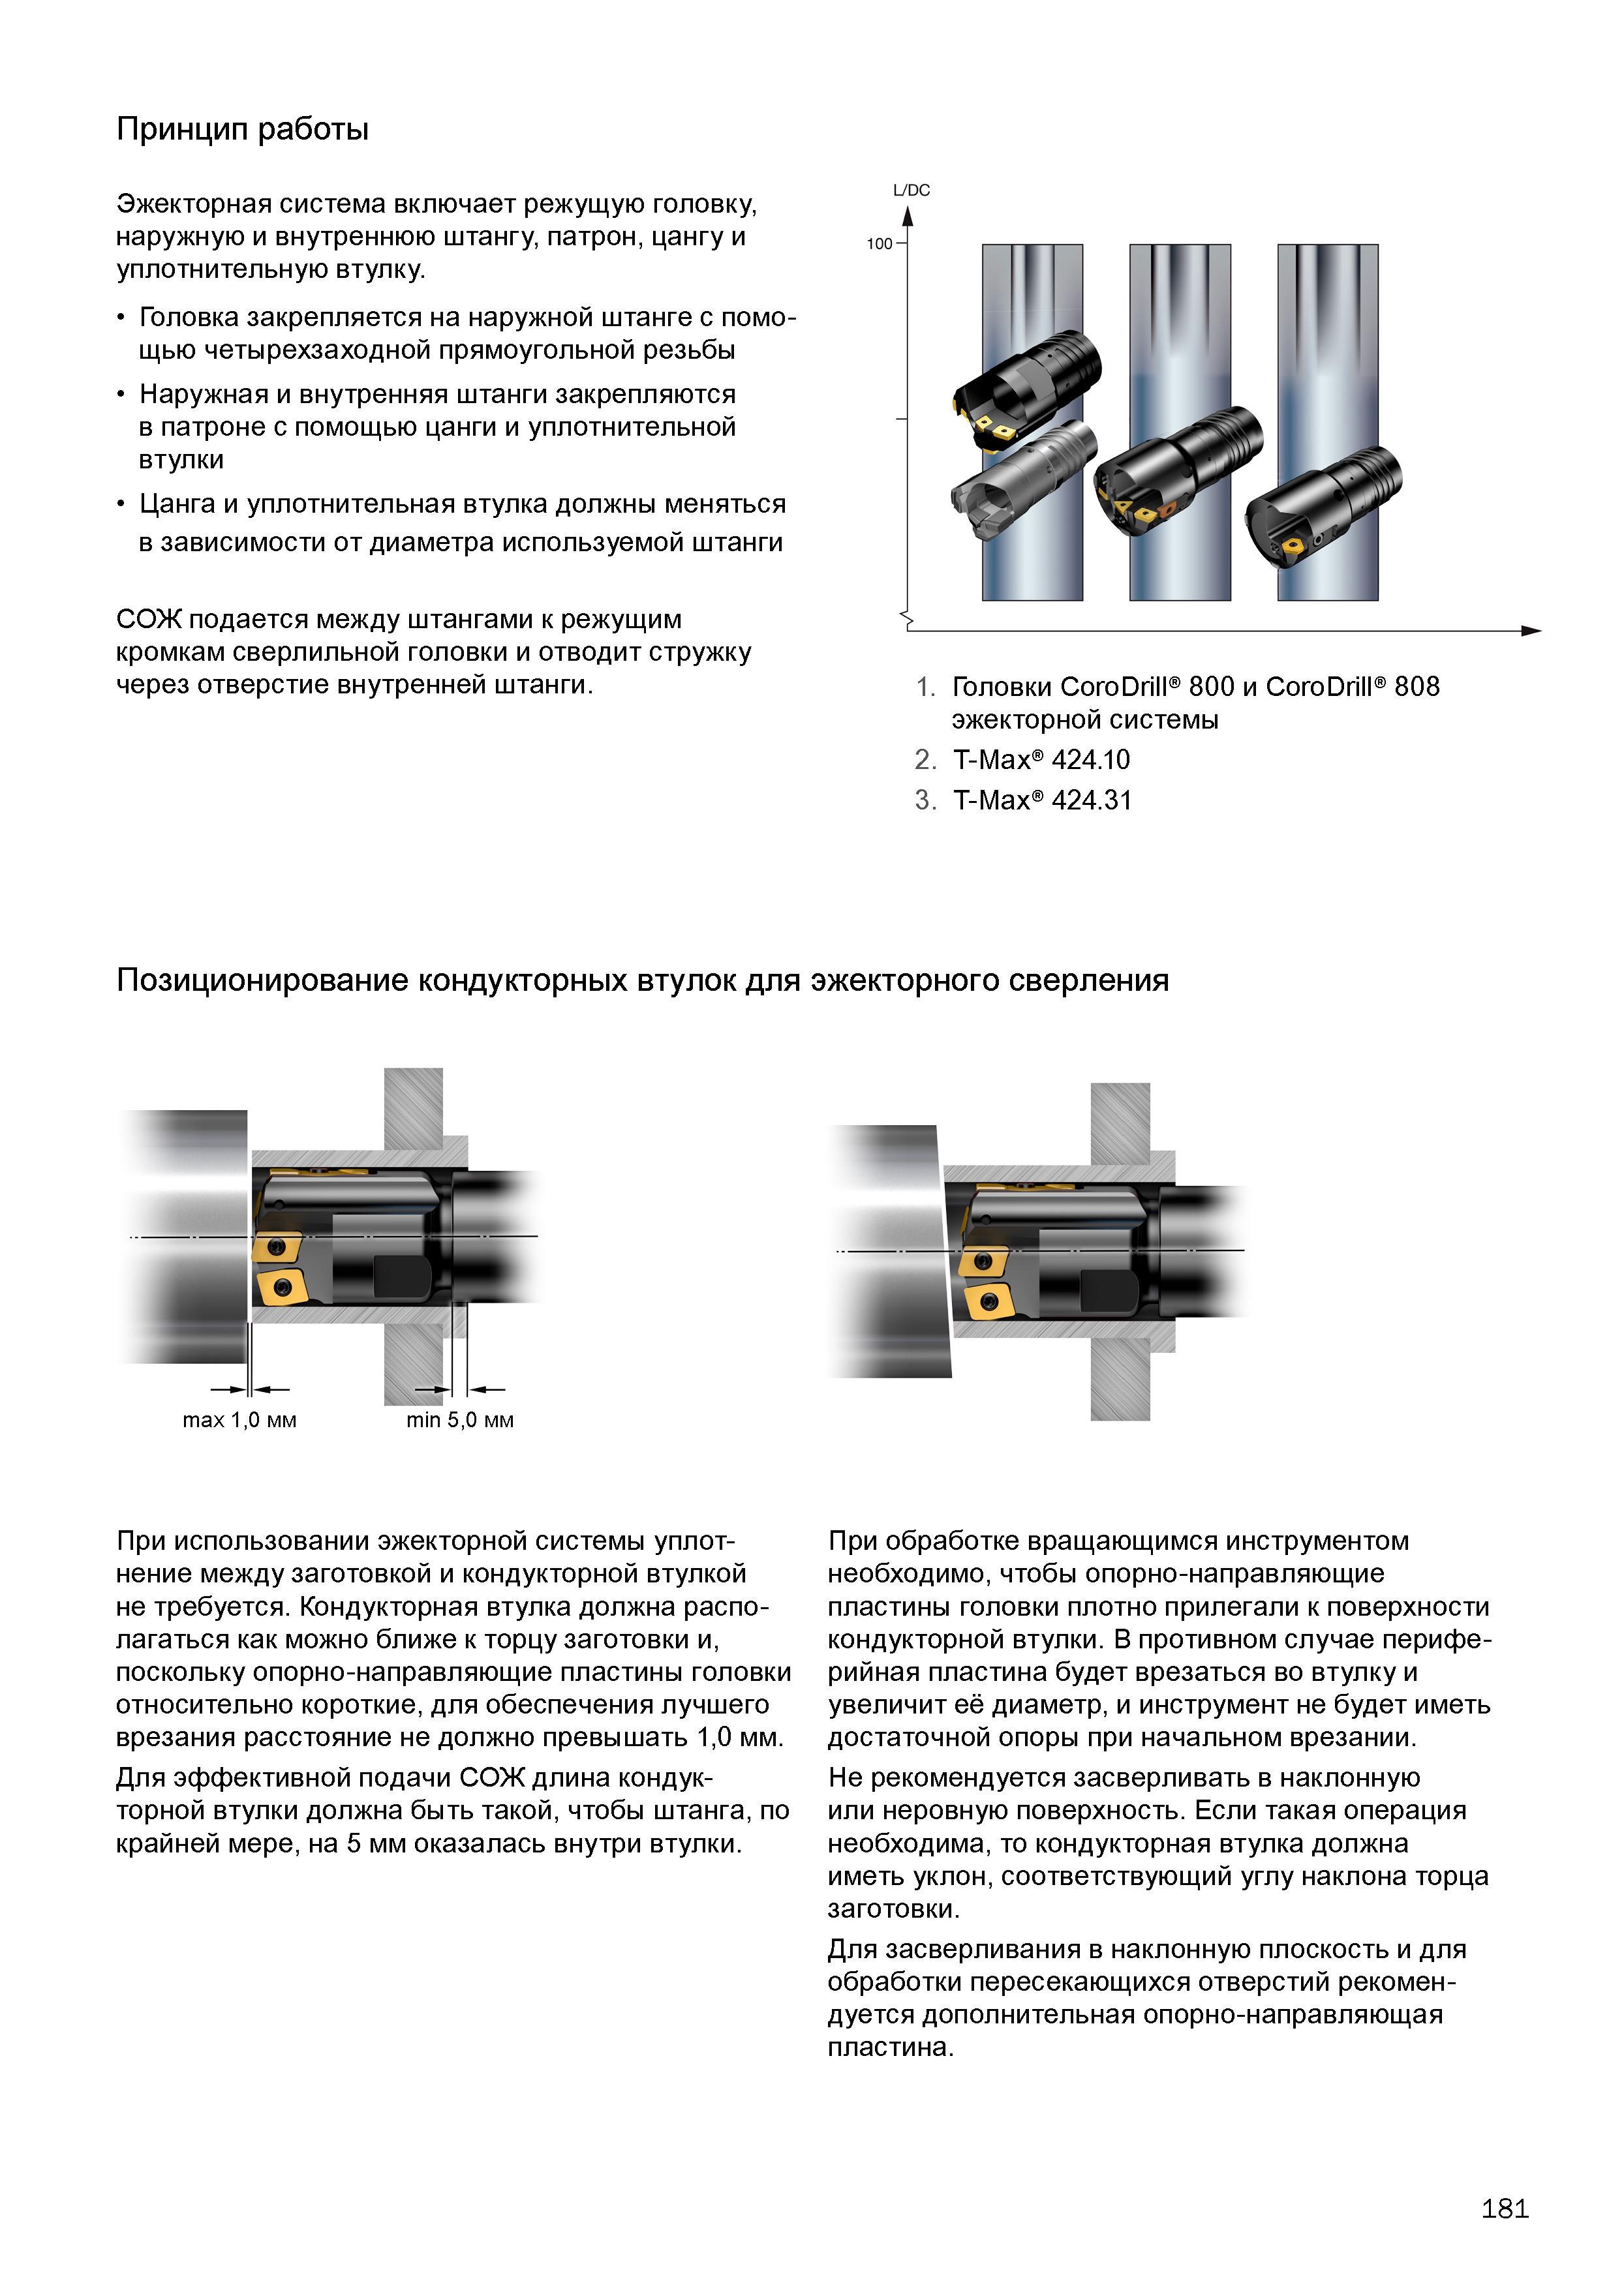
Эжекторная система включает режущую головку, наружную и внутреннюю штангу, патрон, цангу и уплотнительную втулку Головка закрепляется на нар Эжекторная система включает режущую головку, наружную и внутреннюю штангу, патрон, цангу и уплотнительную втулку. Головка закрепляется на наружной штанге с помо щью четырехзаходной прямоугольной резьбы Наружная и внутренняя штанги закрепляются в патроне с помощью цанги и уплотнительной втулки Цанга и уплотнительная втулка должны меняться в зависимости от диаметра используемой штанги СОЖ подается между штангами к режущим кромкам сверлильной головки и отводит стружку через отверстие внутренней штанги. L7DC к 1 1. Головки CoroDrill 800 и CoroDrill 808 эжекторной системы 2. T-Max 424.10 3. Т-Мах 424.31 Позиционирование кондукторных втулок для эжекторного сверления При использовании эжекторной системы уплотнение между заготовкой и кондукторной втулкой не требуется. Кондукторная втулка должна располагаться как можно ближе к торцу заготовки и, поскольку опорно-направляющие пластины головки относительно короткие, для обеспечения лучшего врезания расстояние не должно превышать 1,0 мм. Для эффективной подачи СОЖ длина кондукторной втулки должна быть такой, чтобы штанга, по крайней мере, на 5 мм оказалась внутри втулки. При обработке вращающимся инструментом необходимо, чтобы опорно-направляющие пластины головки плотно прилегали к поверхности кондукторной втулки. В противном случае периферийная пластина будет врезаться во втулку и увеличит её диаметр, и инструмент не будет иметь достаточной опоры при начальном врезании. Не рекомендуется засверливать в наклонную или неровную поверхность. Если такая операция необходима, то кондукторная втулка должна иметь уклон, соответствующий углу наклона торца заготовки. Для засверливания в наклонную плоскость и для обработки пересекающихся отверстий рекомендуется дополнительная опорно-направляющая пластина. 181 Принцип работы |
|||||
См.также / See also : |
|||||
Резцы по металлу Особенности / Metal lathe tools Features |
Сверла Конструкция / Parts of a drill |
||||
Концевые фрезы по металлу Конструкция / Parts of an end mill |
Сборные фрезы с СМП / Parts of a milling cutter |
||||
Метчики Конструкция / Thread taps for metal |
Метчик для накатки резьбы / Cold forming roll taps |
||||
Плашки по металлу / Thread dies |
Развертки по металлу и развертывание отверстий / Reaming and reamer cutting tool |
||||
| |
|||||
| SANDVIK COROMANT | |||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (Всего 226 стр.) | |||||
| |
 180 Наглядное представление промышленного металлообрабатывающего оборудования и технологического оснащения для технологии механической обработки |  181 |  182 Эжекторная инструментальная система является простым и недорогим решением для сверления глубоких отверстий на станках с горизонтальной осью |  184 |  185 |  186 В системе сверления глубоких отверстий ружейными сверлами Sandvik используется старейший метод подачи смазочно-охлаждающей жидкости (СОЖ) По |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
