| Обновлено 2020-04-16 11:21:55 |
|
Металлорежущий инструмент и инструментальная оснастка / Cutting tools and tooling system MITSUBISHI | Каталог MITSUBISHI 2010 Режущий инструмент и системы (Всего 1348 стр.) |
|||||
977 Каталог MITSUBISHI 2010 Режущий инструмент и инструментальные системы Стр.K047 |
|||||
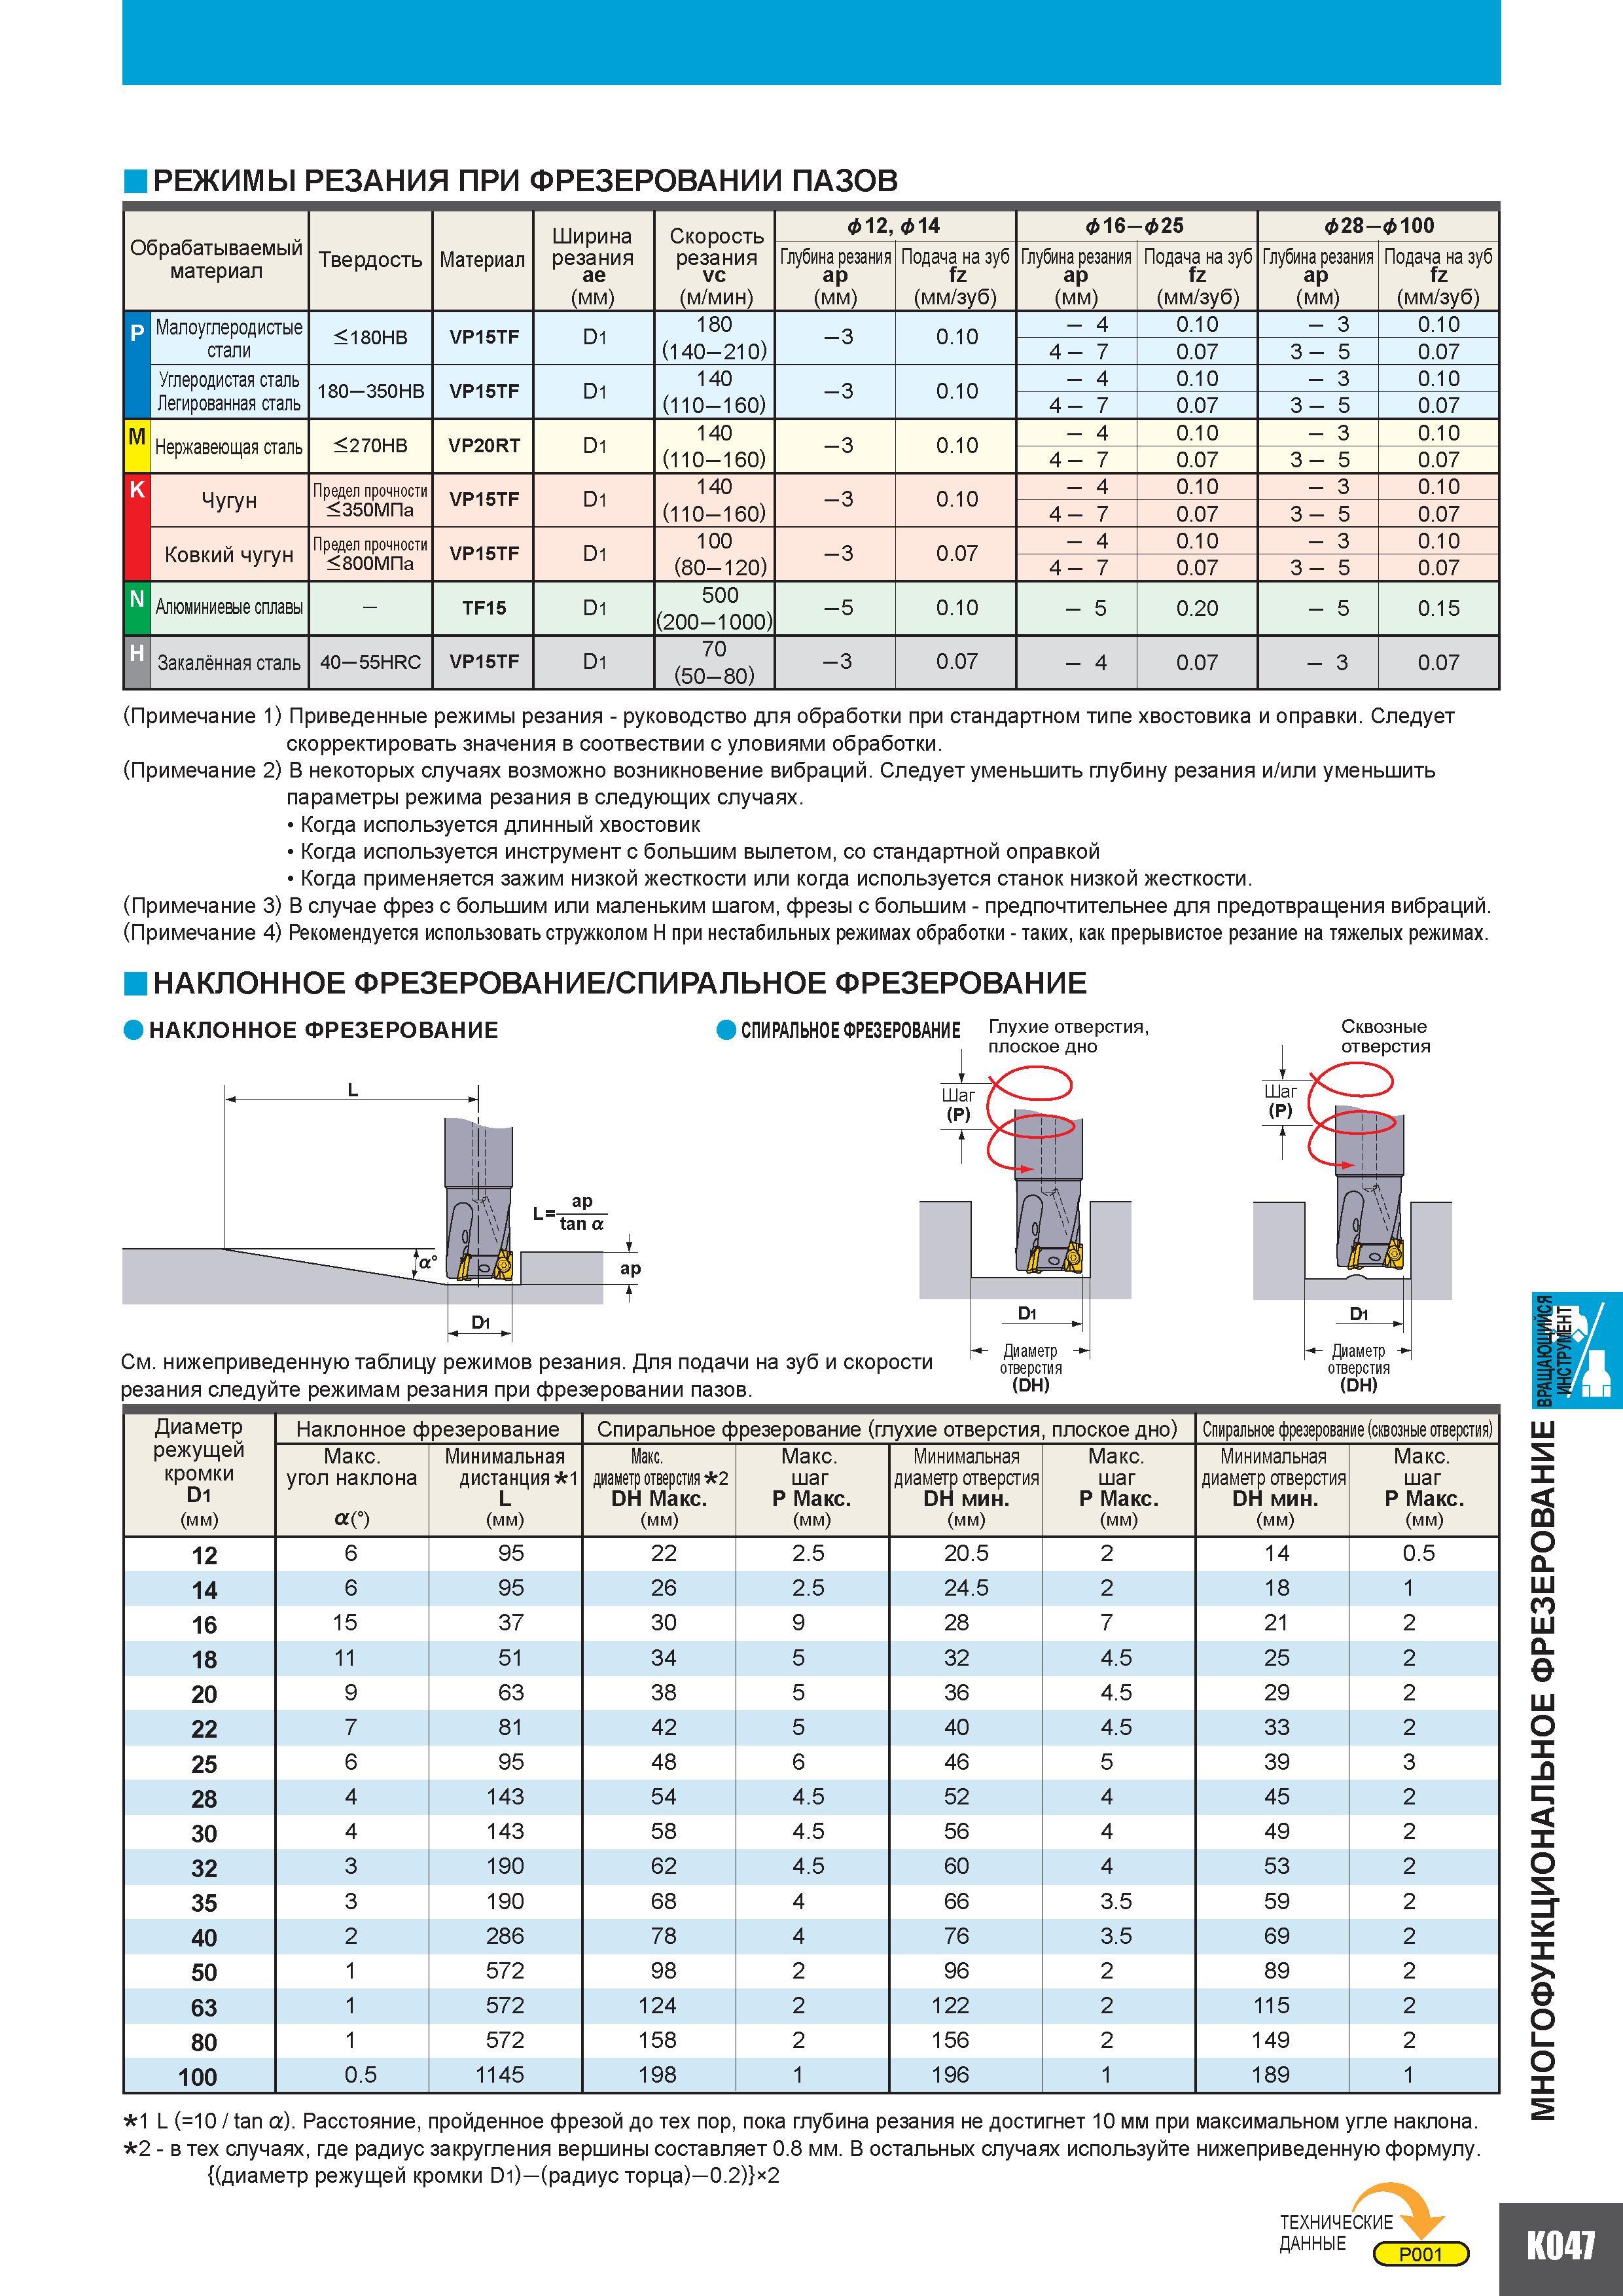
Каталог MITSUBISHI 2010 Режущий инструмент и технологии Стр. K047 0977 Lab2u Ширина резания ae (мм) Скорость резания vc (м/мин) 12 14 16- 25 28- 100 Обрабатываемый материал Твердость Материал Глубина резания ap (мм) Подача на зуб fz (мм зуб) Глубина резания ap (мм) Подача на зуб fz (мм зуб) Глубина резания ap (мм) Подача на зуб fz (мм зуб) p P Малоуглеродистые 180HB VP15TF D1 180 -3 0.10 - 4 0.10 - 3 0.10 стали (140-210) 4 - 7 0.07 3 - 5 0.07 Углеродистая сталь 180-350HB VP15TF D1 140 -3 0.10 - 4 0.10 - 3 0.10 Легированная сталь (110 -160) 4 - 7 0.07 3 - 5 0.07 M Нержавеющая сталь 270HB VP20RT D1 140 - 3 0.10 - 4 0.10 - 3 0.10 (110 -160) 4 - 7 0.07 3 - 5 0.07 K Чугун Предел прочности VP15TF D1 140 -3 0.10 - 4 0.10 - 3 0.10 350МПа (110 -160) 4 - 7 0.07 3 - 5 0.07 Ковкий чугун Предел прочности VP15TF D1 100 -3 0.07 - 4 0.10 - 3 0.10 800МПа (80-120) 4 - 7 0.07 3 - 5 0.07 N Алюминиевые сплавы - TF15 D1 500 (200-1000) - 5 0.10 - 5 0.20 - 5 0.15 H Закалённая сталь 40-55HRC VP15TF D1 70 (50-80) - 3 0.07 - 4 0.07 - 3 0.07 (Примечание 1) Приведенные режимы резания - руководство для обработки при стандартном типе хвостовика и оправки. Следует скорректировать значения в соотвествии с уловиями обработки. (Примечание 2) В некоторых случаях возможно возникновение вибраций. Следует уменьшить глубину резания и или уменьшить параметры режима резания в следующих случаях. Когда используется длинный хвостовик Когда используется инструмент с большим вылетом стандартной оправкой Когда применяется зажим низкой жесткости или когда используется станок низкой жесткости. (Примечание 3) В случае фрез с большим или маленьким шагом фрезы с большим - предпочтительнее для предотвращения вибраций. (Примечание 4) Рекомендуется использовать стружколом Н при нестабильных режимах обработки - таких как прерывистое резание на тяжелых режимах. НАКЛОННОЕ ФРЕЗЕРОВАНИЕ СПИРАЛЬНОЕ ФРЕЗЕРОВАНИЕ НАКЛОННОЕ ФРЕЗЕРОВАНИЕ СПИРАЛЬНОЕ ФРЕЗЕРОВАНИЕ Глухие отверстия Сквозные (DH) Диаметр режущей кромки D1 (мм ) Наклонное фрезерование Спиральное фрезерование (глухие отверстия плоское дно) Спиральное фрезерование (сквозные отверстия) Макс. угол наклона а() Минимальная дистанция 1 L (мм) Макс. диаметр отверстия 2 DH Макс. (мм) Макс. шаг P Макс. (мм) Минимальная диаметр отверстия DH мин. (мм) Макс. шаг Макс. (мм) Минимальная диаметр отверстия DH мин. (мм) Макс. шаг Макс. (мм) 12 6 95 22 2.5 20.5 2 14 0.5 14 6 95 26 2.5 24.5 2 18 1 16 15 37 30 9 28 7 21 2 18 11 51 34 5 32 4.5 25 2 20 9 63 38 5 36 4.5 29 2 22 7 81 42 5 40 4.5 33 2 25 6 95 48 6 46 5 39 3 28 4 143 54 4.5 52 4 45 2 30 4 143 58 4.5 56 4 49 2 32 3 190 62 4.5 60 4 53 2 35 3 190 68 4 66 3.5 59 2 40 2 286 78 4 76 3.5 69 2 50 1 572 98 2 96 2 89 2 63 1 572 124 2 122 2 115 2 80 1 572 158 2 156 2 149 2 100 0.5 1145 198 1 196 1 189 1 о X X О 1 L (10 tan а). Расстояние пройденное фрезой до тех пор пока глубина резания не достигнет 10 мм при 2 - в тех случаях где радиус закругления вершины составляет 0.8 мм. В остальных случаях используйте (диаметр режущей кромки D1)-(радиус торца)-0.2) 2 максимальном угле наклона. нижеприведенную формулу. ТЕХНИЧЕСКИЕ ДАННЫЕ ские ( P001 ) K047 |
|||||
См.также / See also : |
|||||
Металлообработка Учебники и справочники / Metal Cutting Technology Technical Guide |
Особенности сверления металла / Drill a hole in metal |
||||
Токарная обработка металла / Basics of metal turning |
Фрезерование на фрезерном станке / Basics of milling |
||||
Нарезание резьбы метчиками / Tapping |
Развертывание отверстий и развертки по металлу / Reaming and reamer cutting tool |
||||
Расточка на токарном станке / Boring on a lathe |
Растачивание отверстий на расточном станке / Boring on a boring machine |
||||
| |
|||||
| MITSUBISHI | |||||
| |
|||||
 Каталог MITSUBISHI 2018 Инструмент режущий (англ.яз / ENG) (2040 страниц) |
 Каталог MITSUBISHI 2017 Новинки металлорежущего инструмента 17.1 (250 страниц) |
 Каталог MITSUBISHI 2016 Вращающийся и токарный режущий инструмент (1412 страниц) |
 Каталог MITSUBISHI 2016 Металлорежущий инструмент для мехобработки (англ.яз / ENG) (1636 страниц) |
 Каталог MITSUBISHI 2015 Токарный и вращающийся инструмент (англ.яз / ENG) (1672 страницы) |
 Каталог MITSUBISHI 2015 Новый режущий инструмент 15.2 (308 страниц) |
 Каталог MITSUBISHI 2015 Сверла для обработки отверстий в металле (англ.яз / ENG) (226 страниц) |
 Каталог MITSUBISHI 2014 Металлорежущий инструмент (1352 страницы) |
 Каталог MITSUBISHI 2014 Новый металлорежущий инструмент 14.2 (164 страницы) |
 Каталог MITSUBISHI 2013 Металлорежущий инструмент (1232 страницы) |
 Каталог MITSUBISHI 2010 Режущий инструмент и системы (1348 страницы) |
 Каталог MITSUBISHI 2007 Металлорежущий инструмент и системы (1085 страниц) |
 Каталог MITSUBISHI 2007 Новинки режущего инструмента 07.2 (англ.яз / ENG) (220 страниц) |
|||||
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Каталог MITSUBISHI 2010 Режущий инструмент и системы (Всего 1348 стр.) | |||||
| |
|||||
 974 |  975 |  976 |  978 |  979 |  980 |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
